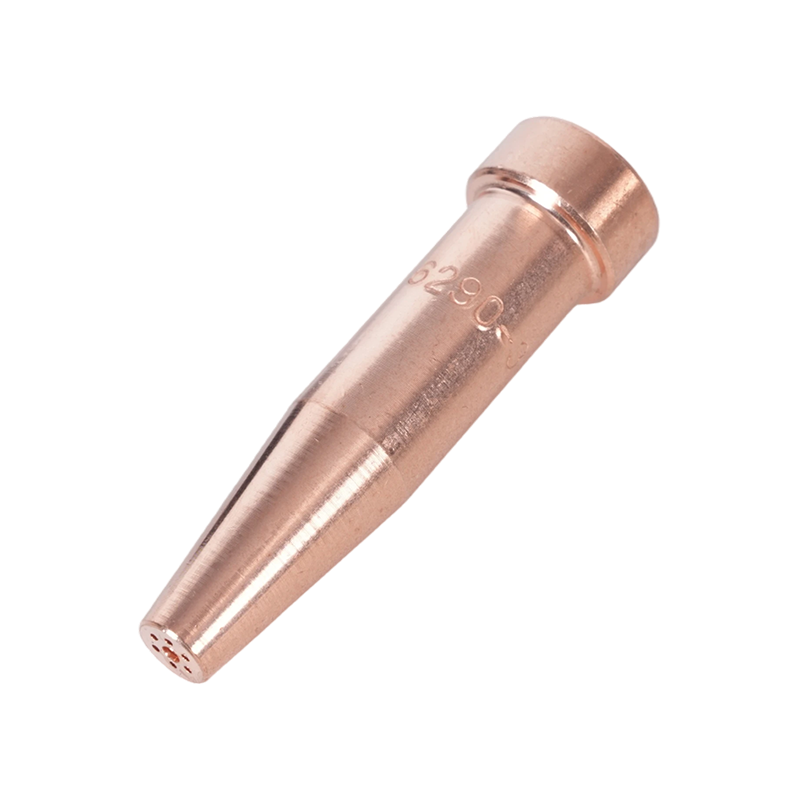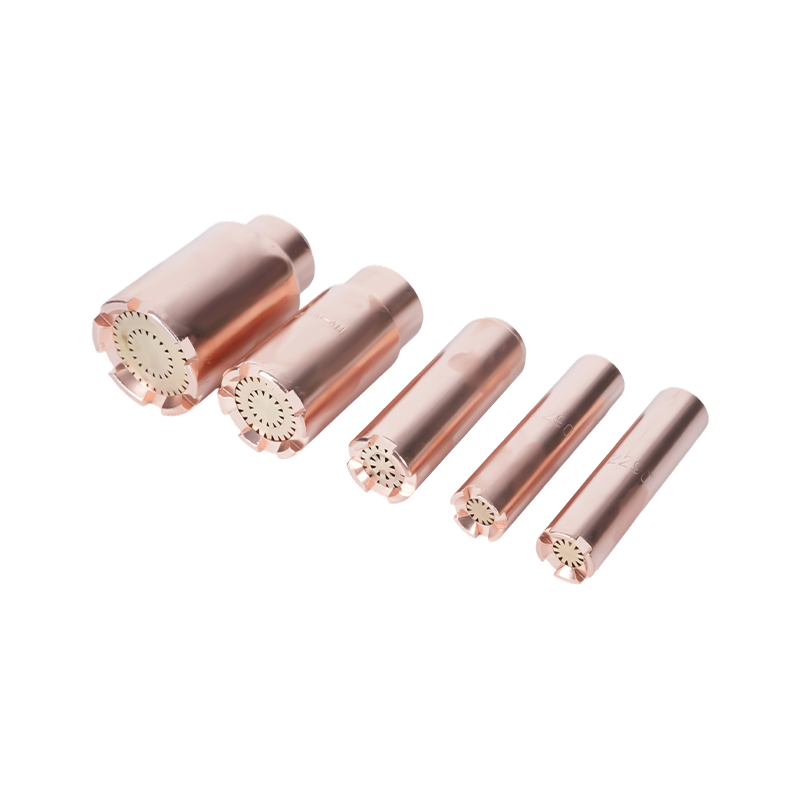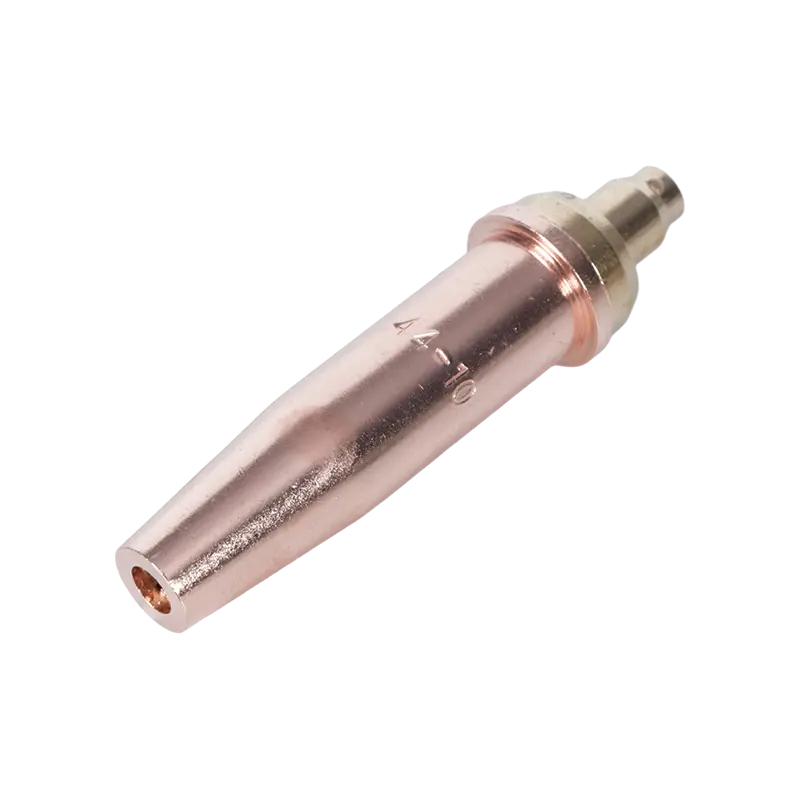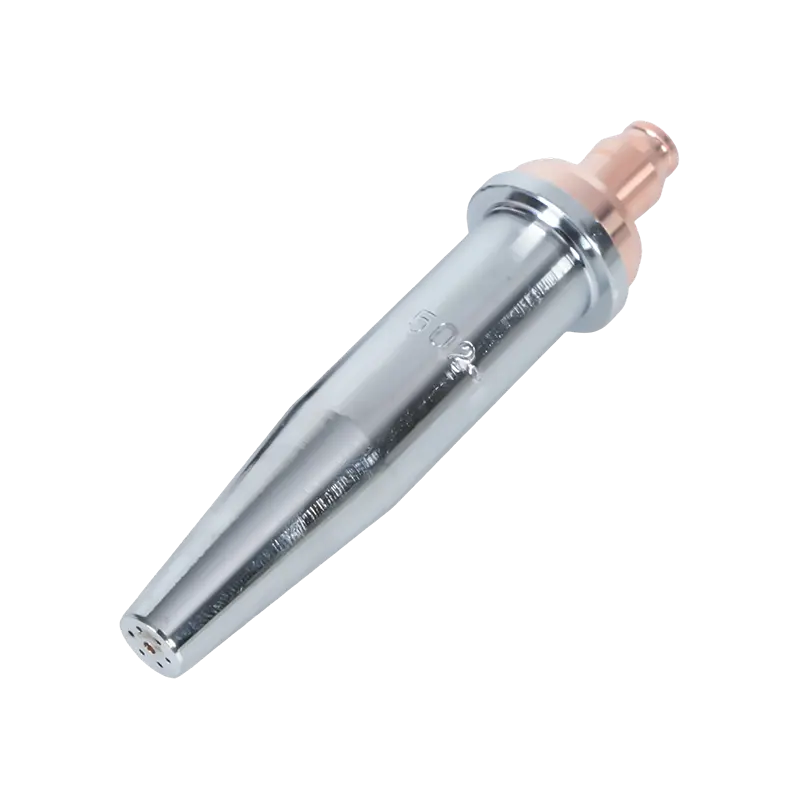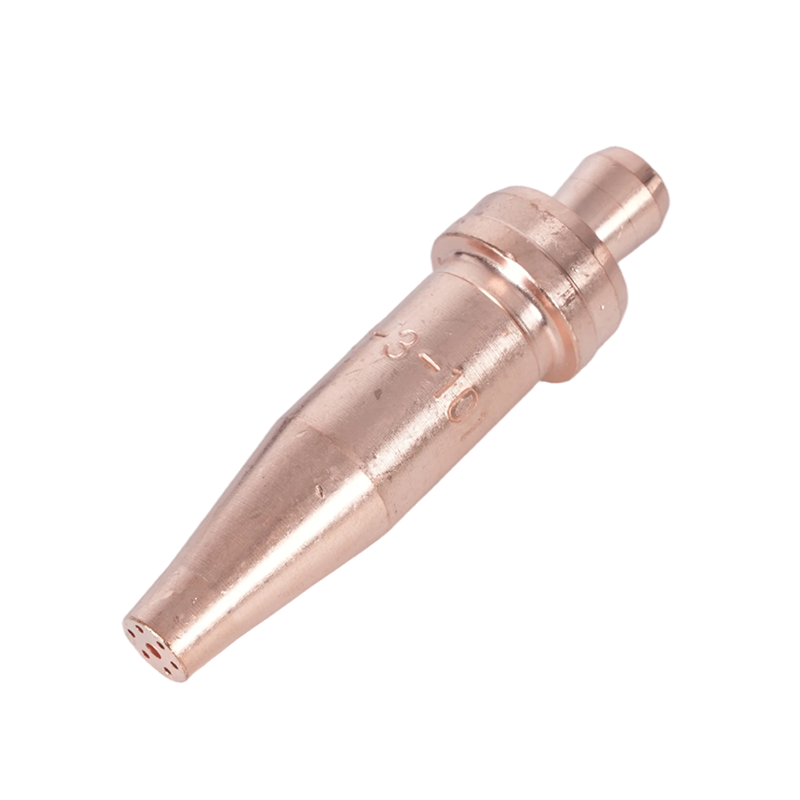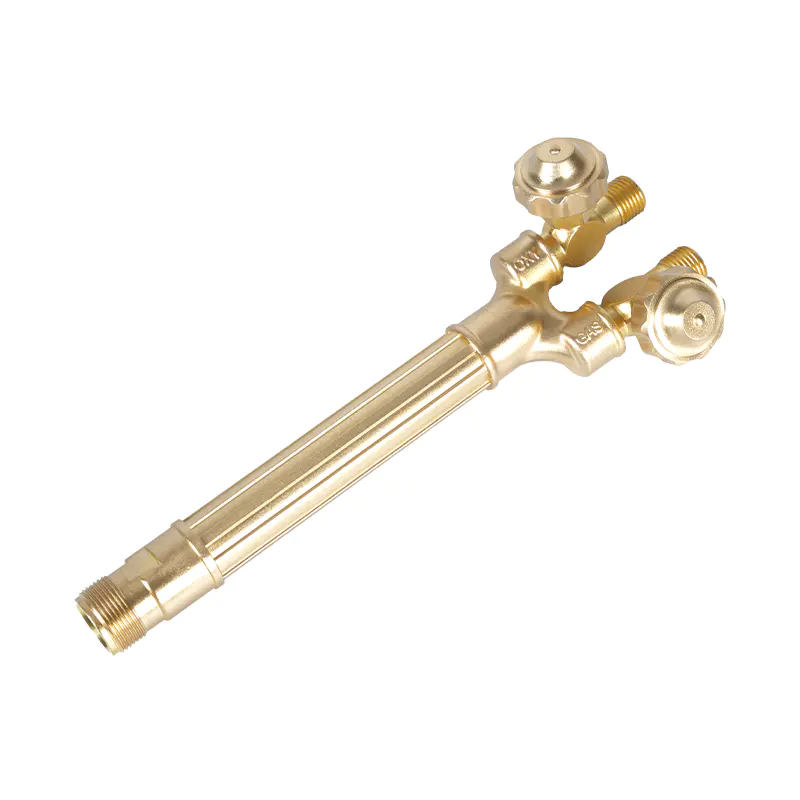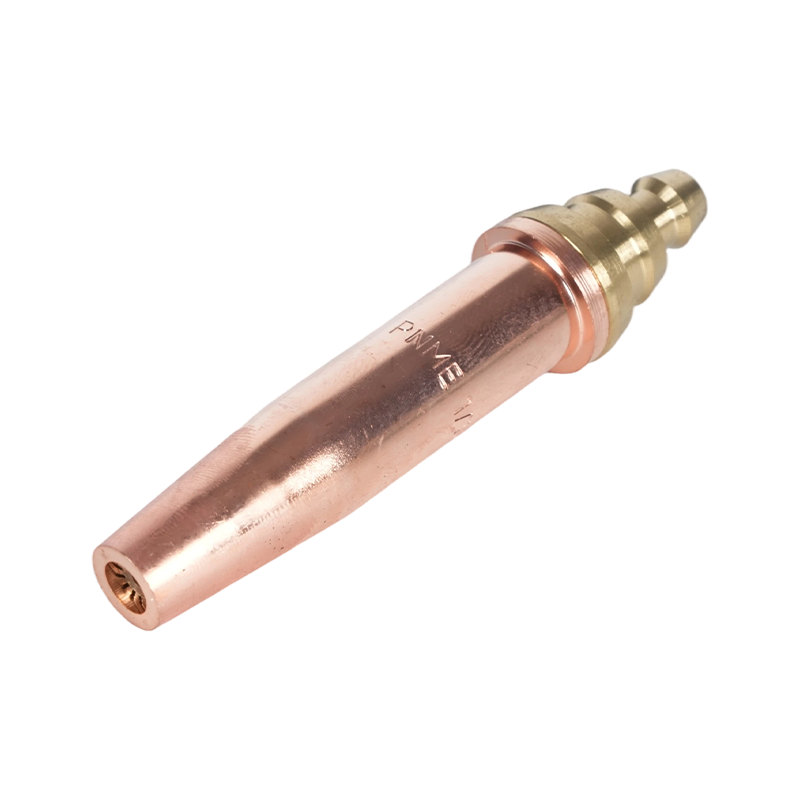
Ang artikulong ito ay partikular na nakatuon sa pagputol ng mga tip sa sulo at pagputol ng mga nozzle ng sulo ginagamit sa pagputol ng metal na oxy-fuel. Sinasaklaw nito ang mga uri ng mga tip, kung paano piliin ang tamang nozzle para sa isang trabaho, tamang pag-setup at gabay sa presyon, pagpapanatili at paglilinis, pag-troubleshoot ng mga karaniwang problema sa pagputol, at mga pagsasaalang-alang sa kaligtasan. Praktikal ang impormasyon at nilayon para sa mga welder, fabricator, at maintenance tech na nangangailangan ng mga hakbang na naaaksyunan at mga reference table para sa araw-araw na mga gawain sa pagputol.
Mga Uri ng Cutting Torch Tips at Nozzles
Ang mga pagputol ng dulo ng tanglaw at nozzle ay ginawa para sa mga partikular na gawain. Ang pag-unawa sa uri ay nakakatulong sa iyo na itugma ang tip sa kapal ng materyal at nais na kalidad ng hiwa. Ang mga pangunahing kategorya ay nakalista sa ibaba na may mga pagkakaiba sa pagganap at kung saan naaangkop ang bawat isa.
Mga Tip sa Paggupit ng Kamay (Manual).
Ang mga tip sa kamay ay karaniwan para sa mobile na trabaho at maliliit na tindahan. Mayroon silang iisang cutting oxygen orifice at isang preheat jet arrangement. Ang mga sukat ay nag-iiba ayon sa kapal na kanilang puputulin nang malinis; mas maliliit na tip ang ginagamit para sa manipis na plato at malalaking tip para sa mabigat na plato. Ang mga tip sa kamay ay simpleng kumpunihin (palitan ang insert ng nozzle) at ginagamit ito ng isang hand-held torch body.
Machine at Line-Cutting Nozzles
Ang mga machine nozzle ay idinisenyo para sa mga gantry system, CNC oxy-fuel cutting table, o mga awtomatikong carrier. Ang mga ito ay kadalasang mas matatag, nag-aalok ng mga mapapalitang orifice, at maaaring magsama ng mga dalubhasang mixing chamber upang mapabuti ang preheat consistency sa mas mataas na bilis ng paglalakbay. Ang mga nozzle ng makina ay kadalasang nangangailangan ng mas tumpak na kontrol sa presyon at disiplina sa paglilinis.
Mga Tip sa I-drag at Gouging
Ang mga tip sa pag-drag ay hinuhubog para sa tuluy-tuloy na pakikipag-ugnay o malapit na pakikipag-ugnay sa workpiece (ginagamit para sa mahabang tuwid na hiwa o gouging). Ang mga gouging tip at nozzle ay may mas malawak, kadalasang maraming jet para sa pag-alis ng metal kaysa sa paggawa ng manipis, tumpak na mga hiwa—kapaki-pakinabang para sa paghahanda ng pinagsanib na weld o pagtanggal ng depekto.
Paano Pumili ng Tamang Tip: Sukat, Orifice at Hugis
Ang pagpili ng tip ay nangangailangan ng pagtutugma ng sukat ng orifice ng nozzle, pagsasaayos ng jet, at tip geometry sa kapal ng plato, grado ng bakal, at paraan ng pagputol (kamay vs makina). Nasa ibaba ang pinakamahalagang pamantayan sa pagpili at kung paano ilapat ang mga ito.
Sukat ng Tip kumpara sa Kapal ng Plate
Nire-rate ng mga tagagawa ang mga tip sa pamamagitan ng nominal na kapasidad ng pagputol. Gumamit ng konserbatibong diskarte: pumili ng tip na may sukat na bahagyang mas mataas sa kapal ng plato para sa isang mahusay na hiwa at pinababang dumi. Para sa paulit-ulit na trabaho, panatilihin ang isang maliit na hanay ng mga laki ng tip upang masakop ang mga karaniwang trabaho sa halip na patuloy na pagbabago ng mga tip.
| Karaniwang Laki ng Tip | Inirerekomenda ang Kapal ng Carbon Steel | Karaniwang Pagputol ng Presyon ng Oxygen (psi) |
| Tip 0 (napakaliit) | 1–6 mm (1/16"–1/4") | 20–40 psi |
| Tip 1–2 | 6–12 mm (1/4"–1/2") | 30–50 psi |
| Tip 3–5 | 12–25 mm (1/2"–1") | 40–60 psi |
| Tip 6 at pataas (malaki) | 25–100 mm (1"–4") | 50–90 psi |
Ang mga halagang ito ay karaniwang mga saklaw—kumonsulta sa tip chart ng manufacturer para sa eksaktong mga diameter ng orifice, pagputol ng presyon ng oxygen at inirerekomendang bilis ng paglalakbay para sa iyong partikular na modelo ng tip at grado ng bakal.
Mga Pagsasaalang-alang sa Materyal at Patong
Karamihan sa pagputol ng oxy-fuel ay ginagawa sa banayad na bakal. Ang mga stainless at high-alloy na bakal ay nangangailangan ng iba't ibang diskarte (hal., pagputol ng plasma o mga espesyal na diskarte) dahil hindi sila nag-oxidize sa parehong paraan. Ang mga tip ay karaniwang tanso o tanso na haluang metal; pumili ng nozzle na may mapapalitang orifice kung inaasahan mong mabigat na pagkasira o madalas na kontaminasyon.
Tamang Setup: Mga Pressure, Preheat, at Bilis ng Paglalakbay
Ang mga tamang presyon ng gas, pagsasaayos ng preheat jet, at bilis ng paglalakbay ay kasinghalaga ng disenyo ng tip. Nasa ibaba ang mga praktikal na hakbang sa pag-setup at mga hanay ng parameter na karaniwang ginagamit para sa pagputol ng oxy-fuel ng carbon steel.
Step-by-step na Setup
- Siyasatin ang tip at nozzle kung may mga debris, scored seat, o sirang orifice.
- Itakda ang preheat pressure ng gasolina (acetylene/propane) sa bawat rekomendasyon ng tagagawa ng sulo.
- Buksan ang mga preheat jet at ayusin ang mga panloob na apoy sa isang neutral o bahagyang carburizing na apoy kung pinuputol ang manipis na metal.
- Itakda ang pagputol ng presyon ng oxygen sa inirerekomendang halaga ng tagagawa para sa laki ng tip at kapal ng plato.
- Magsagawa ng test cut sa scrap upang i-verify ang malinis na butas, tamang bilis ng paglalakbay, at katanggap-tanggap na dross formation.
Karaniwang Presyon at Bilis na Patnubay
Ang bilis ng paglalakbay ay nakasalalay sa laki ng tip at kapal ng plato; ang isang tip na na-optimize para sa isang partikular na kapal ay magbibigay-daan sa isang mas mabilis na bilis ng paglalakbay at isang mas makitid na kerf na may mas kaunting dumi. Palaging gumamit ng mga tsart ng bilis ng paglalakbay mula sa tagagawa ng nozzle bilang panimulang punto at pinuhin para sa iyong partikular na kondisyon ng sulo at bakal.
Pagpapanatili: Paglilinis, Pag-aayos ng Tip at habang-buhay
Ang regular na pagpapanatili ay nagpapanatili sa pagganap ng nozzle na mahulaan. Kasama sa karaniwang maintenance ang paglilinis ng mga preheat port, pag-alis ng slag sa orifice area, at pagpapalit ng mga sira na orifice o tip insert. Sundin ang isang iskedyul: siyasatin ang mga tip araw-araw sa mabigat na gamit na mga linya at linisin pagkatapos ng anumang gouging o mahabang pagtakbo.
Mga Paraan at Tool sa Paglilinis
- Gumamit ng mga inirerekomendang tip reamer at preheat jet brushes—huwag gumamit ng mga wire nails na maaaring magpalaki o masira ang mga orifice.
- Ibabad saglit ang mga tip na lubhang kontaminado sa isang solvent na idinisenyo para sa pagputol ng mga kagamitan upang matunaw ang grasa at slag (sundin ang patnubay ng tagagawa).
- Palitan ang mga pagsingit ng tip kapag ang orifice ay nagpapakita ng pagguho (hindi pantay na diameter) o ang upuan ay namarkahan—ang pagganap ay bumababa bago lumitaw ang nakikitang malaking pinsala.
Inaasahang Haba ng Buhay
Ang haba ng buhay ay nag-iiba ayon sa materyal na hiwa, materyal ng tip, at antas ng kontaminasyon. Ang isang mahusay na pinananatili na tip na ginagamit sa malinis na banayad na bakal ay maaaring tumagal ng maraming buwan sa pasulput-sulpot na paggamit; ang mga kapaligiran ng produksyon ay maaaring mangailangan ng mga kapalit bawat ilang linggo. Subaybayan ang mga oras ng paggamit at panatilihin ang mga ekstrang insert upang maiwasan ang downtime.
Pag-troubleshoot ng Mga Karaniwang Problema sa Nozzle at Tip
Kapag mahina ang mga hiwa, nakakatipid ng oras ang pag-diagnose kung may kasalanan ang tip/nozzle. Ang mga sumusunod na pares ng solusyon sa problema ay karaniwan sa mga workshop.
- Problema: Labis na dumi at mabagal na pagputol. Ayusin: Bahagyang bawasan ang bilis ng paglalakbay, i-verify ang pagputol ng presyon ng oxygen, siyasatin ang orifice para sa bahagyang pagbara o pagguho, at tingnan kung may mapurol na apoy bago magpainit.
- Problema: Mahirap simulan ang butas o hindi pare-parehong butas. Ayusin: Dagdagan ang preheat upang matiyak na maalis ang oksihenasyon sa ibabaw; i-verify na ang laki ng tip ay sapat para sa kapal ng plato; suriin kung may nasira na orifice o nakaharang sa loob ng mixing chamber.
- Problema: Hindi regular na apoy o flashback. Ayusin: Kaagad na huminto, suriin ang mga check valve at flashback arrestor, at palitan ang mga nasirang hose o fitting. Huwag gamitin ang tip hanggang sa makapasa ang system sa mga pagsubok sa pagtagas at backflow.
- Problema: Napakalawak na kerf o labis na pagkatunaw ng metal. Ayusin: Maaaring malaki ang tip para sa trabaho o nasira ang orifice—lumipat sa mas maliit na tip at bawasan ang pagputol ng presyon ng oxygen at bilis ng paglalakbay kung kinakailangan.
Kaligtasan at Pinakamahuhusay na Kasanayan Kapag Gumagawa ng Mga Cutting Nozzle
Ang ligtas na pagtatrabaho sa paligid ng mga oxy-fuel system ay hindi mapag-usapan. Ang wastong paghawak ng tip at mga pagpipilian sa kagamitan ay nagbabawas sa panganib ng flashback at nagpoprotekta sa mga tauhan at ari-arian.
- Palaging gumamit ng mga flashback arrestor at check valve sa mga regulator at sulo; palitan ang mga ito sa unang palatandaan ng pinsala.
- Magsuot ng naaangkop na PPE: mga guwantes na gawa sa balat, proteksyon sa mata na may tamang filter shade para sa pagputol, proteksyon sa pandinig sa maingay na kapaligiran, at damit na lumalaban sa apoy.
- Itabi ang mga silindro nang patayo at nakakadena; i-secure ang mga sulo at hose upang maiwasan ang aksidenteng pagkasira ng balbula. Isara ang mga cylinder valve kapag hindi ginagamit at dumugo ang mga linya bago iimbak.
Mga Tip sa Pagbili at Pagkatugma
Hindi lahat ng tip ay cross-compatible sa pagitan ng mga manufacturer—iba-iba ang seat fit, thread pitch, at orifice geometry. Isaalang-alang ang mga puntong ito kapag bumibili ng mga pamalit na tip o nozzle.
OEM kumpara sa Aftermarket
Ang mga tip ng OEM ay tumutugma sa mga orihinal na tolerance ng kagamitan at kadalasang may kasamang tumpak na sukat ng orifice at mga pamalit na insert. Maaaring maging matipid ang mga tip sa kalidad ng aftermarket ngunit i-verify ang mga detalye ng akma at materyal. Para sa mga application na kritikal sa produksyon, paboran ang OEM o mga kwalipikadong bahagi ng third-party na may mga dokumentadong pagpapaubaya.
Ano ang Dapat Itago sa Stock
- Isang seleksyon ng 2–3 pinaka ginagamit na laki ng tip para sa iyong daloy ng trabaho.
- Mga ekstrang tip insert/orifices, preheat jet insert, at tip-cleaning tool (reamers, brushes).
- Hindi bababa sa isang ekstrang flashback arrestor at isang ekstrang regulator para sa bawat serbisyo ng gas.
Pagpapanatiling isang log ng cutting torch tip performance (oras/duty) at pag-label ng mga ekstrang tip sa kanilang nominal cutting na kapal ay nagpapabilis sa pag-setup ng trabaho at nagpapababa ng scrap dahil sa mga hindi tugmang tip.
Buod: Praktikal na Checklist Bago ang Bawat Cut
- I-verify ang tamang laki ng tip para sa kapal ng plato.
- Siyasatin at linisin ang dulo at painitin ang mga jet; palitan ang mga pagod na insert.
- Itakda ang preheat at pagputol ng mga presyon ng oxygen sa bawat tip chart; gumawa ng scrap test cut at ayusin ang bilis ng paglalakbay.
- Kumpirmahin ang mga kagamitang pangkaligtasan (mga flashback arrestor, check valve) ay nasa lugar at gumagana.
Ang paglalapat ng mga praktikal na hakbang sa pagpili, pag-setup, at pagpapanatili na ito ay magpapahaba ng buhay ng tip, magpapahusay sa kalidad ng cut, at makakabawas sa downtime. Para sa eksaktong mga sukat ng orifice, mga chart ng presyon at mga rekomendasyon sa bilis ng paglalakbay, palaging kumunsulta sa teknikal na data sheet ng tagagawa ng nozzle para sa partikular na modelo ng tip na iyong ginagamit.