Ang Talagang Ginagawa ng Oxy-Acetylene Welding Torch
Halos umabot ang apoy ng sulo na nagniningas ng acetylene sa purong oxygen 6,000°F , sapat na init upang matunaw ang bakal, cast iron, at karamihan sa mga nonferrous na haluang metal sa ilang segundo. Ang init ay nagmumula sa dalawang yugto ng proseso ng pagkasunog: ang panloob na kono ay nasusunog kung saan ang oxygen at gasolina ay naghahalo sa dulo, habang ang panlabas na sobre ay nagtatapos sa pagkasunog sa ambient air. Ang inner cone na iyon ay kung saan nangyayari ang aktwal na welding — ang filler rod ay natutunaw sa isang shared molten pool habang inililipat ng operator ang torch sa kahabaan ng joint.
Hindi tulad ng mga proseso ng arc, walang electrical circuit na kasangkot. Iyan mismo ang dahilan kung bakit nananatiling may kaugnayan ang kagamitan sa mga lugar ng trabaho na walang power access, sa mga mobile repair truck, at sa mga tindahan na gumagawa ng brazing o metal forming kung saan mas mahalaga ang kontrol ng apoy kaysa sa bilis ng pagdeposito. Ang tradeoff ay heat-affected zone size — ang oxy-acetylene ay tumatakbo nang mas mainit at mas mabagal kaysa sa isang MIG o TIG arc, kaya ito ay nababagay sa mas manipis na mga seksyon at repair work na mas mahusay kaysa sa high-volume production welding.
Anatomy of the Torch: Handle, Tips, at Attachment
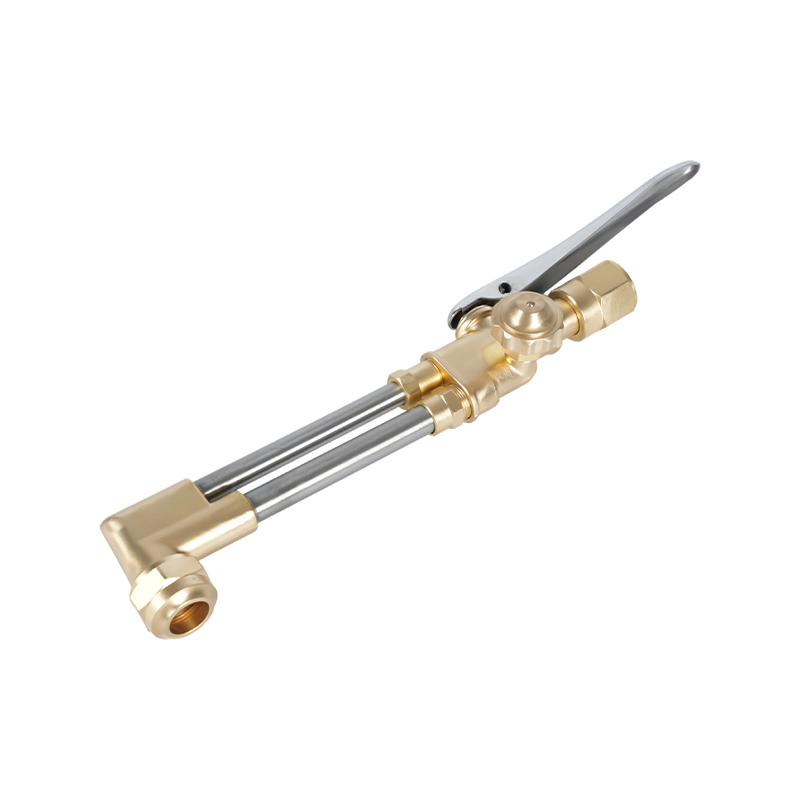
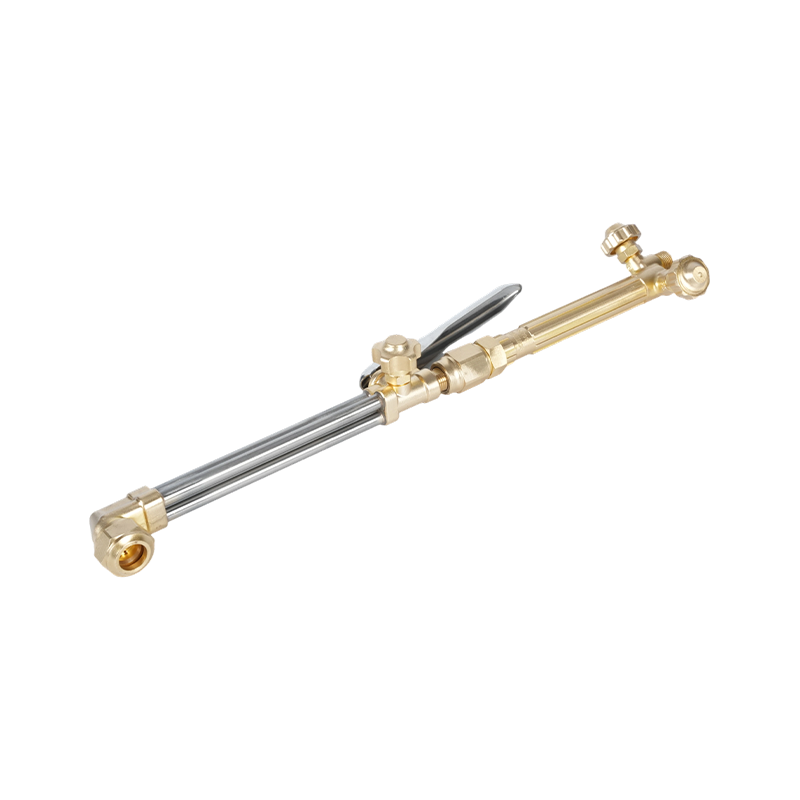
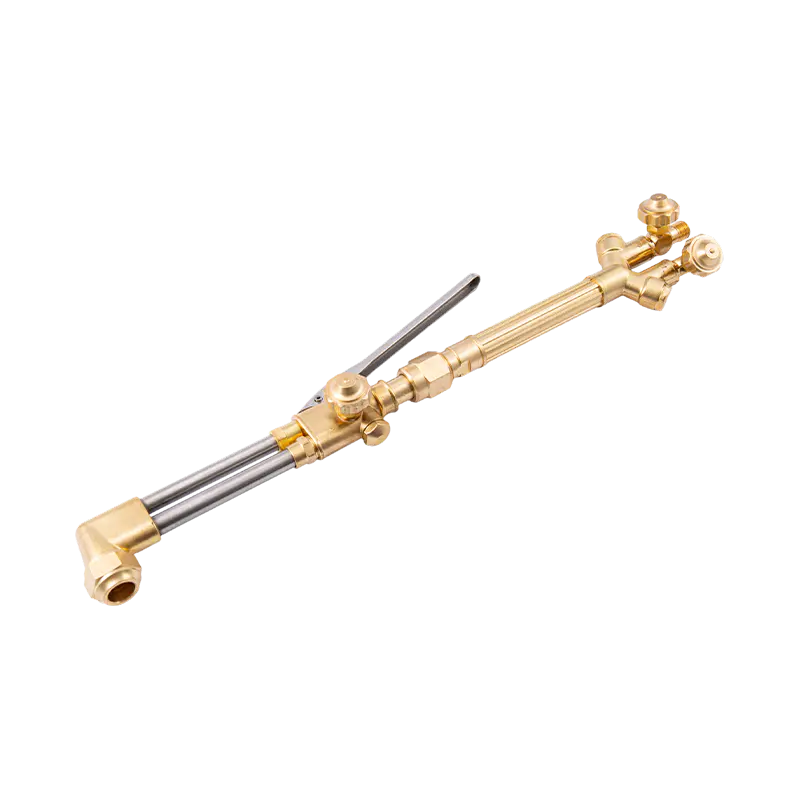
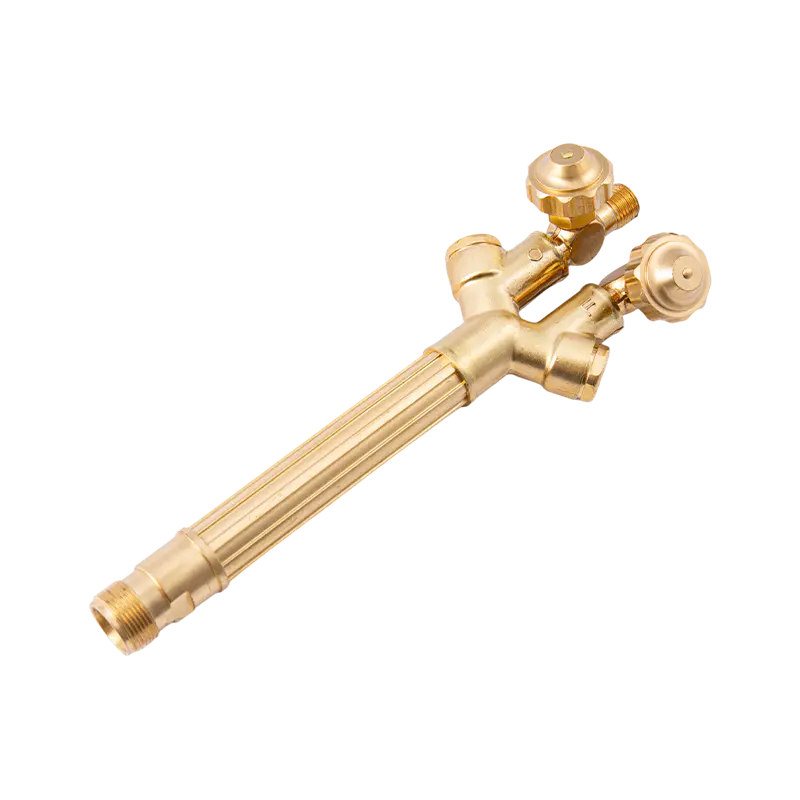
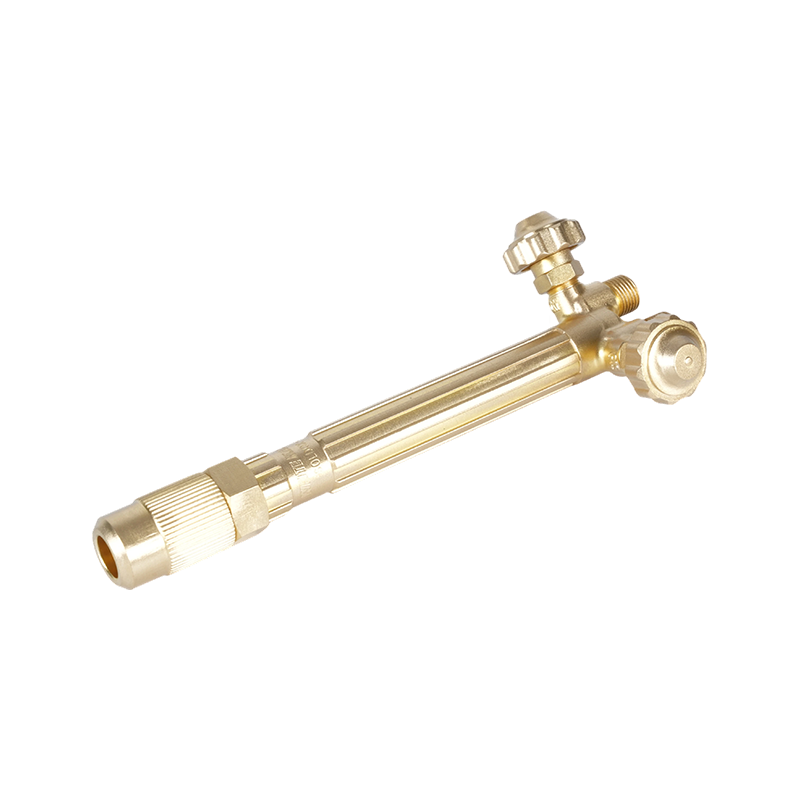
Ang bawat setup ay nagsisimula sa torch handle, ang katawan na naghahalo ng oxygen at acetylene bago sila makarating sa dulo. Ang mga handle ay may magaan, katamtaman, at mabibigat na mga rating, at ang rating ay dapat tumugma sa kapal na aktwal mong pinutol o hinang — ang isang maliit na hawakan ay sumasakal sa daloy ng gas sa makapal na materyal, habang ang isang napakalaking laki ay nag-aaksaya ng gasolina sa mahusay na trabaho. Ang konstruksyon ng tanso ay karaniwan dahil mas lumalaban ito sa kinakaing unti-unti na epekto ng acetylene kaysa sa karamihan ng mga alternatibo, at pinapalabas nito ang init mula sa kamay ng operator sa panahon ng matagal na paggamit.
Para sa mga tindahan na nagpapatakbo ng maraming magkasanib na laki sa pamamagitan ng parehong setup, brass welding torch handle na binuo para sa tuluy-tuloy na paggamit ng acetylene mas mahusay na humawak sa ilalim ng paulit-ulit na ignition cycle kaysa sa mga alternatibong mas magaan, dahil ang mga upuan ng balbula ay nakakakita ng mas kaunting pagkasira sa paglipas ng panahon.
Ang mga attachment ay nagpapalitan sa handle upang baguhin ang function: isang welding tip para sa fusion work, isang cutting attachment na may oxygen-blast trigger, o isang rosebud tip para sa pagpainit ng malawak na lugar. Ang bawat attachment na mga thread ay papunta sa parehong katawan ng hawakan, kaya ang isang hawakan ay maaaring masakop ang mga trabaho sa welding, pagputol, at pagpainit na may pagpapalit ng mga bahagi sa halip na pagpapalit ng kagamitan.
Pagpili ng Tamang Torch Tip para sa Trabaho
Tinutukoy ng laki ng tip ang rate ng daloy ng gas, at tinutukoy ng rate ng daloy ng gas kung gaano karaming init ang naaabot sa workpiece. Walang iisang sistema ng pagnunumero sa buong industriya sa mga manufacturer, kaya ang mga laki ng tip ay karaniwang itinutugma sa kapal ng metal sa halip na isang unibersal na numero — ang chart ng isang supplier ay nagko-convert ng kapal sa tamang sukat ng orifice para sa partikular na pamilya ng tip. Ang pagpapatakbo ng tip na masyadong maliit para sa materyal ay nagpapagutom sa hinang ng init at gumagawa ng mahinang pagsasanib; ang pagpapatakbo ng isang masyadong malaki ay nagpapainit ng manipis na stock at nasusunog.
- Manipis na sheet (sa ilalim ng 1/16"): pinakamaliit na magagamit na tip, mas mababang presyon sa pagtatrabaho
- Medium plate (1/16" hanggang 1/4"): mid-range na tip, katamtamang presyon sa parehong mga gas
- Heavy plate (higit sa 1/4"): pinakamalaking tip na na-rate para sa hawakan, mas mataas na daloy ng oxygen
Ang materyal ng tip at disenyo ng orifice ay nakakaapekto rin sa katatagan ng apoy. heavy-duty welding torch tip na ininhinyero para sa matatag na kontrol ng apoy labanan ang popping at backfiring na ang maliit o pagod na mga tip ay madaling kapitan ng sakit, lalo na sa mas mahabang welding run kung saan ang pagiging pare-pareho ng apoy ang pinakamahalaga.
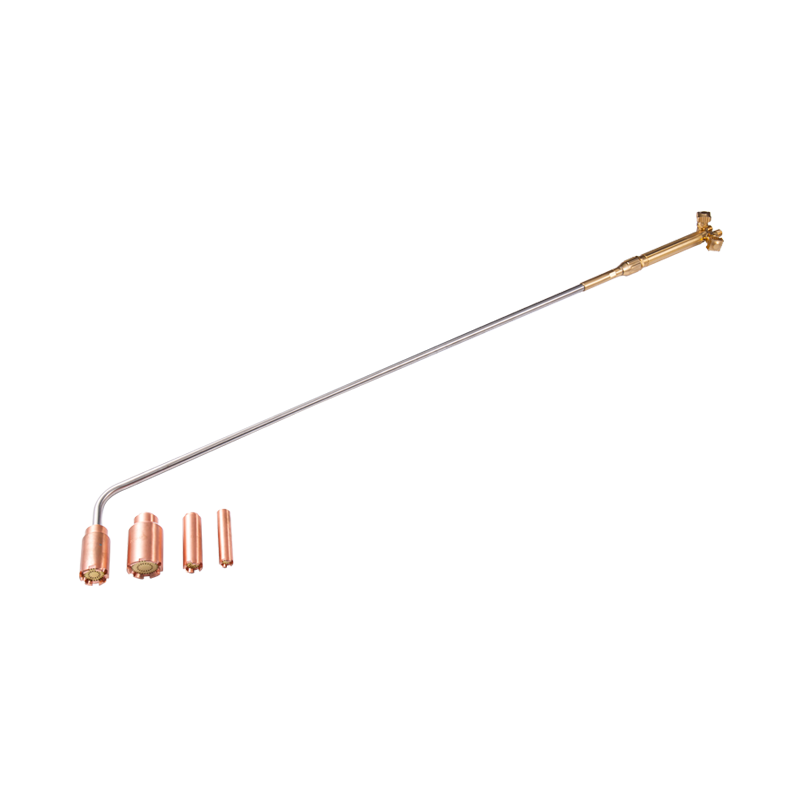
Para sa brazing, preheating rusted fasteners, o bending stock, ang isang nakalaang heating torch ay mas mahusay kaysa sa karaniwang welding tip dahil ito ay ginawa para sa isang mas malawak, mas mababang bilis ng apoy sa halip na isang concentrated cutting o fusion jet. A compact heating torch na angkop para sa brazing at preheating na mga gawain nagbibigay ng higit na pantay na pamamahagi ng init sa isang mas malawak na lugar kaysa sa muling paggamit ng welding tip para sa parehong trabaho.
Pag-set Up at Pagsisindi ng Sulo nang Ligtas
Bago kumonekta ang anumang bagay sa tanglaw, basagin sandali ang bawat balbula ng silindro upang maalis ang alikabok mula sa labasan. Ikabit ang mga regulator gamit ang isang wrench, hindi kailanman pliers, at suriin kung ang mga koneksyon sa hose ay ganap na nakaupo - ang mga oxygen fitting at acetylene fitting ay gumagamit ng iba't ibang direksyon ng thread partikular na upang maiwasan ang cross-connection.
Ang presyon ng regulator ay dapat itakda sa tsart ng tagagawa ng tip, hindi hulaan. Mas mababa ang gumaganang pressure para sa oxy-acetylene kaysa sa inaasahan ng karamihan sa mga operator, at ang acetylene ay hindi dapat lumampas sa 15 psig sa anumang sitwasyon — na nagtutulak dito na mas mataas ang panganib na mabulok sa loob ng cylinder mismo. Ang isang matatag na dual-stage regulator ay naniniwala na ang pagtatakda sa pamamagitan ng pagbaba ng presyon habang ang cylinder ay walang laman, na mas mahalaga sa mahabang trabaho kaysa sa napagtanto ng karamihan sa mga operator. dual-stage regulators na binuo para sa stable na oxy-acetylene pressure control bawasan ang pressure creep na nagiging sanhi ng pag-anod ng flame character sa kalagitnaan ng weld.
Para sindihan ang sulo: buksan nang bahagya ang acetylene valve, mag-apoy gamit ang striker (huwag maglagay ng lighter o posporo na malapit sa dulo), pagkatapos ay dahan-dahang buksan ang oxygen valve habang inaayos ang daloy ng acetylene hanggang sa tumigil ang apoy sa itim na usok. Ang isang maayos na nakatutok na neutral na apoy ay nagpapakita ng isang matalas, mahusay na tinukoy na panloob na kono na walang balahibo sa gilid nito — iyon ang apoy na hinangin mo para sa karamihan ng gawaing bakal.
Backfire vs Flashback: Alamin ang Pagkakaiba
Ang dalawang terminong ito ay ginagamit nang palitan sa mga lugar ng trabaho, ngunit inilalarawan nila ang magkaibang mga pagkabigo na may magkakaibang mga kahihinatnan. A backfire ay isang panandaliang pop o snap sa dulo — ang apoy ay namamatay o nag-iilaw kaagad, kadalasang sanhi ng pagdikit ng dulo sa workpiece, bahagyang nakaharang na orifice, o hindi tamang presyon. Ito ay nakakagulat ngunit sa pangkalahatan ay hindi mapanganib kung ang apoy ay muling babalik sa normal.
A flashback ay malayong mas seryoso: ang apoy ay naglalakbay pabalik sa katawan ng tanglaw, hose, o regulator, na kadalasang gumagawa ng isang malakas na sipol o sumisitsit na tunog. Nangyayari ito kapag ang bilis ng panloob na gas ay bumaba sa ibaba ng bilis ng pagsunog ng apoy, na hinahayaan ang pagkasunog na lumaganap sa itaas ng agos. Kung hindi ma-check, ang isang flashback ay maaaring mag-apoy sa hose o maabot ang silindro mismo. Ang mga flashback arrestor ang pangunahing depensa — ang mga check valve lamang ang humihinto sa reverse gas flow ngunit hindi humihinto sa harap ng apoy, kaya ang parehong mga device ay nagsisilbing natatanging layunin sa isang sumusunod na setup.
flashback arrestors na humaharang sa reverse flame na naglalakbay sa hose dapat umupo sa dulo ng regulator ng parehong mga linya ng oxygen at fuel-gas, hindi lamang sa hawakan ng tanglaw, para sa buong proteksyon sa buong haba ng hose.
Ang mga limitasyon sa presyon ng acetylene at mga kinakailangan sa kagamitang pang-proteksyon para sa mga oxy-fuel system ay itinakda sa pederal na oxygen-fuel gas welding at mga regulasyon sa pagputol , kung aling mga tindahan ang dapat ituring bilang baseline para sa pag-setup at pagsasanay, hindi isang opsyonal na sanggunian.
Pagpapanatili na Nagpahaba ng Buhay ng Sulo
Karamihan sa mga problema sa sulo ay nagmumula sa marumi o nasira na dulo. Ang spatter at carbon buildup ay nagpapaliit sa orifice at nakaka-distort sa hugis ng apoy bago pa man tuluyang mabigo ang isang tip, kaya't ang paglilinis nito gamit ang wastong sukat na tip cleaner - hindi isang drill bit, na nagpapalaki at nagpapaikot sa orifice - ay dapat mangyari nang regular, hindi lamang kapag ang apoy ay mukhang mali.
Higit pa sa tip mismo, ang tatlong gawi ay nagpapanatili ng isang tanglaw na maaasahan sa loob ng maraming taon:
- Linisin ang mga hose ng natitirang gas bago at pagkatapos ng bawat paggamit upang maiwasan ang pagbuo ng kontaminasyon
- Suriin ang mga hose kung may mga bitak o malalambot na lugar, lalo na malapit sa mga fitting kung saan nasusuot ang flexing concentrates
- Itago ang sulo at mga regulator sa isang tuyong espasyo na may mga balbula na nakasara at nakalabas ang presyon, hindi lamang nakasara
Ang sulo na inalagaan sa ganitong paraan ay mas matagal ang pagkaka-calibrate, na mahalaga dahil ang umaanod na apoy ay kadalasang napagkakamalang problema sa pressure kapag ito ay talagang pagod na upuan o bahagyang barado na dulo.
Oxy-Acetylene vs Iba pang Paraan ng Welding
Nakukuha ng Oxy-acetylene ang keep nito kung saan mahalaga ang portability at flame control kaysa sa bilis. Hindi ito nangangailangan ng kuryente, pinangangasiwaan ang thin-gauge repair work na may higit na pagpapatawad kaysa sa mga proseso ng arc, at nadodoble bilang isang heating at brazing tool nang hindi nagpapalit ng kagamitan. Para sa pag-aayos ng sakahan, mobile fabrication, at pangkalahatang trabaho sa tindahan, mahirap itugma ang versatility na iyon.
Kung saan ito bumabagsak ay ang bilis ng produksyon at uri ng metal. Ang aluminyo at hindi kinakalawang na asero ay hindi tumutugon nang maayos sa apoy ng oxy-fuel tulad ng ginagawa nila sa TIG o plasma, dahil pareho silang nag-oxidize bago maayos na ma-fuse ng apoy ang joint. Sa plato na humigit-kumulang dalawang pulgada, ang plasma at laser cutting ay gumagawa ng mas malinis na mga gilid sa mas mataas na bilis, at ang MIG welding ay lumalampas sa oxy-acetylene sa anumang trabaho kung saan mas mahalaga ang volume kaysa sa katumpakan ng apoy.
Ang praktikal na tuntunin sa karamihan ng mga tindahan ay napupunta: panatilihin ang isang oxy-acetylene setup para sa mga gawain sa pag-aayos ng bakal, brazing, at pag-init, at abutin ang mga kagamitan sa arc o plasma kapag ang trabaho ay nangangailangan ng aluminum, stainless, makapal na plato, o mataas na volume na output.