Stick Welding kumpara sa Arc Welding: Pag-alis ng Pagkalito
Ang paghahambing na ito ay nagtutulak sa mga tao bago pa man ito magsimula, dahil ang dalawang bagay na inihahambing ay hindi talaga magkahiwalay na mga kategorya. Ang stick welding ay isang uri ng arc welding — hindi isang prosesong nakikipagkumpitensya na nakaupo sa tabi nito. Ang "Arc welding" ay ang umbrella term para sa anumang proseso na gumagamit ng electric arc para matunaw ang metal, at stick, MIG, TIG, at flux-core lahat ay nasa ilalim ng payong na iyon.
Ang ibig sabihin ng karamihan sa mga tao kapag nagtanong sila ng "stick vs. arc" ay talagang "stick vs. the other arc welding process" — kadalasan MIG o TIG. Ang pormal na pangalan ng Stick ay shielded metal arc welding (SMAW), kung minsan ay tinatawag na manual metal arc welding sa labas ng US. Nakuha nito ang palayaw na "arc welding" sa mga matatandang tradespeo dahil lang, sa loob ng mga dekada, ito ang arc process na ginamit ng lahat bilang default.
Paano Talagang Gumagana ang Stick Welding (SMAW).
Ang isang stick welder ay nagpapatakbo ng kasalukuyang sa pamamagitan ng isang consumable electrode - isang metal rod na pinahiran ng flux - na hawak sa isang clamp. Ang paghampas ng baras laban sa workpiece ay lumilikha ng isang arko, at ang init ay natutunaw pareho ang base metal at ang baras mismo. Habang nasusunog ang flux coating, gumagawa ito ng shielding gas sa paligid ng weld pool at nag-iiwan ng layer ng slag sa ibabaw ng cooling metal, na parehong nagpapanatili ng atmospheric oxygen at nitrogen mula sa pagkontamina sa joint.
Ang slag layer na iyon ay ang trade-off para sa kung gaano pagpapatawad ang proseso. Hindi tulad ng MIG o TIG, na nangangailangan ng shielding gas na pinapakain sa baril at medyo malinis na ibabaw para gumana nang maayos, ang isang stick electrode ay maaaring masunog nang diretso sa mill scale, magaan na kalawang, o pintura at makagawa pa rin ng sound weld. Ang gastos ay isang chipping at wire-brushing step pagkatapos ng bawat pass para maalis ang slag bago bumaba ang susunod.
Stick vs. Iba pang Mga Proseso ng Arc Welding: MIG, TIG, Flux-Core
Kapag ang stick ay wastong na-frame bilang isang proseso ng arc welding sa ilan, ang mas kapaki-pakinabang na paghahambing ay kung paano ito nakasalansan laban sa iba sa mga sukatan na aktwal na nakakaapekto sa isang trabaho.
| Salik | Stick (SMAW) | MIG (GMAW) | TIG (GTAW) |
|---|---|---|---|
| Gastos ng kagamitan | Pinakamababa | Katamtaman | Pinakamataas |
| Paggamit sa labas/mahangin | Magaling | mahirap | mahirap |
| Kinakailangan ang paghahanda sa ibabaw | Minimal | Makabuluhan | Makabuluhan |
| Paglilinis ng post-weld | Kinakailangan ang slag chipping | Minimal | Minimal |
| Pinakamahusay sa makapal na materyal | Oo, mahigit ⅜ pulgada | Mas mahusay sa manipis na materyal | Mas mahusay sa manipis na materyal |
| Learning curve | Katamtaman to steep | Pinakamadali | Pinakamatarik |
Ang pinakamalaking bentahe sa istruktura ng Stick ay ang pagsasarili — walang sumasanggalang na bote ng gas ay nangangahulugan na walang gas na tinatangay ng hangin, at ang isang stick machine ay maaaring sapat na maliit upang dalhin sa isang lugar ng trabaho sa halip na gulong dito. Ipinagpalit ng MIG ang portability na iyon para sa bilis at mas maikling curve ng pag-aaral, kaya naman pinangungunahan nito ang paggawa ng shop. Ang TIG ay nakikipagkalakalan ng bilis para sa kontrol at kalidad ng weld, na ginagawa itong pagpipilian kapag ang hitsura at katumpakan ay mas mahalaga kaysa sa rate ng produksyon.
Kapag Ang Stick Welding ang Tamang Tawag
Nakukuha ng Stick ang pag-iingat nito sa mga sitwasyon kung saan nahihirapan ang iba pang mga proseso. Ang panlabas na gawaing istruktura, pagkukumpuni ng sakahan at kabukiran, pagtatayo ng pipeline, at fieldwork sa pangkalahatan ay pabor sa stick dahil walang shielding gas na mawawala sa isang simoy. Ang mas makapal na structural steel — plate at beam na higit sa ⅜ inch — ay tumatagal ng isang stick weld nang maayos, at ang proseso ay humahawak sa marumi, kalawangin, o pininturahan na metal na makakasira sa kalidad ng MIG weld nang hindi muna ang malawak na paggiling.
Panalo rin ito sa pagiging simple ng kagamitan. Ang isang stick welder, isang dakot ng mga electrode box, at isang ground clamp ay isang kumpletong setup na kasya sa isang truck bed, na mahalaga para sa sinumang gumagawa ng repair work na malayo sa isang fixed shop.
Beyond the Arc: Ano Pa ang Kailangan ng Welding Shop
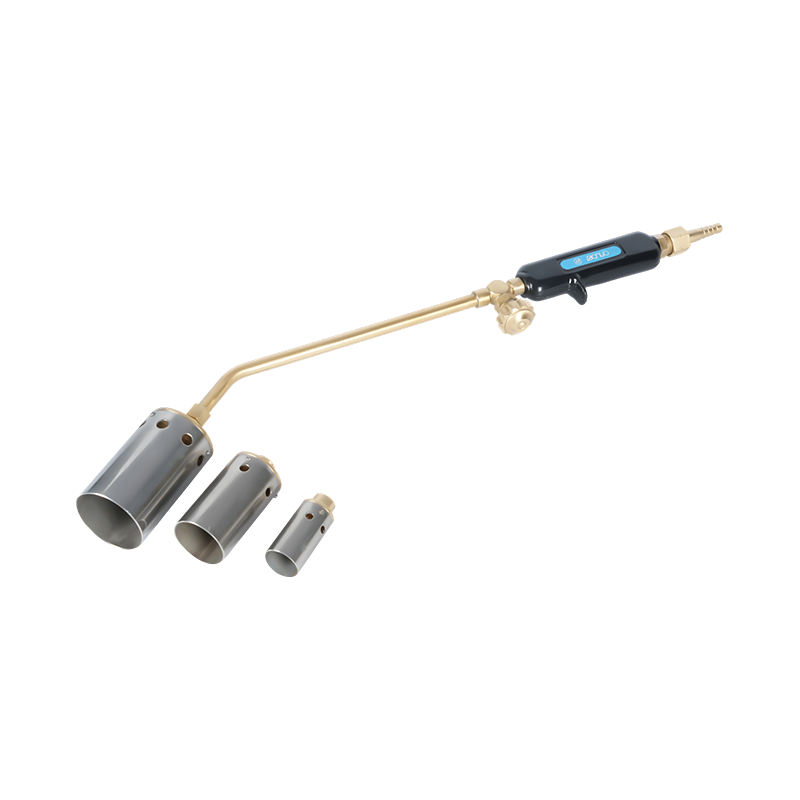
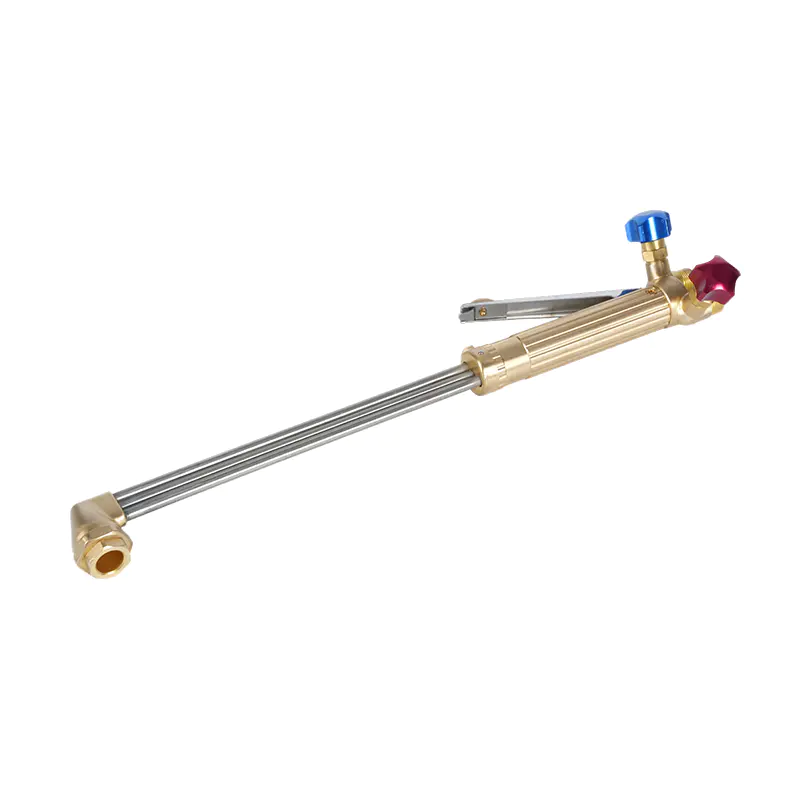
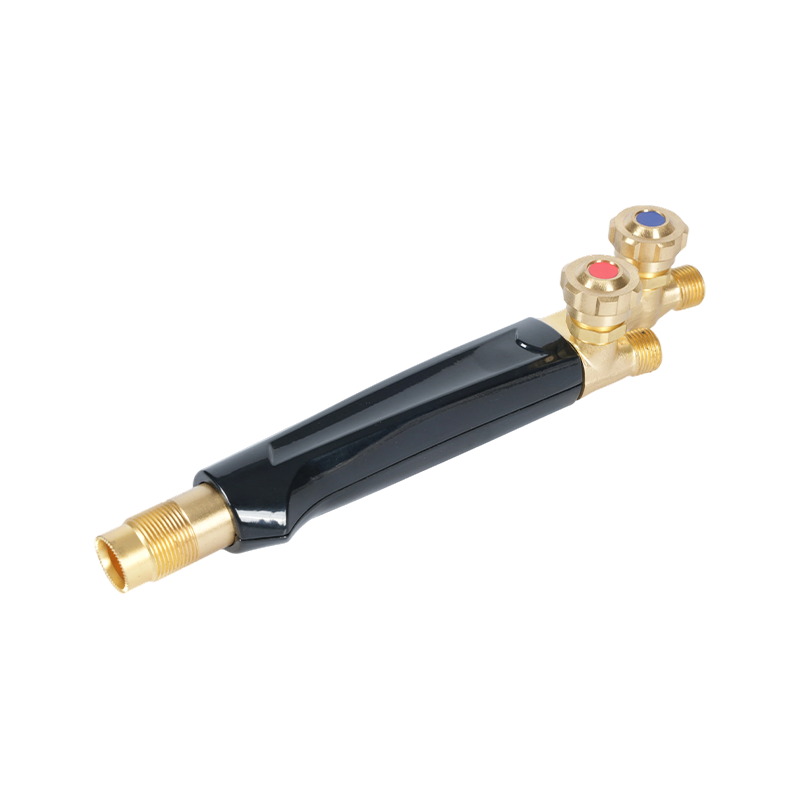
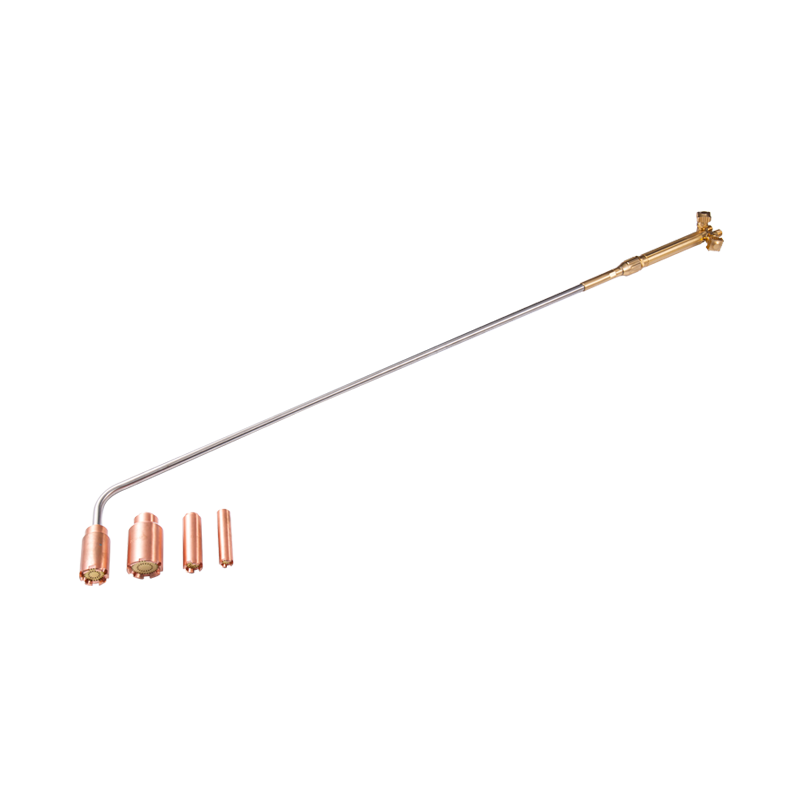
Ang pagpili ng proseso ng arko ay isang piraso lamang ng daloy ng trabaho. Karamihan sa mga trabaho sa stick welding ay nagsisimula at nagtatapos sa mga hakbang na walang kinalaman sa mismong arko. Karaniwang kailangang gupitin ang bakal sa laki bago ito makarating sa welding table, kung saan hand cutting torches para sa paghahanda at pagpapalaki ng bakal bago ang isang weld pumasok — ang pagputol ng oxy-fuel ay nananatiling karaniwang paraan upang maghiwa ng makapal na plato sa lugar nang walang plasma table.
Nakikinabang din ang mga makapal na seksyon mula sa isang preheat pass bago mahawakan ng electrode ang joint, dahil ang pagdadala ng malamig na bakal sa temperatura ay binabawasan ang panganib ng pag-crack habang lumalamig ang weld. Isang oxy-fuel heating torch para magpainit ng makapal na bakal bago magwelding humahawak sa pagtapak sa materyal na masyadong mabigat para sa isang simpleng dulo ng sulo na uminit nang pantay. Mahalaga rin ang tamang sukat ng apoy para sa trabaho — cutting torch tip na tumugma sa kapal ng metal panatilihing malinis ang hiwa at bawasan ang nasayang na gas sa parehong prep at post-weld trimming na trabaho.
Pananatiling Ligtas sa Paligid ng Arc Welding Equipment
Ang Arc welding ay nagdadala ng sarili nitong mga panganib na hiwalay sa anumang gawaing oxy-fuel na nangyayari sa parehong tindahan. Ang electric shock ay ang pangunahing alalahanin sa partikular na kagamitan sa stick, at Ang arc welding at cutting standard ng OSHA nagtatakda ng mga kinakailangan para sa saligan, pagkakalagay ng electrode holder, at kundisyon ng cable na partikular na bawasan ang panganib na iyon.
Kung saan ang stick welding ay nagbabahagi ng workspace na may oxy-fuel cutting o heating equipment, ang kaligtasan sa gilid ng gas ay nangangailangan ng pantay na atensyon. Isang maayos na na-rate regulator ng presyon ng gas pinapanatili ang presyon ng silindro sa loob ng mga ligtas na limitasyon para sa tanglaw sa ibaba ng agos, at mga flashback arrestor na pumipigil sa sunog mula sa paglalakbay pabalik sa linya ng gas ay hindi mapag-usapan sa anumang hose na tumatakbo sa isang bukas na apoy. Para sa mas malapit na pagtingin sa mga pag-iingat na partikular sa sulo, ang aming gabay sa pag-iingat sa kaligtasan para sa operasyon ng pagputol ng sulo sumasaklaw sa PPE, pamamahala ng gas, at mga pagsusuri sa pagpapanatili nang mas malalim.