Paano Gumagana ang Acetylene Cutting Torch Tips
Ang acetylene cutting torch tip ay ang terminal component ng isang oxy-fuel cutting system—ang punto kung saan ang gas chemistry, pressure engineering, at metalurgical reaction ay nagtatagpo upang makagawa ng hiwa. Ang pag-unawa kung paano gumagana ang isang cutting tip sa mekanikal ay ang pundasyon para sa pagpili ng tamang tip, pagtatakda ng mga tamang pressure, at pag-diagnose ng mga problema kapag ang kalidad ng cut ay lumalala.
Ang proseso ng pagputol ay gumagana sa dalawang natatanging yugto, na parehong kinokontrol ng geometry ng tip. Una, ang painitin muna ang apoy —na ibinibigay sa pamamagitan ng isang singsing ng mas maliliit na orifice na nakapalibot sa gitnang butas—itaas ang base metal sa temperatura nitong nagniningas na humigit-kumulang 1,800°F (982°C). Ang acetylene ay ang gustong panggatong para sa yugtong ito dahil ang pagkasunog nito sa oxygen ay gumagawa ng temperatura ng apoy na humigit-kumulang 5,720°F (3,160°C), na ang karamihan sa init nito ay nakakonsentra sa panloob na apoy ng apoy. Ang inner cone concentration na ito ay nagbibigay-daan sa mabilis, tumpak na preheating na may kaunting heat-affected zone sa nakapaligid na metal—isang bentahe na hindi ganap na gayahin ng mga alternatibong panggatong gaya ng propane at propylene.
Kapag ang bakal ay umabot sa temperatura ng pagniningas at naging pula ng cherry, bubuksan ng operator ang cutting oxygen lever. Ang isang high-pressure stream ng purong oxygen (99.5% kadalisayan o mas mataas) ay inilabas sa pamamagitan ng gitnang butas ng dulo. Hindi natutunaw ng oxygen jet na ito ang bakal—nagdudulot ito ng exothermic oxidation reaction na direktang sumusunog sa iron, na ginagawa itong iron oxide slag na sabay-sabay na itinatanggal mula sa kerf sa bilis ng daloy ng gas. Ang resulta ay isang thermochemical cut sa halip na isang thermal melt, kaya naman ang oxy-acetylene ay maaaring magputol ng steel plate ng ilang pulgada ang kapal na walang plasma o laser na proseso ang maaaring tumugma sa matipid na sukat.
Dalawang kritikal na limitasyong partikular sa acetylene ang namamahala kung paano dapat gamitin ang mga tip sa pagputol: Ang presyon ng pagtatrabaho ng acetylene ay hindi dapat lumampas sa 15 PSI (1 bar) , habang ang gas ay nagiging chemically unstable at shock-sensitive sa itaas ng threshold na ito. Bukod pa rito, hindi dapat alisin ang acetylene mula sa isang silindro sa bilis na lumampas sa ikapitong bahagi ng kabuuang kapasidad ng silindro bawat oras—ang pag-withdraw nang mas mabilis ay nakakakuha ng likidong acetone sa mga hose at sulo, nakakasira ng kagamitan at lumilikha ng mapanganib na pagkilos ng apoy.
One-Piece vs Two-Piece Cutting Tips
Ang acetylene cutting torch tip ay ginawa sa dalawang structural format, at ang pagkakaiba sa pagitan ng mga ito ay hindi lamang cosmetic—ito ay tumutukoy sa gas compatibility, flame geometry, thermal performance, at ang uri ng cutting work na ang bawat tip ay ini-engineered upang maihatid.
Mga Tip sa Pagputol ng One-Piece Acetylene
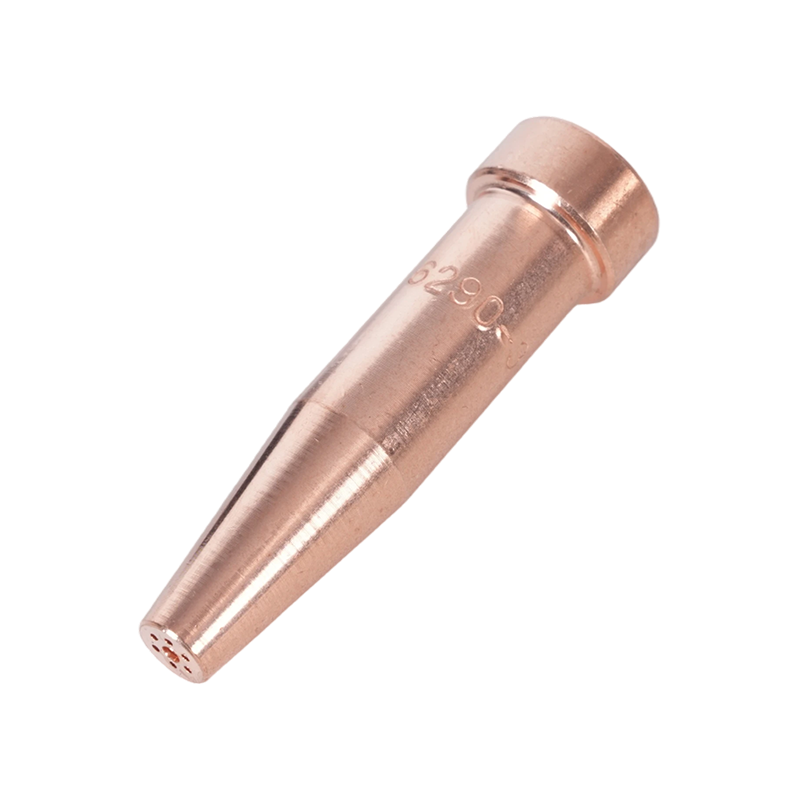
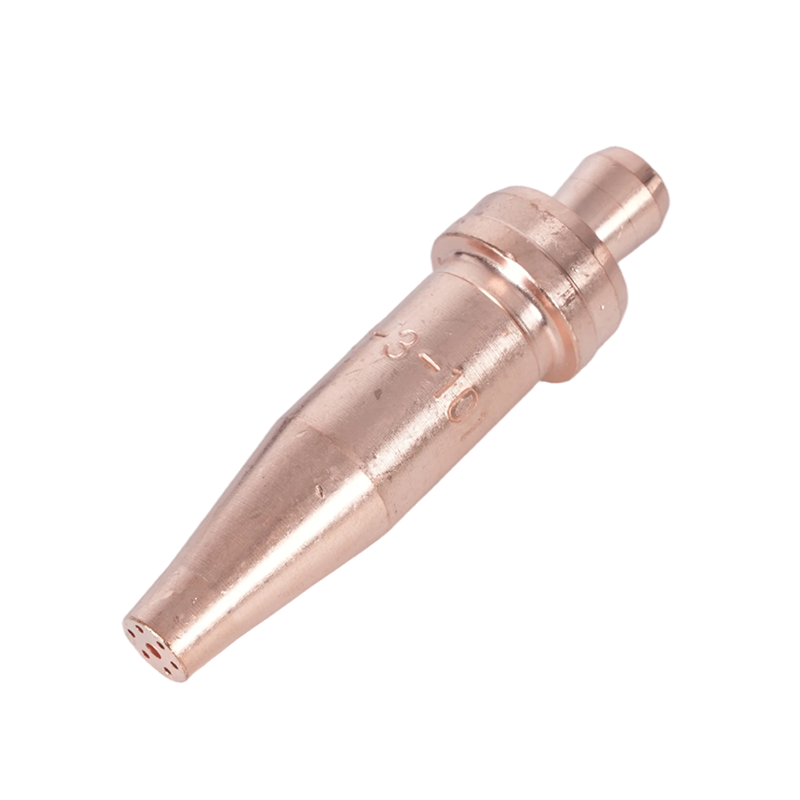
Ang mga one-piece na tip ay ginawa mula sa solidong copper alloy billet—pinakakaraniwang tellurium copper, na pinili para sa kumbinasyon ng mataas na thermal conductivity, machinability, at paglaban sa matinding init na nabuo sa dulong mukha. Ang tip ay ginawa sa pamamagitan ng pagbabarena at precision-swaging sa ibabaw ng mga naka-calibrate na wire upang lumikha ng eksaktong preheat orifice at isang central cutting na oxygen bore na may tumpak na kontroladong diameter. Ang resulta ay isang pinagsama-samang sangkap na walang mga joints sa pagitan ng mga sipi ng gas. Ang mga one-piece na tip ay eksklusibong dinisenyo para sa acetylene at ang karaniwang format para sa pagputol ng kamay sa lahat ng fabrication, construction, automotive, at structural steel work. Karaniwang nagtatampok ang mga ito ng apat o anim na preheat na butas na nakaayos nang concentrically sa paligid ng central bore.

Two-Piece Cutting Tips
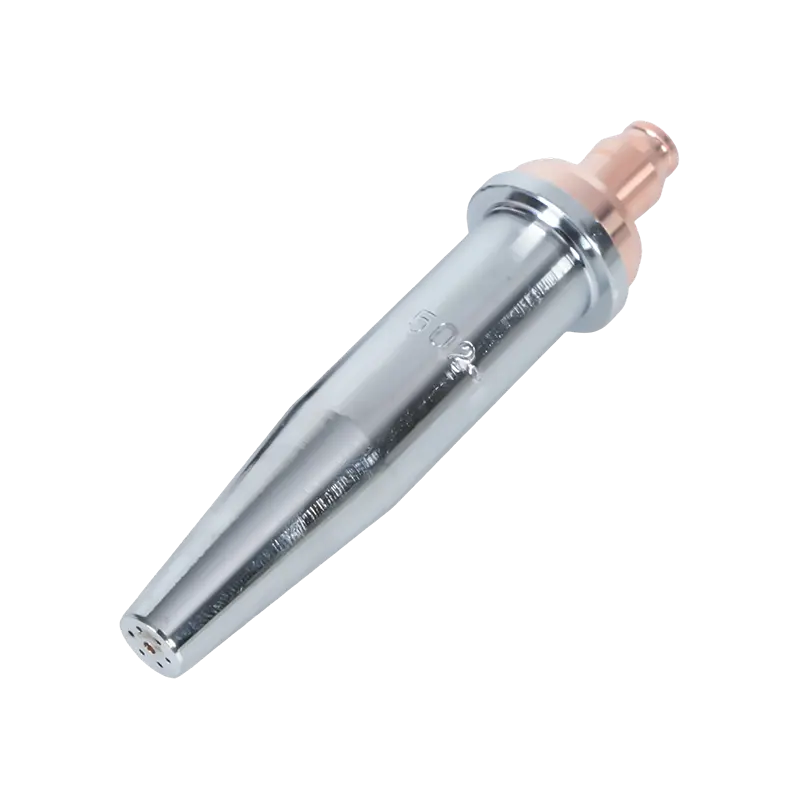
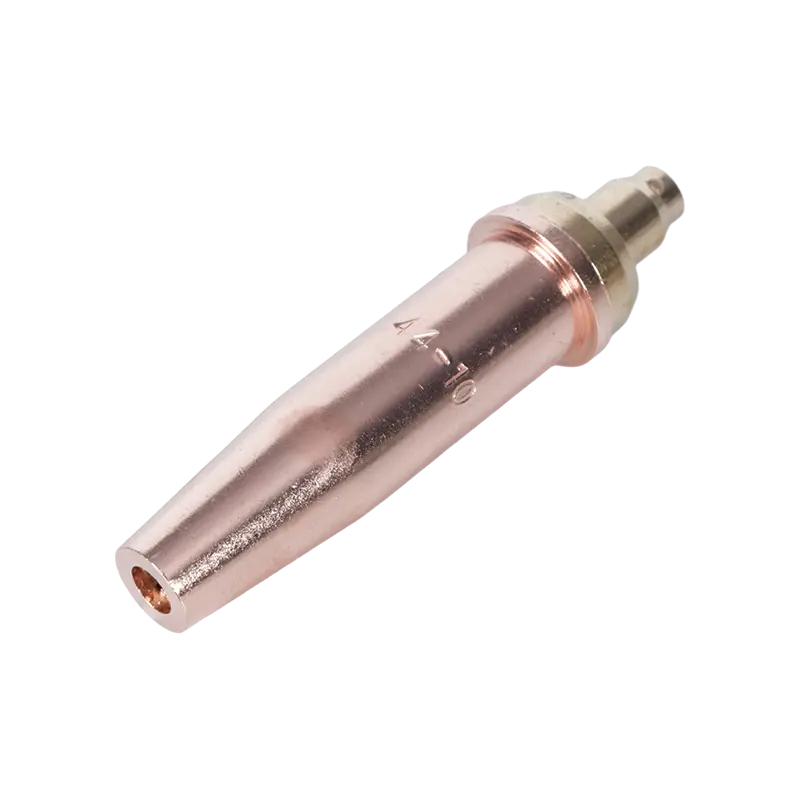
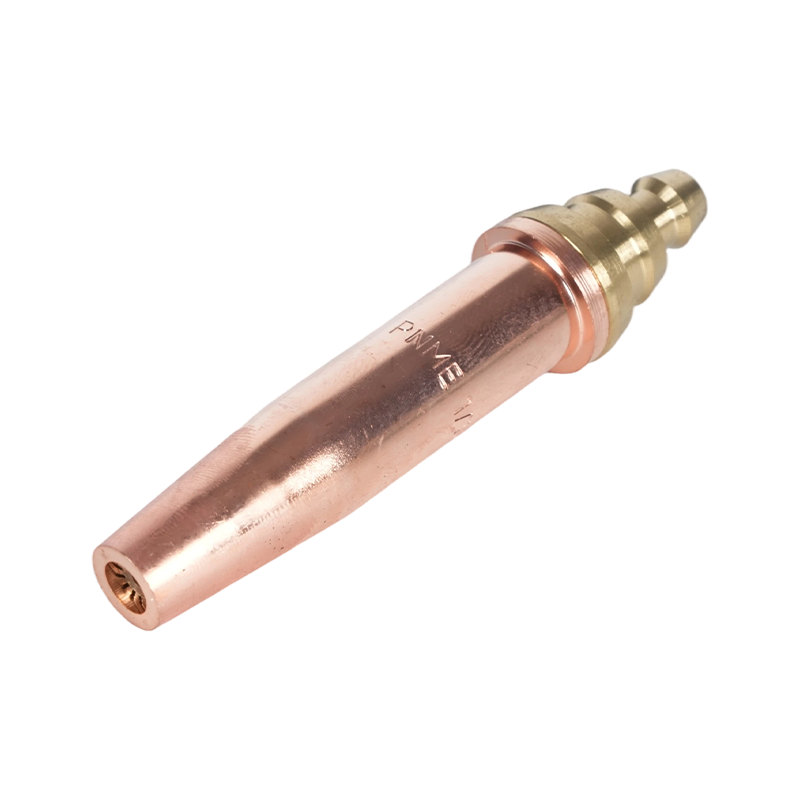
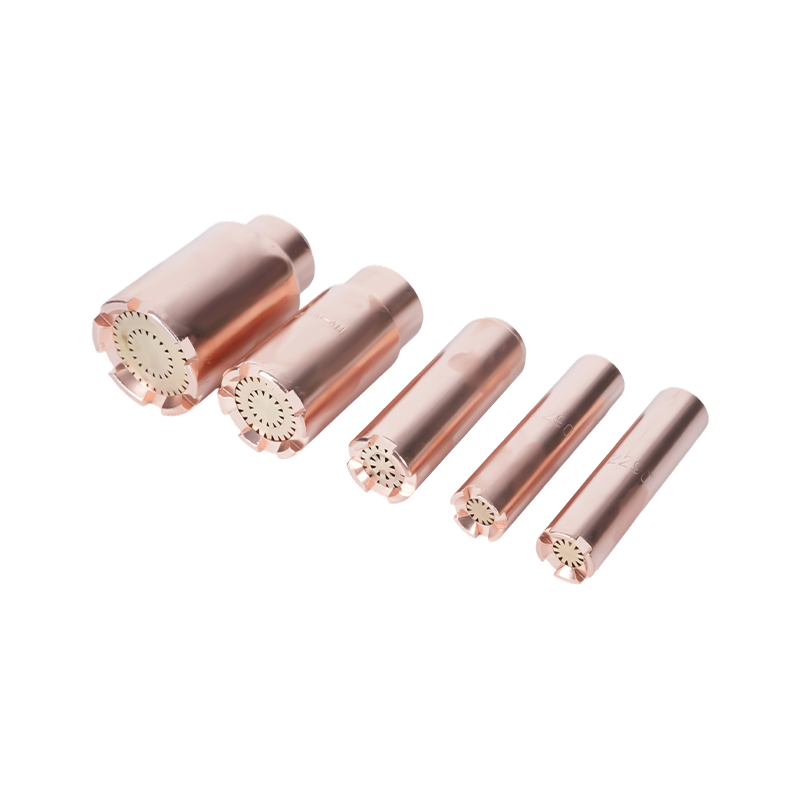
Ang dalawang pirasong tip ay binubuo ng isang tansong panlabas na shell at isang tansong panloob na miyembro. Ang konstruksiyon na ito ay lumilikha ng preheat flame grooves sa pagitan ng dalawang bahagi kaysa sa mga drilled passage sa pamamagitan ng iisang piraso. Ang dalawang pirasong tip ay idinisenyo para gamitin sa mga alternatibong fuel gas—propylene, propane, natural gas, at MAPP—kung saan ang mas mahabang preheating time at iba't ibang flame geometry ng mga gas na ito ay nangangailangan ng mas malawak, mas distributed na preheat pattern. Ang dalawang pirasong tip ay hindi mapapalitan ng mga setup ng acetylene : ang mga katangian ng apoy at mga kinakailangan sa presyon ng gas sa panimula ay naiiba, at ang paggamit ng maling uri ng tip ay nakompromiso ang parehong kalidad ng pagputol at kaligtasan.
| Katangian | One-Piece Tip | Dalawang-Piraso Tip |
|---|---|---|
| Materyal sa pagtatayo | Solid na tansong haluang metal (tellurium copper) | Copper panlabas na shell tanso panloob na miyembro |
| Katugmang gasolina ng gasolina | Acetylene lang | Propane, propylene, MAPP, natural gas |
| Painitin muna ang disenyo ng orifice | Mga na-drill na butas (4 o 6) | Mga grooves sa pagitan ng shell at panloob na miyembro |
| Konsentrasyon ng apoy | Mataas — inner cone focus | Mas malawak — ipinamahagi na pattern ng preheat |
| Karaniwang aplikasyon | Paggupit ng kamay, precision work, thin-medium plate | Pagputol ng produksyon, mabigat na plato, pagpainit |
Tip Numbering at Orifice Sizing Ipinaliwanag
Ang isa sa mga pinaka paulit-ulit na pinagmumulan ng pagkalito sa pagpili ng tip sa pagputol ay ang sistema ng pagnunumero. Hindi tulad ng mga fastener o drill bits, ang pagputol ng mga numero ng torch tip ay hindi sumusunod sa isang pangkalahatang pamantayan— ang iba't ibang mga tagagawa ay nagtatalaga ng iba't ibang mga numero sa mga tip na may magkaparehong mga diameter ng orifice . Ang isang sukat na #2 na tip mula sa isang tagagawa ay maaaring may parehong pagputol ng oxygen bore bilang isang sukat #3 mula sa isa pa. Ang hindi pagkakapare-pareho na ito ay hindi isang depekto; sinasalamin nito ang mga makasaysayang kombensiyon na partikular sa brand na independyenteng itinatag sa buong industriya.
Ang teknikal na tamang diskarte sa pagpili ng tip ay ang tukuyin sa pamamagitan ng pagputol ng oxygen orifice diameter , na ipinahayag bilang laki ng index ng drill bit, sa halip na sa pamamagitan ng numero ng tip lamang. Ang gitnang butas—ang nag-iisang butas kung saan inihahatid ang high-pressure cutting na oxygen—ay ang dimensyon na tumutukoy sa dami ng oxygen na umaabot sa hiwa at samakatuwid ang pinakamataas na kapal ng bakal na malinis na maputol ng dulo. Ang mga diameter ng preheat orifice ay mga pangalawang detalye na nakakaapekto sa bilis ng preheating at idinisenyo ng manufacturer upang tumugma sa central bore.
Karaniwang tumataas ang mga numero ng tip sa laki ng orifice: ang mas maliliit na numero (000, 00, 0, 1) ay tumutugma sa mas maliliit na orifice na angkop sa manipis na materyal, habang ang mas malalaking numero (4, 5, 6 at pataas) ay tumutugma sa mas malalaking orifice para sa heavy plate cutting. Ang aming hanay ng pagputol ng mga tip sa sulo ay ginawa sa precision-swaged orifice tolerances, na may naka-publish na mga laki ng drill index para sa bawat modelo upang payagan ang direktang dimensional na pag-verify na hindi nakasalalay sa numbering convention na ginagamit sa iyong kasalukuyang kagamitan.
Acetylene Cutting Tip Selection Chart
Ang sumusunod na talahanayan ay nagbibigay ng karaniwang pagpili ng tip at mga parameter ng presyon para sa pagputol ng acetylene sa banayad na bakal na nasa mabuting kondisyon. Ang lahat ng mga pressure ay sinusukat sa regulator na may 25-foot hose. Para sa hose na tumatakbo nang mas maikli o mas mahaba kaysa sa 25 talampakan, ayusin ang gumaganang presyon nang naaayon upang mapanatili ang tamang dulo ng outlet pressure.
| Kapal ng Metal | Karaniwang Laki ng Tip | O₂ Presyon (PSI) | C₂H₂ Presyon (PSI) | Painitin ang mga butas |
|---|---|---|---|---|
| Hanggang 1/8" (3mm) | #000 / #00 | 20–25 | 3–5 | 4 |
| 1/8"–1/4" (3–6mm) | #0 / #1 | 25–35 | 3–5 | 4–6 |
| 1/4"–1/2" (6–13mm) | #2 | 35–45 | 4–6 | 6 |
| 1/2"–1" (13–25mm) | #3 | 40–55 | 4–7 | 6 |
| 1"–2" (25–51mm) | #4 | 50–65 | 5–8 | 6 |
| 2"–4" (51–102mm) | #5 / #6 | 55–80 | 6–12 | 6 |
| 4"–6" (102–152mm) | #7 / #8 | 70–100 | 8–15 | 6 |
Dalawang panuntunan sa pagpapatakbo ang nalalapat nang walang pagbubukod sa lahat ng mga entry sa talahanayang ito. Una, huwag gumamit ng tip na may sukat para sa mas makapal na materyal kaysa sa aktwal mong pinuputol —ang isang napakalaking tip ay naghahatid ng mas maraming oxygen kaysa sa preheat na apoy na maaaring maayos na ubusin, na nagiging sanhi ng sobrang pag-init, pagkasira ng tip, pag-backfiring, at mga gasgas na hiwa. Pangalawa, huwag lumampas sa 15 PSI acetylene working pressure anuman ang laki ng tip o kapal ng plato; kung ang isang partikular na hiwa ay nangangailangan ng higit na daloy ng oxygen kaysa sa isang wastong laki ng tip na maibibigay sa ligtas na presyon ng acetylene, ang solusyon ay lumipat sa isang mas malaking oxygen cylinder o manifold na setup, hindi upang taasan ang acetylene pressure.
Straight Bore vs Divergent Bore Cutting Tips
Higit pa sa pagkakaiba ng one-piece at two-piece, ang mga tip sa pagputol ng acetylene ay higit na pinag-iba sa pamamagitan ng geometry ng central cutting oxygen bore. Ang detalyeng ito ay kritikal para sa mga operator na nagtatrabaho sa parehong hand-held at machine-mounted cutting equipment.
Mga Tip sa Straight Bore
Ang isang straight bore ay nagpapanatili ng isang pare-parehong cylindrical diameter mula sa gas passage hanggang sa dulo outlet. Ang mga straight bore tip ay gumagana sa pagputol ng oxygen pressures ng 40 hanggang 60 PSI at ito ang karaniwang disenyo para sa mga operasyon ng pagputol ng kamay. Ang cylindrical gas stream na ginagawa nila ay stable sa moderate velocities, na nagbibigay sa operator ng sapat na kontrol sa cut line, slag ejection, at preheat coverage sa panahon ng manu-manong paggalaw ng sulo.
Mga Tip sa Divergent Bore
Ang isang divergent bore—tinatawag ding flared o tapered outlet— ay bahagyang lumalawak sa dulong labasan, na nagbibigay-daan sa cutting oxygen stream na lumawak at bumilis habang ito ay lumalabas. Ang geometry na ito ay ininhinyero para sa machine cutting application at nagpapatakbo sa 70 hanggang 100 PSI pagputol ng presyon ng oxygen . Ang mas mataas na bilis, divergent na daloy ng oxygen ay nagbibigay-daan sa mga bilis ng pagputol ng humigit-kumulang 25% na mas mabilis kaysa sa mga straight bore na tip na katumbas ng laki ng orifice, habang pinapanatili ang katanggap-tanggap na kalidad ng kerf sa banayad na steel plate sa mga kapal kung saan ang pagputol ng makina ay makatwiran sa ekonomiya. Hindi inirerekomenda ang divergent bore tip para sa pagputol ng kamay: ang mas matataas na pressure na kasangkot at ang pinababang feedback ng operator mula sa pinabilis na stream ay nagpapahirap sa tumpak na manual na kontrol.
Tip sa Pagpapanatili, Paglilinis at Kaligtasan
Direktang tinutukoy ng kondisyon ng cutting tip ang kalidad ng hiwa at kaligtasan ng pagpapatakbo. Ang tip na may bahagyang naka-block na preheat orifices, deformed central bore, o kontaminadong seating face ay magbubunga ng irregular flame, unstable cutting oxygen stream, at mataas na panganib ng backfire o flashback. Ang pagpapanatili ng tip ay hindi opsyonal—ito ay isang karaniwang kinakailangan sa pagpapatakbo.
Pamamaraan sa Paglilinis
Ang mga orifice ng tip ay nag-iipon ng spatter, slag, at mga deposito ng oksihenasyon sa panahon ng normal na paggamit. Pinipigilan ng mga deposito na ito ang daloy ng gas at pinipihit ang pattern ng apoy. Ang paglilinis ay dapat isagawa gamit ang mga tip cleaner na partikular na idinisenyo para sa diameter ng orifice na ginagamit —hindi kailanman gamit ang mga pako, wire, drill bit, o improvised na kasangkapan. Ang mga tip cleaner ay mga cylindrical na file na may sukat upang tumugma sa karaniwang mga diameter ng orifice; kapag ginamit nang tama, inaalis nila ang mga deposito nang hindi pinalaki o pinapa-deform ang bore. Ang pagpapalaki ng preheat o cutting orifice ng kahit ilang libo ng isang pulgada ay nagbabago sa mga katangian ng daloy ng gas na sapat upang makaapekto sa balanse ng apoy at kalidad ng pagputol, at ang isang deformed na butas ay hindi maaaring itama-ang dulo ay dapat palitan. Linisin ang lahat ng orifice nang paisa-isa gamit ang isang light filing stroke, pagkatapos ay hipan ang dulo gamit ang low-pressure compressed air upang maalis ang anumang mga debris bago muling i-install.
Inspeksyon ng Mukha sa Pag-upo
Ang seating face ng tip—ang machined surface na kaakibat ng torch head—ay dapat na flat, makinis, at walang burr. Ang nasirang seating face ay nagbibigay-daan sa gas na ma-bypass ang seal sa pagitan ng tip at torch, na lumilikha ng pagtagas na nagbubunga ng hindi regular na apoy at nagpapakilala ng flashback na panganib. Siyasatin ang mukha ng upuan pagkatapos ng bawat pag-alis ng tip. Ang mga magaan na marka sa ibabaw ay maaaring pulitin ng pinong nakasasakit na papel sa isang patag na ibabaw; anumang tip na nagpapakita ng malalalim na gouges, bitak, o makabuluhang iregularidad sa ibabaw ay dapat na palitan kaagad.
Backfire at Flashback Prevention
Ang isang backfire—kung saan ang apoy ay bumabalik sa dulo at muling nag-aapoy sa dulong mukha—ay kadalasang sanhi ng pagpapatakbo sa mga pressure na mas mababa sa minimum para sa laki ng tip, paghawak sa dulo ng masyadong malapit sa ibabaw ng trabaho, o bahagyang nakaharang na mga orifice na humahadlang sa daloy ng gas. Kung magkaroon ng backfire, isara muna ang acetylene valve, pagkatapos ay ang oxygen valve, hayaang lumamig ang tip, suriin at linisin ang mga orifice, at i-verify ang mga setting ng presyon bago muling i-light. Ang flashback—kung saan dumadaloy ang apoy sa mga hose at regulator—ay isang mas seryosong kaganapan na nangangailangan ng mga flashback arrestor na naka-install sa parehong mga linya ng gasolina at oxygen sa katawan ng sulo o mga saksakan ng regulator. Ang mga flashback arrestor ay sapilitan para sa mga sistema ng acetylene sa karamihan ng mga hurisdiksyon at lubos na inirerekomenda anuman ang mga lokal na kinakailangan.
Pagpili ng Tamang Tip para sa Iyong Setup
Ang tamang pagpili ng acetylene cutting torch tip ay nangangailangan ng pagtatrabaho sa pamamagitan ng apat na magkakasunod na desisyon. Ang paglalapat ng mga ito sa pagkakasunud-sunod ay nag-aalis ng karamihan sa mga error sa pagpili bago ito mangyari.
- Hakbang 1 — Kumpirmahin ang compatibility ng fuel gas. I-verify na ang iyong setup ay gumagamit ng acetylene, hindi propane, propylene, o MAPP. Tanging ang isang pirasong tip na partikular na ginawa para sa acetylene ang dapat gamitin sa mga sistema ng acetylene. Ang paggamit ng two-piece alternative-fuel tip sa isang acetylene torch ay nagdudulot ng hindi tamang flame geometry at hindi nahuhulaang gawi ng gas.
- Hakbang 2 — Tukuyin ang kapal ng metal sa maximum nito. Pumili ng tip na na-rate upang kunin ang pinakamakapal na seksyon na makakaharap mo sa trabaho, hindi ang karaniwang kapal. Ang pagputol ng isang seksyon na 10% na mas makapal kaysa sa na-rate na kapasidad ng tip ay nagbubunga ng hindi kumpleto o punit-punit na hiwa; ang paggamit ng tip na maliit ang laki para sa pinakamakapal na seksyon at ang pagtatangka na makabawi sa mas mataas na presyon ay maaaring maging backfire at pinsala sa tip.
- Hakbang 3 — Pumili ng uri ng bore batay sa aplikasyon. Ang mga operasyon sa pagputol ng kamay ay nangangailangan ng mga straight bore tip sa 40–60 PSI cutting oxygen. Nakikinabang ang mga machine o automated cutting operations mula sa divergent bore tip sa 70–100 PSI para sa 25% speed advantage na naihatid nila sa mga straight cut sa plate.
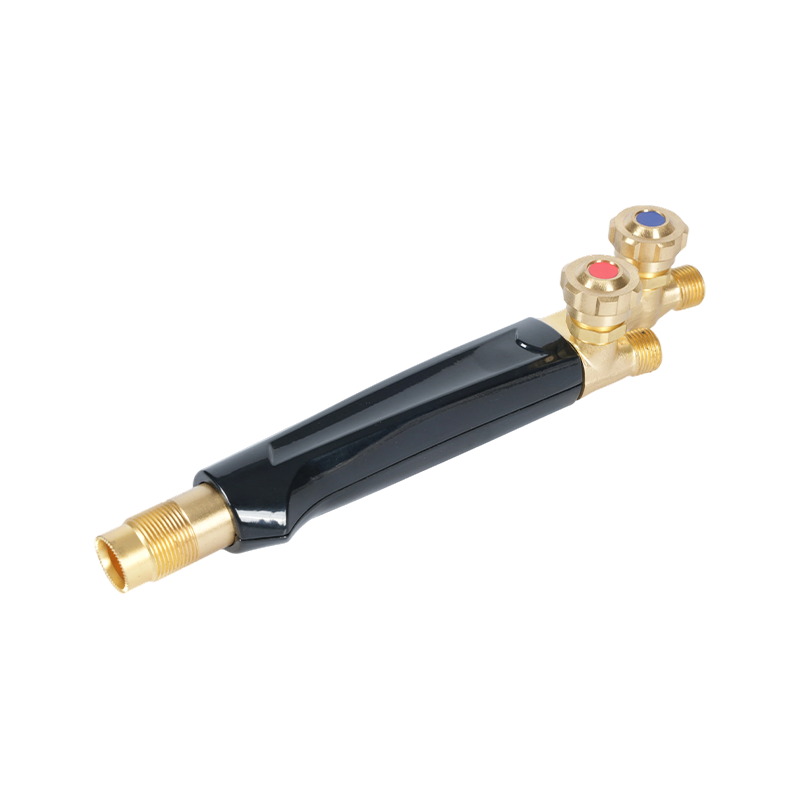
- Hakbang 4 — I-verify ang torch handle at head compatibility. Ang mga tip sa paggupit ay dapat maupo nang tama sa ulo ng sulo kung saan nila kinabitan. Dapat magkatugma ang tip thread, seating geometry, at head thread. Ang aming pagputol ng mga hawakan ng tanglaw ay ginawa gamit ang standardized tip thread at seating specifications; Ang pagpapares sa kanila ng mga tugmang tip mula sa parehong sistema ay nag-aalis ng pagtagas at kawalang-tatag ng apoy na nagreresulta mula sa paghahalo ng mga hindi tugmang bahagi mula sa iba't ibang mga tagagawa.
Para sa mga operator na nagbibigay ng bagong istasyon o pinapalitan ang isang buong setup ng oxy-fuel, isang kumpletong diskarte sa system—hawakan ng tanglaw, cutting attachment, mga regulator, hose, at mga katugmang tip na binili nang magkasama—ay nag-aalis ng kawalan ng katiyakan sa pagiging tugma sa simula. Ang aming pagputol ng mga torch kit ay pinagsama-sama bilang mga tugmang system na may dokumentadong tip compatibility, mga detalye ng presyon, at acetylene-rated na mga bahagi sa kabuuan, na nagbibigay ng maaasahang panimulang punto para sa parehong workshop at field cutting application.