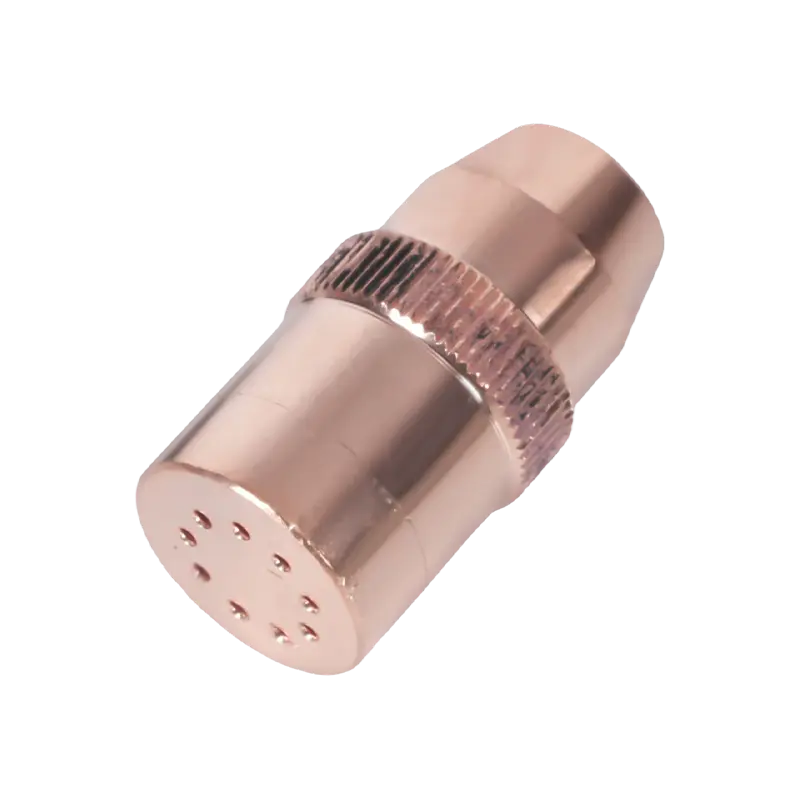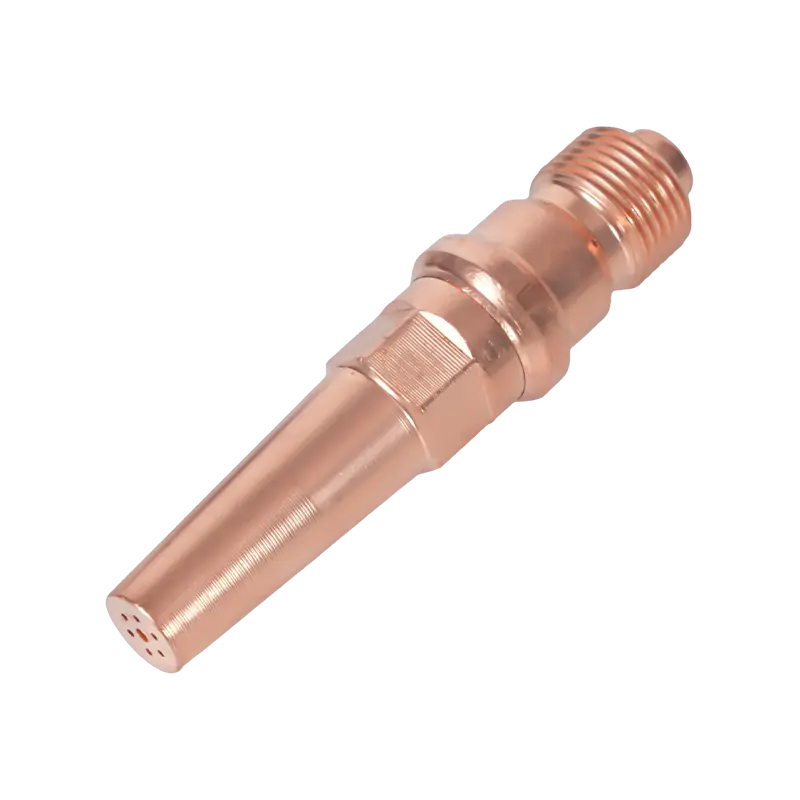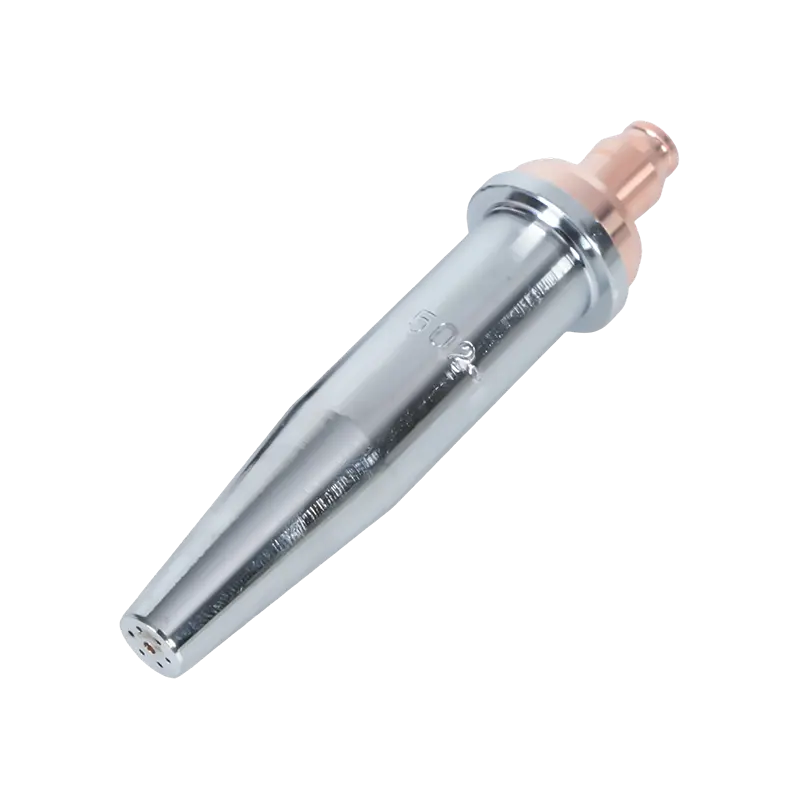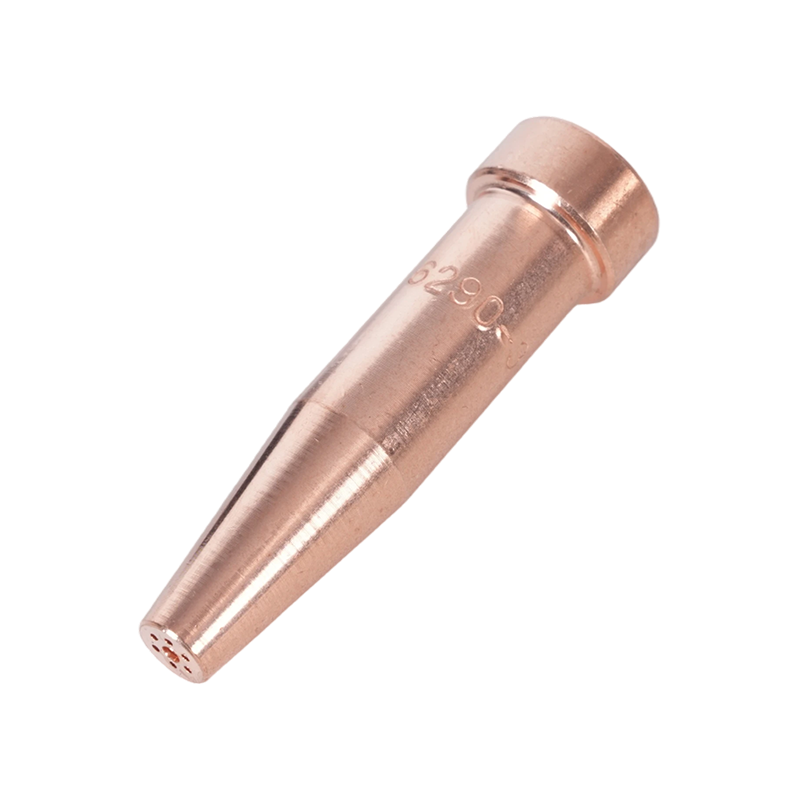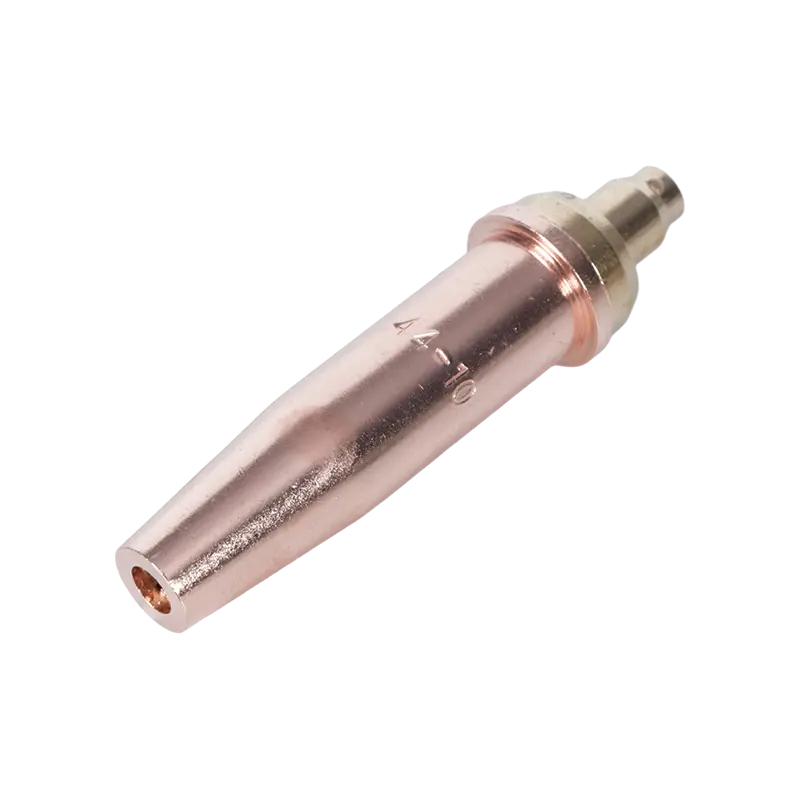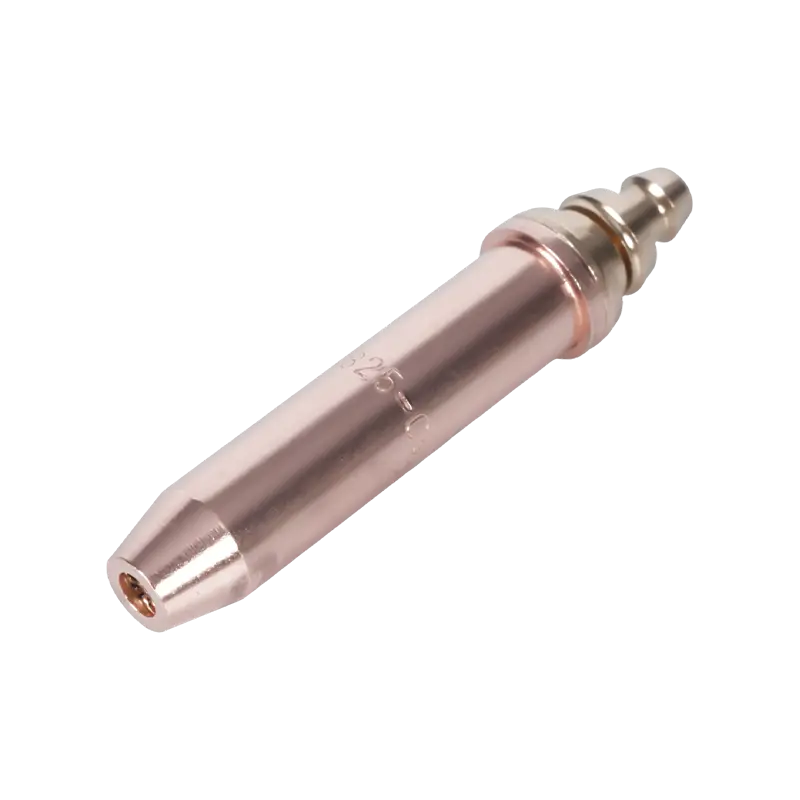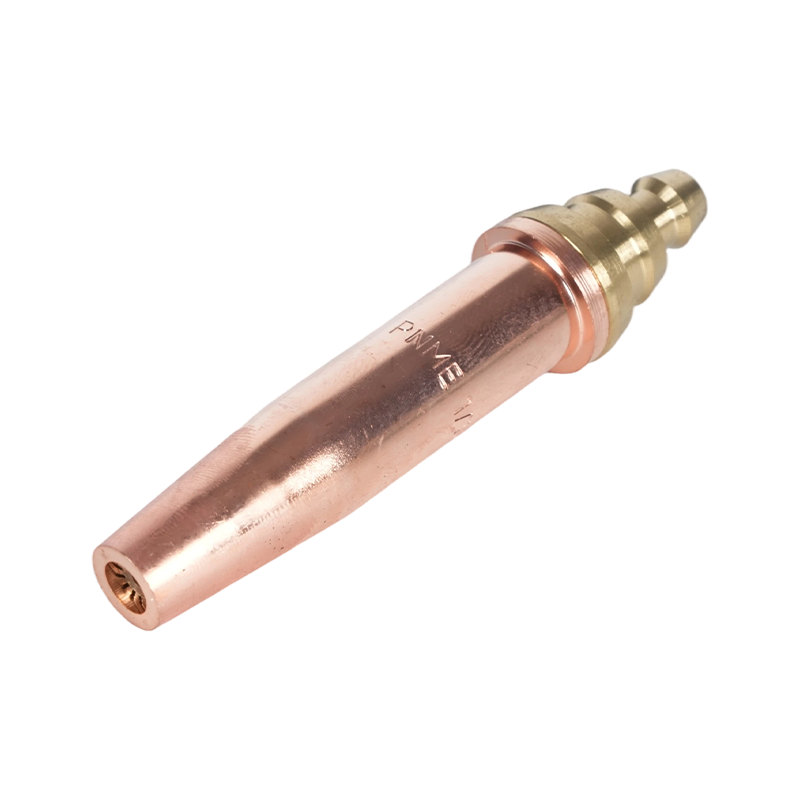
Ang cutting tip ay ang pinakakinahinatnang bahagi sa anumang sistema ng oxy-fuel. Kinokontrol ng mga regulator ang presyon, ang mga hose ay naghahatid ng gas, at ang katawan ng tanglaw ay nagbibigay ng hawakan — ngunit tinutukoy ng dulo kung ang hiwa ay malinis o punit-punit, mabilis o matamlay, ligtas o madaling mag-backfire. Ang pagkuha ng tama sa pagpili ng tip at pagpapatakbo nito nang tama ay naghihiwalay sa isang pare-pareho, produktibong pagputol mula sa nasayang na gas at muling paggawa. Sinasaklaw ng gabay na ito ang lahat mula sa mga prinsipyo ng disenyo ng tip hanggang sa mga praktikal na diskarte sa field at diagnosis ng depekto.
Ano ba talaga ang ginagawa ng Oxy Fuel Cutting Tips
Ang isang oxy-fuel cutting tip ay may dalawang natatanging function na nangyayari nang sabay-sabay. Ang panlabas na singsing ng maliliit na butas — ang mga preheat orifices — ay naghahatid ng pinaghalong fuel gas at oxygen upang makabuo ng preheating na apoy. Pinapainit ng apoy na ito ang base metal sa temperatura ng pag-aapoy nito: humigit-kumulang 1,600–1,800°F (870–980°C) para sa banayad na bakal. Ang gitnang bore ay nagsisilbi sa isang ganap na naiibang layunin: naghahatid ito ng isang high-pressure jet ng puro cutting oxygen na kemikal na nag-oxidize sa preheated na bakal at hinihipan ang nagreresultang molten iron oxide (slag) palabas ng kerf.
Ang pagkakaibang ito ay halos mahalaga. Ang paunang init ng apoy ay hindi pumutol - kinokondisyon nito ang metal. Ang cutting oxygen stream ang aktwal na pumuputol sa pamamagitan ng isang kemikal na reaksyon, hindi malupit na thermal melting. Anumang salik na nagpapababa sa cutting oxygen stream — mababang presyon, kontaminadong butas, hindi tamang distansya ng standoff — direktang nakakaapekto sa kalidad ng cut, gaano man kahusay ang hitsura ng preheat flame.
Ang mga tip ay ginawa sa isang piraso (solid na tanso) o dalawang piraso na disenyo (tanso sa loob na tanso sa labas). Ang mga two-piece na tip ay mas karaniwan sa mga kapaligiran ng produksyon dahil ang panloob na piraso ay maaaring palitan nang nakapag-iisa kapag ang mga preheat orifices ay nasira, nang hindi itinatapon ang panlabas na katawan. Ang mga one-piece na tip ay mas simple at kadalasang ginusto para sa pagputol ng kamay kung saan mas mababa ang dalas ng pagpapalit.
Pagpili ng Tamang Tip: Sukat, Uri ng Bore, at Fuel Gas
Tatlong variable ang namamahala sa pagpili ng tip: kapal ng materyal, pagputol ng disenyo ng oxygen bore, at ang ginagamit na gasolina. Ang pagpili sa kapal lamang - nang hindi isinasaalang-alang ang uri ng bore at compatibility ng gasolina - ang pinakakaraniwang pinagmumulan ng mahinang kalidad ng hiwa sa field.
Sukat ng Tip at Kapal ng Materyal
Tinutukoy ng laki ng tip ang diameter ng central cutting na oxygen bore at ang laki ng mga preheat orifice. Ang tamang sukat ng tip ay palaging tumutugma sa kapal ng materyal , hindi sa isang ginustong setting ng presyon o bilis ng pagputol. Ang paggamit ng isang napakalaking tip sa manipis na plato ay nagdudulot ng labis na init na input, warping, at malalapad, gulanit na mga kerf. Ang paggamit ng maliit na tip sa makapal na plato ay nagdudulot ng hindi kumpletong oksihenasyon, mabigat na pagdirikit ng slag, at kawalan ng kakayahang kumpletuhin ang hiwa sa lalim.
| Kapal ng Materyal | Karaniwang Laki ng Tip | Presyon ng Oxygen (PSI) | Bilis ng Pagputol (IPM) |
|---|---|---|---|
| 1/8 in (3 mm) | 000 / 0 | 20–25 | 20–26 |
| 1/4 in (6 mm) | 0 / 1 | 25–35 | 16–22 |
| 1/2 in (13 mm) | 1 / 2 | 35–45 | 12–18 |
| 1 in (25 mm) | 2 / 3 | 40–55 | 10–14 |
| 2 in (50 mm) | 3 / 4 | 45–65 | 7–10 |
| 4 in (100 mm) | 4 / 5 | 55–80 | 4–7 |
Cylindrical Bore kumpara sa Divergent Bore
Ang pagputol ng mga oxygen bores ay may dalawang panloob na geometries, ang bawat isa ay na-optimize para sa ibang hanay ng kapal. Mga tip sa cylindrical bore panatilihin ang isang pare-pareho ang diameter sa buong haba ng bore at gumana nang pinakamahusay sa humigit-kumulang 40 PSI. Ang mga ito ang karaniwang pagpipilian para sa pagputol ng kamay at pagputol ng makina ng materyal na hanggang 3/8 pulgada (10 mm) ang kapal. Divergent bore tip sumiklab palabas patungo sa labasan, na nagpapahintulot sa pagputol ng daloy ng oxygen na lumawak sa supersonic na bilis. Gumagana ang mga ito sa mas mataas na presyon - karaniwang 75 hanggang 100 PSI - at naghahatid ng mas mabilis na bilis ng pagputol na may mas mababang pagkonsumo ng oxygen sa bawat talampakan ng hiwa sa plato na mas makapal kaysa 3/8 pulgada. Para sa karamihan ng CNC oxy-fuel machine na naggupit ng mabibigat na plato, ang mga divergent bore tip ay ang tamang pagpipilian. Para sa isang detalyadong paghahambing kung paano nakikipag-ugnayan ang pagpili ng gasolina sa tip bore na disenyo at temperatura ng apoy, tingnan ang aming pagputol ng mga temperatura ng sulo at paghahambing ng gasolina ng gasolina .
Pagkakatugma ng Fuel Gas
Ang mga tip sa pagputol ay hindi mapapalitan sa mga gas ng gasolina. Ang mga tip ng acetylene ay may partikular na pattern at laki ng preheat orifice na angkop sa concentrated inner-cone heat ng acetylene at ang stoichiometric oxygen-to-fuel ratio nito na humigit-kumulang 1:1. Ang mga tip ng propane at propylene ay may mas marami at mas malalaking preheat orifices upang matumbasan ang mas mababang temperatura ng inner-cone ng mga gas na ito at ang kanilang mas mataas na pangangailangan ng oxygen — ang propane ay nangangailangan ng humigit-kumulang 4.5 bahagi ng oxygen bawat bahagi ng gasolina. Ang paggamit ng acetylene tip na may propane ay nagpapagutom sa paunang init ng apoy at gumagawa ng hindi kumpletong pag-init; ang paggamit ng propane tip na may acetylene ay lumilikha ng labis na malaki, hindi nakokontrol na apoy ng paunang init. Palaging kumpirmahin na ang tip ay na-rate para sa partikular na fuel gas na ginagamit.
Pag-set up para sa isang Clean Cut
Kahit na ang isang tip na tama ang laki ay gumagawa ng hindi magandang resulta kung ang presyon, apoy, at standoff ay hindi naitakda nang maayos bago magsimula ang pagputol.
Itakda ang presyon sa dulo, hindi sa regulator. Ang mahabang pagtakbo ng hose at makitid na diameter ng hose ay lumilikha ng masusukat na pagbaba ng presyon sa pagitan ng outlet ng regulator at ng sulo. Para sa mga pagtakbong lampas sa 25 talampakan, ikabit ang mga pansubok na gauge sa torch inlet upang sukatin ang aktwal na presyon ng paghahatid, pagkatapos ay ayusin ang regulator pataas hanggang sa mabasa ng mga torch-side gauge ang mga halagang tinukoy sa tip chart. Ang pagputol mula sa presyon ng regulator nang nag-iisa sa mahabang panahon ay isang karaniwang sanhi ng matamlay na paghiwa at mabigat na slag. Para sa kumpletong pagkasira ng pagpili ng gas at ligtas na pamamahala ng presyon, sumangguni sa aming kaligtasan ng oxy-fuel at gabay sa pagpili ng gas .
I-dial sa neutral na apoy bago putulin. Sindiin ang sulo sa gasolina lamang, pagkatapos ay ipasok ang preheat oxygen hanggang sa ang panloob na kono ay tumalas sa isang malinaw na maliwanag na asul na punto na napapalibutan ng isang malinaw na panlabas na sobre. Ito ang neutral na apoy - ang tamang panimulang punto para sa halos lahat ng pagputol ng bakal. Ang oxidizing flame (mas maikli, mas matulis na cone na may purplish tinge) ay maagang nag-oxidize sa ibabaw ng metal at gumagawa ng heat-affected zone na lumalaban sa malinis na pagputol. Ang isang carburizing flame (malambot, feathered cone na may pangalawang orange envelope) ay nagdedeposito ng carbon sa ibabaw ng metal at nagpapababa din ng kalidad ng hiwa.
Panatilihin ang pare-parehong standoff distance. Para sa karamihan ng mga tip sa pagputol ng kamay, ang tamang standoff ay 1/8 hanggang 1/4 pulgada (3–6 mm) sa pagitan ng tip face at ng workpiece surface. Masyadong malapit at nag-overheat ang dulo, ang mga preheat orifices ay bumabara ng spatter, at tumataas ang panganib ng backfire. Masyadong malayo at ang cutting oxygen stream ay nawawalan ng pagkakaugnay-ugnay bago maabot ang metal, na gumagawa ng isang malawak, bilugan na kerf at mabigat na dumi.
Kumpirmahin na ang metal ay umabot sa temperatura ng pag-aapoy bago buksan ang cutting oxygen. Ang tamang visual indicator ay isang maliwanag na cherry-red hanggang orange-white glow sa pierce point. Isang kapaki-pakinabang na field test: bahagyang pinindot ang cutting oxygen lever — kung ang metal ay agad na magsisimulang mag-spark at mag-oxidize, ito ay handa na. Kung ito ay lumalamig at nagdidilim, ipagpatuloy ang pag-init.
8 Praktikal na Tip para sa Mas Mahusay na Pagputol
Ang mga sumusunod na pamamaraan ay tumutugon sa mga pinakakaraniwang pinagmumulan ng hindi pantay na mga resulta sa parehong mga operasyon ng pagputol ng oxy-fuel sa kamay at makina.
- Gamitin ang tip chart para sa iyong partikular na brand. Ang mga rate ng daloy at mga sukat ng orifice ay nag-iiba sa pagitan ng mga tagagawa kahit na para sa parehong nominal na laki ng tip. Ang isang tip chart mula sa isang brand ay hindi dapat ilapat sa mga tip ng isa pang brand.
- I-brace ang iyong cutting hand. Para sa pagputol ng kamay, suportahan ang kamay ng tanglaw gamit ang libreng kamay na nakapatong sa workpiece o isang stable na reference surface. Ang torch wobble ng kahit na 1/16 inch ay gumagawa ng nakikitang pagkawagayway sa cut edge.
- Pierce gamit ang isang ikiling, pagkatapos ay pumunta patayo. Kapag nagbutas sa mid-plate sa halip na magsimula sa isang gilid, ikiling ang tanglaw ng 15–20 degrees ang layo mula sa direksyon ng paglalakbay habang binubuksan mo ang cutting oxygen. Dinidirekta nito ang paunang pagbuga ng slag palayo sa dulong mukha. Kapag kumpleto na ang butas, ibalik ang sulo sa patayo at simulan ang hiwa.
- Roll in sa mga gilid, roll out sa finish. Kapag nagsisimula sa gilid ng makapal na plato, igulong ang sulo mula sa isang anggulong posisyon patungo sa patayo habang papasok ka sa hiwa. Sa dulo ng hiwa, igulong ang sulo palabas upang matiyak na malinis ang ilalim ng mga kerf - kung wala ito, ang huling pulgada ng isang makapal na hiwa ay kadalasang nananatiling bahagyang konektado.
- Itugma ang bilis ng paglalakbay sa mga spark. Sa tamang bilis ng paglalakbay, lumalabas ang cutting oxygen stream mula sa ilalim ng workpiece sa isang bahagyang trailing angle (5–10 degrees sa likod ng direksyon ng sulo). Kung patayong lalabas ang stream, masyadong mabagal ang bilis ng paglalakbay. Kung ito ay lumabas na may binibigkas na pasulong na sandal, ang bilis ay masyadong mabilis at ang hiwa ay hindi ganap na tumagos.
- Panatilihing malinis ang tip sa panahon ng operasyon. Ang pagtitipon ng spatter sa dulong mukha sa panahon ng mahabang paghiwa ay unti-unting nagpapababa sa hugis ng apoy bago magpainit at maaaring maging sanhi ng paglihis ng daloy ng oxygen sa pagputol. Ang isang maikling pag-pause upang linisin gamit ang isang tip cleaner file ay nagpapanumbalik ng pagganap nang walang ganap na pagsasara.
- Isara ang gasolina bago ang oxygen sa shutdown. Kapag pinasara ang sulo, isara muna ang balbula ng gasolina, pagkatapos ay ang pagputol ng oxygen, pagkatapos ay ang painitin ang oxygen. Pinipigilan ng sequence na ito ang isang mayaman sa gasolina na kundisyon sa dulo sa panahon ng shutdown, na siyang pangunahing sanhi ng panloob na deposito ng soot at backfire sa susunod na pag-aapoy.
- Sundin ang lahat ng pag-iingat sa kaligtasan nang walang pagbubukod. Ang mga flashback arrestor sa parehong hose, leak testing bago ang bawat session, at tamang PPE ay hindi mapag-usapan. Para sa buong checklist ng kaligtasan na partikular sa mga tip sa pagputol ng sulo, tingnan ang aming gabay sa mga pag-iingat sa kaligtasan para sa pagputol ng mga tip sa sulo .
Pag-diagnose ng Mababang Kalidad ng Pagputol
Karamihan sa mga depekto sa pagputol ng oxy-fuel ay bumabalik sa isa sa apat na pangunahing sanhi: maling laki ng tip, maling presyon, hindi tamang bilis ng paglalakbay, o kontaminado o pagod na tip. Sinasaklaw ng talahanayan sa ibaba ang mga pinakakaraniwang sintomas at ang kanilang mga pagwawasto.
| Sintomas | Malamang na Dahilan | Aksyon sa Pagwawasto |
|---|---|---|
| Mabigat na mag-abo / matigas na dumi na hindi napupunit nang malinis | Masyadong mabilis ang bilis ng paglalakbay; masyadong mababa ang presyon ng oxygen; masyadong maliit ang tip para sa kapal | Mabagal na bilis ng paglalakbay; taasan ang oxygen pressure sa tip chart spec; i-upgrade ang laki ng tip |
| Bilugan, malawak na gilid ng sulok sa itaas | Masyadong malaki ang standoff distance; masyadong mabagal ang bilis ng biyahe | Bawasan ang standoff sa 1/8–1/4 in; dagdagan ang bilis ng paglalakbay |
| Namumugto o hindi regular na hiwa ng mukha | Ang mga orifice ng tip ay barado o nasira; kawalang-tatag ng apoy | Linisin o palitan ang tip; suriin kung may mga baluktot o spttered orifice |
| Nabigo ang hiwa na tumagos sa lalim (lalo na ang makapal na plato) | Masyadong mababa ang presyon ng oxygen sa tanglaw (pagbaba ng presyon); masyadong maliit ang tip bore | Sukatin ang presyon sa tanglaw gamit ang mga panukat ng pagsubok; magbayad sa regulator; suriin ang laki ng tip |
| Maaaring magsimula ang labis na preheat time bago ang pagputol | Maling uri ng tip para sa fuel gas (masyadong kakaunti/maliit na preheat orifice para sa propane/propylene) | Lumipat sa propane- o propylene-rated na tip na may mas malalaking preheat orifice |
| Wavy o drifting cut line | Kawalang-tatag ng tanglaw ng kamay; hindi pantay na bilis ng paglalakbay | Gumamit ng guide rail o straight-edge clamp; brace cutting kamay sa workpiece |
| Backfire o paulit-ulit na popping | Tip overheating; masyadong maliit ang standoff; kontaminado ang dulo ng mukha | Dagdagan ang standoff; hayaang lumamig ang tip; malinis na dulo ng mukha; suriin kung may spatter blockage |
Tip Maintenance at Kailan Papalitan
Ang mga tip sa paggupit ay mahuhulaan na masusuot, at karamihan sa mga pagkawala ng pagganap na nauugnay sa pagsusuot ay mababawi sa simpleng pagpapanatili. Ang mga preheat orifices ay ang unang punto ng pagkasira: ang spatter mula sa cutting zone ay namumuo sa dulong mukha, bahagyang humaharang sa mga orifices at distorting ang preheat flame shape. Isang set ng mga tip cleaner file — na may sukat na tumugma sa mga orifice diameter ng iyong mga tip — ay nag-aalis ng buildup na ito sa ilang segundo. Palaging linisin ang kahabaan ng axis ng orifice, hindi sa kabila nito, upang maiwasan ang pagpapalaki o muling paghubog ng butas.
Ang central cutting oxygen bore ay mas matibay ngunit hindi immune sa pinsala. Kasama sa mga senyales ng bore wear ang nakikitang bell-mouth na hugis sa bore exit, pitting sa bore walls na nakikita sa ilalim ng magnification, at isang cutting oxygen stream na nagpapalabas sa halip na mapanatili ang isang masikip at magkakaugnay na jet. Ang isang pagod na cutting bore ay hindi maibabalik sa pamamagitan ng paglilinis - ang dulo ay nangangailangan ng kapalit.
Palitan kaagad ang tip kung ang alinman sa mga sumusunod na kondisyon ay naroroon: mga bitak o nahati sa dulong katawan; mga orifice na hindi maibabalik sa pag-ikot gamit ang isang tip cleaner; isang bore exit na nakikitang deformed; o paulit-ulit na backfires kahit na matapos ang paglilinis at tamang standoff ay muling naitatag. Ang pagpapatakbo ng sirang tip ay isang panganib sa kaligtasan, hindi lamang isang isyu sa kalidad. Para sa dalawang pirasong tip, siyasatin nang hiwalay ang panloob at panlabas na bahagi — kadalasan isang piraso lang ang nangangailangan ng kapalit, na binabawasan ang gastos sa pagpapanatili.
Mag-imbak ng mga tip sa isang nakalaang lalagyan o case para maprotektahan ang mga orifice at mailabas ang labasan mula sa pisikal na pinsala. Kahit na ang mga maliliit na dents o dings sa dulong mukha mula sa pagkahulog sa isang matigas na sahig ay maaaring makasira sa preheat orifice na sapat upang mangailangan ng napaaga na pagpapalit.