Ang isang fabricator na naghahanda sa pagputol ng 25 mm steel plate ay may praktikal na tanong: gaano kainit ang isang acetylene torch? Ang kapaki-pakinabang na sagot ay humigit-kumulang 3,150 hanggang 3,330°C (5,700 hanggang 6,030°F) kapag nasusunog ang acetylene gamit ang oxygen sa isang wastong na-adjust na sulo. Iyon ang pinakamataas na temperatura ng apoy, hindi ang temperatura ng metal o ang average na temperatura ng buong apoy. Ang pinakamainit na rehiyon ay isang maliit na zone sa unahan lamang ng maliwanag na panloob na kono.
Ang acetylene na nasunog sa hangin ay mas malamig, humigit-kumulang 2,400 hanggang 2,500°C. Iyon ay sapat na init para sa paghihinang at maliliit na mga trabaho sa pag-init, ngunit hindi ito ang apoy na ginagamit para sa malubhang pagputol ng bakal. Kapag naidagdag na ang oxygen, ang temperatura ng apoy ay tumataas nang husto, at ang sulo ay maaaring maghiwa, magwelding, mag-braze, o magpainit ng metal nang mabilis. Ang numero ay gumagalaw na may gas ratio, laki ng tip, oxygen purity, at operating pressure, kaya ituring ang anumang solong figure bilang isang working range sa halip na isang laboratory constant.
Ang Maikling Sagot: Gaano Kainit ang Acetylene Torch?
Sa isang neutral na apoy ng oxy-acetylene, ang pinakamataas na temperatura ay karaniwang sinipi bilang 3,150°C. Inilalagay ng iba pang maaasahang sanggunian ang tuktok na mas malapit sa 3,300°C. Ang pagkakaiba ay nagmumula sa paraan ng pagsukat, kadalisayan ng oxygen, disenyo ng tip, at ang eksaktong punto kung saan kinukuha ang temperatura. Para sa pagpaplano ng tindahan, praktikal at tapat ang saklaw na 3,150 hanggang 3,330°C.
Ang apoy ay may dalawang pangunahing zone. Ang panloob na kono ay kung saan nagsisimula ang reaksyon ng acetylene at oxygen. Ang panlabas na sobre ay kung saan ang natitirang mga gas ay nasusunog sa nakapalibot na hangin. Ang pinakamataas na temperatura ay wala sa dulong bibig at hindi sa mahabang panlabas na balahibo. Nakaupo ito sa kabila lamang ng inner cone, kung saan pinakakumpleto ang pangunahing pagkasunog. Iyon ang dahilan kung bakit inaayos ng welder ang apoy sa pamamagitan ng mata: ang haba at hugis ng inner cone ay higit na nagsasabi tungkol sa konsentrasyon ng init kaysa sa pagbabasa ng gauge na nag-iisa.
Bakit Naabot ng Oxy-Acetylene Flame ang Napakataas na Init
Ang Acetylene ay C2H2, isang compact hydrocarbon na may mataas na init ng pagkasunog. Kapag ito ay tumutugon sa purong oxygen, ang pangunahing reaksyon ay naglalabas ng malaking halaga ng enerhiya sa napakaliit na volume. Ang apoy ay mayroon ding mataas na bilis ng apoy, kaya ang reaksyon ay nananatiling matatag sa dulo at gumagawa ng puro init na pinagmumulan.
Ang propane, natural gas, at MAPA gas ay maaaring magputol ng bakal kapag ipinares sa oxygen, ngunit ang kanilang mga temperatura ng apoy ay mas mababa. Ang mas mababang temperatura ay hindi awtomatikong kawalan. Ang propane ay kadalasang mas mura at mas ligtas na iimbak, at gumagawa ito ng mas malawak na pattern ng init na maaaring maging kapaki-pakinabang para sa pagpainit. Para sa mabilis na preheat, makitid na kerf, at high-temperature welding o brazing, ang acetylene ay nananatiling benchmark na fuel gas.
Paghahambing ng Temperatura ng Apoy para sa Mga Karaniwang Gas na Panggatong
| Fuel gas na may oxygen | Karaniwang peak na temperatura ng apoy | Praktikal na tala |
|---|---|---|
| Acetylene | 3,150–3,330°C (5,700–6,030°F) | Pinakamataas na temperatura; mabilis na painitin at puro apoy |
| Propane | 2,800–2,900°C (5,070–5,250°F) | Mas mababang temperatura; mabuti para sa pagpainit at mas mabagal na pagputol |
| MAPP | 2,900–3,000°C (5,250–5,430°F) | Gitnang hanay; kadalasang ginagamit kung saan pinaghihigpitan ang imbakan ng acetylene |
| Likas na gas | 2,700–2,800°C (4,890–5,070°F) | Pinakamababa sa pangkat na ito; maginhawa kung saan magagamit ang piped gas |
| Acetylene sa hangin | 2,400–2,500°C (4,350–4,530°F) | Hindi ginagamit para sa mabigat na pagputol; maliit na pag-init at paghihinang |
Para sa pagputol, ang apoy ay hindi kailangang matunaw ang bakal. Kailangan nitong magdala ng isang maliit na lugar sa temperatura ng pagsisindi, humigit-kumulang 870°C para sa banayad na bakal, pagkatapos nito ay sinusunog ng daloy ng oxygen ang bakal. Ang isang mas mainit na acetylene flame ay umaabot sa puntong iyon nang mas mabilis at naglalagay ng mas kaunting init sa plato, na tumutulong sa pagkontrol ng pagbaluktot.
 1502 Series Acetylene Pagputol Torch Tip para sa Metal Cutting Acetylene cutting tip para sa propesyonal na metalworking, nakaposisyon kung saan ang preheat efficiency at flame control ay nakakaapekto sa cut quality at distortion. Tingnan ang Produkto →
Ano ang Nagbabago sa Tunay na Temperatura sa Tip
Maraming mga variable ang nagpapasya kung ang apoy ay kumikilos tulad ng isang tool na 3,150°C o isang nakakadismaya na 2,800°C. Ang mga ito ay ang parehong mga variable na nagpapasya sa kalidad ng cut, pagkonsumo ng gas, at kaligtasan.
- Purity ng oxygen: Ang 99.5% na oxygen ay nagbibigay ng mas matalas, mas mainit na apoy kaysa sa mas mababang purity na oxygen o kontaminadong supply.
- Gas ratio: Ang isang neutral na apoy ay may malinaw, bilugan na panloob na kono. Ang isang oxidizing apoy ay mas maikli at mas malakas; ang isang carburizing flame ay may mabalahibong acetylene na labis. Tanging ang neutral o bahagyang oxidizing na apoy ang ginagamit para sa karamihan ng pagputol.
- Laki at kundisyon ng tip: Ang pagod, pinalaki, o na-block na orifice ay nagbabago sa bilis ng gas at hugis ng apoy. Ang isang tip na na-rate para sa kapal ng plato ay nagpapanatili ng init na puro.
- Presyon at daloy ng regulator: Ang masyadong maliit na daloy ay nagdudulot ng malambot na apoy. Ang sobrang daloy ay maaaring magtaas ng apoy o basurang gas nang hindi nagdaragdag ng kapaki-pakinabang na init.
- Paglilinis ng tip at spatter: Ang dumi, slag, at langis ay nakakagambala sa pinaghalong gas. Mas mabilis at mas ligtas ang pagputol ng mga malinis na tip.
- Pamamaraan: Ang bilis ng paglalakbay, standoff, at preheat time ay magpapasya kung gaano karami ang init ng apoy na umabot sa metal.
Ang isang tanglaw na wastong tumugma sa trabaho ay nagbibigay ng isang matatag na panloob na kono at isang tuluy-tuloy na pagputol ng daloy ng oxygen. Kung nagbabago ang hugis ng apoy kapag pinindot ang cutting lever, mali ang setting ng tip o pressure, at bababa ang epektibong init sa hiwa.
Gaano kainit ang init para sa pagputol, pagwelding, at pag-init?
Cutting
Para sa pagputol ng oxy-acetylene, pinapainit ng apoy ang bakal sa temperatura ng pag-aapoy nito, kadalasan sa paligid ng 870°C (1,600°F) para sa banayad na bakal. Sa puntong iyon ang oxygen jet ay tumutugon sa bakal at hinihipan ang nilusaw na oksido mula sa kerf. Ang temperatura ng apoy na 3,000°C o higit pa ay nagbibigay ng malaking margin, kaya ang bilis ng pagputol ay higit na nakadepende sa kahusayan ng preheat at daloy ng oxygen kaysa sa hilaw na temperatura ng apoy.
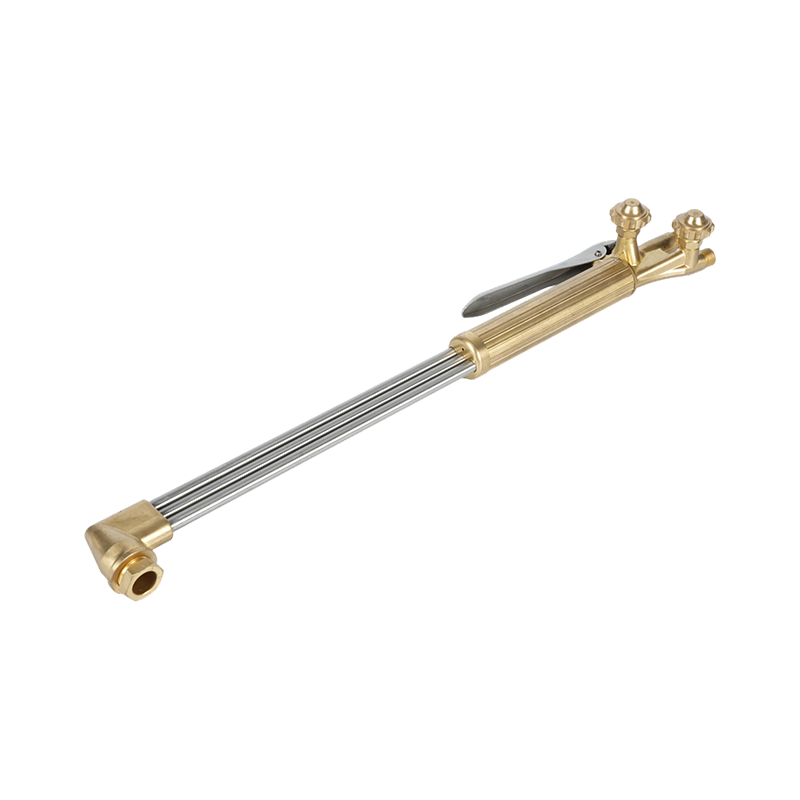
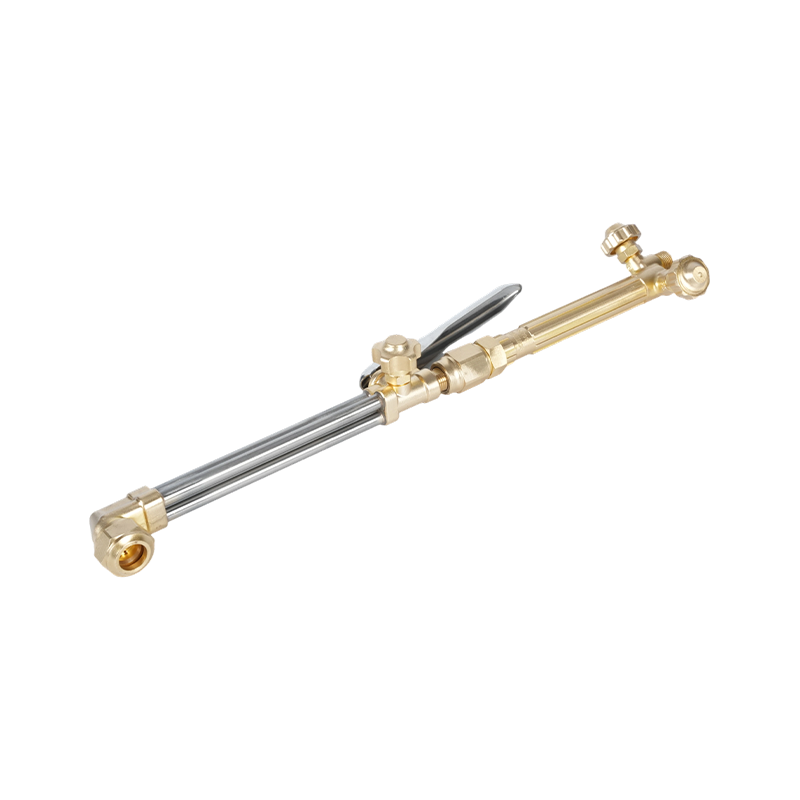
 E250 Heavy-Duty Handheld Acetylene Torch para sa Propesyonal na Pagputol Heavy-duty na handheld torch para sa acetylene o propane cutting, na may stainless steel handle, needle valve, at hanggang 250 mm na kapasidad. Tingnan ang Produkto →
Welding at Brazing
Ang bakal ay natutunaw sa humigit-kumulang 1,370 hanggang 1,530°C, depende sa haluang metal. Ang apoy ng oxy-acetylene ay madaling lumampas doon, kaya naman nagagawa nitong magwelding ng bakal, braze copper alloys, at silver-solder joints. Ang panganib ay sobrang init. Ang apoy na masyadong mainit para sa filler at base metal ay maaaring magsunog ng mga elemento ng alloying, lumikha ng porosity, o mag-warp ng mga manipis na bahagi.
Pag-init
Pag-init jobs often need a softer, broader flame. A large heating tip or rosebud spreads heat over a wider area, but it still uses the same acetylene-oxygen chemistry. If the flame is set too oxidizing, the metal may scale heavily before it reaches temperature.
Mga Pagpipilian sa Kaligtasan at Kagamitan na Nakakaapekto sa Temperatura
Ang temperatura ay isa ring problema sa pag-iimbak ng enerhiya. Ang apoy ng sulo sa itaas ng 3,000°C ay maaaring mag-apoy sa mga kalapit na materyales, makapinsala sa mga hose, at gawing flashback ang isang maliit na backfire. Ang mga flashback arrestor, check valve, at tamang setting ng regulator ay hindi nagpapababa sa temperatura ng apoy, ngunit pinipigilan nila ang apoy na bumalik sa hose o cylinder.
Gumamit ng mga flashback arrestor sa parehong mga linya ng oxygen at fuel-gas. Ilayo ang mga hose sa mainit na metal at slag. Suriin kung may mga tagas na may tubig na may sabon, hindi isang apoy. I-purge ang mga linya ayon sa pamamaraan ng tagagawa ng sulo. Kung ang apoy ay pumutok, humirit, o nagbabago ng kulay habang nagtatrabaho ka, patayin ang sulo at hanapin ang dahilan bago magpatuloy. Ang mga gawi na ito ay mas mahalaga kaysa sa anumang solong rating ng temperatura.
 C588 Series Acetylene Torch Flashback Arrestor Brass flashback arrestor para sa acetylene welding at cutting, na sumusuporta sa ligtas na paghahatid ng gas at reverse-flow na proteksyon sa fabrication, construction, at maintenance work. Tingnan ang Produkto →
Para sa mas malalim na checklist, tingnan ang gabay na ito sa mga pag-iingat sa kaligtasan kapag gumagamit ng cutting torch .
Mga Pagsasaalang-alang sa Praktikal na Pagbili para sa Mga Sulo ng Acetylene
Kapag inihambing ang acetylene torches at tip, huwag bumili lamang sa naka-quote na peak temperature. Tingnan ang serbisyo ng gas, rating ng tungkulin, at ang paraan ng pagma-machine ng tip. Ang isang heavy-duty na handle na may brass na katawan ay humahawak sa paulit-ulit na pag-init at mas lumalaban sa pagsusuot ng sinulid kaysa sa isang light-duty na handle. Ang isang cutting tip na may malinis, wastong laki ng orifice ay nagbibigay ng isang matatag na apoy at isang makitid na banga.
Itugma ang dulo sa kapal ng plato at ang gasolina ng gasolina. Ang mga tip ng acetylene ay hindi napapalitan ng mga tip ng propane dahil naiiba ang mga katangian ng orifice at daloy. Mahalaga rin ang mga pamantayang pangrehiyon: Gumagamit ng iba't ibang mga thread at anggulo ng upuan ang mga koneksyon sa sulo ng Amerikano, Australian, British, at Hapon. Kung papalitan mo ang isang tanglaw sa isang umiiral na manifold, kumpirmahin ang istilo ng koneksyon bago mag-order.
Para sa mga manufacturer at malalaking fabricator, ang consistency ay isang isyu sa supply-chain. Ang isang supplier na gumagawa ng sarili nitong mga handle at mga tip sa makina sa loob ng bahay ay maaaring magkaroon ng mga orifice tolerance at kalidad ng alloy mula sa batch hanggang sa batch. Kung ang tanglaw ay dapat magkasya sa isang kasalukuyang drawing o gas panel, ipadala ang drawing, uri ng gas, at working pressure sa supplier bago ang produksyon. kaya mo makipag-ugnayan sa tagagawa para kumpirmahin ang compatibility at lead time.
Upang ibuod: ang isang acetylene torch na may oxygen ay umabot sa humigit-kumulang 3,150 hanggang 3,330°C sa pinakamainit na punto nito, at ang init na iyon ay puro lampas lamang sa panloob na kono. Ang eksaktong numero sa iyong shop ay nakadepende sa oxygen purity, gas ratio, tip condition, at pressure settings. Magtakda ng neutral na apoy, gamitin ang tamang tip, at ituring ang mga safety device bilang bahagi ng temperatura control system. Gawin iyon, at ang apoy ay mahuhulaan, magwelding, o magpapainit sa halip na masunog lamang.