Ang isang malinis na oxy-acetylene cut ay halos isang bagay ng pagkakasunud-sunod at mga numero. Siyasatin ang outfit, itakda ang bawat regulator sa pressure chart para sa tip sa torch, linisin ang magkabilang hose, sindihan ang acetylene at ibagay ang neutral na apoy, pagkatapos ay dalhin ang bakal sa isang maliwanag na orange-red bago pindutin ang oxygen lever. Laktawan ang isang hakbang at ipinapakita ito ng kerf.
Ang gabay na ito ay tumatakbo sa buong sequence para sa isang acetylene cutting torch: inspeksyon, pressures, purging, lighting, flame adjustment, cutting travel, shutdown, at ang mga depekto na tumuturo sa isang partikular na error sa pag-setup.
Kung Ano Talaga ang Ginagawa ng Sulo
Ang isang acetylene cutting torch ay hindi natutunaw ang bakal sa pamamagitan ng plato. Ang preheat na apoy ay nagpapataas ng isang makitid na banda ng metal sa temperatura ng pag-aapoy nito, humigit-kumulang 1,600 F (870 C), at pagkatapos ay sinusunog ng gitnang oxygen jet ang bakal sa iron oxide at hinipan ito ng malinaw. Ang puwang na naiwan, ang kerf, ay oxidized na metal kaysa sa tinunaw na metal.
Iyon ang dahilan kung bakit mas mahalaga ang presyon ng oxygen at bilis ng paglalakbay kaysa sa kalamnan. Ang acetylene ay nagbibigay ng init at isang siksik, mainit na panloob na kono. Ginagawa ng oxygen ang pagputol. Ang bahagi ng gasolina ay palaging tumatakbo sa mababang presyon dahil ang acetylene ay nagiging hindi matatag sa itaas ng humigit-kumulang 15 psi at maaaring mabulok sa loob ng hose.
Siyasatin ang Outfit Bago Mo Buksan ang Valve
Karamihan sa mga masasamang hiwa at halos lahat ng aksidente ay nagsisimula sa isang bahagi na dapat sana ay nasuri muna. Gumamit sa damit sa isang nakapirming pagkakasunud-sunod upang walang makaligtaan:
- Mga silindro: patayo at secured, acetylene key o wrench na abot-kaya, hindi kailanman na-drag o pinagsama.
- Mga hose: suriin kung may mga bitak, paso, at maluwag na mga kabit, at panatilihin lamang ang acetylene-rated hose sa gilid ng gasolina.
- Mga regulator: pag-aayos ng mga turnilyo na naka-back out, mga gauge na nagbabasa ng zero, walang langis o grasa sa mga oxygen fitting.
- Flashback arrestors: nilagyan sa mga regulator outlet o torch inlets, at hindi kailanman inalis para lang maabot ang koneksyon.
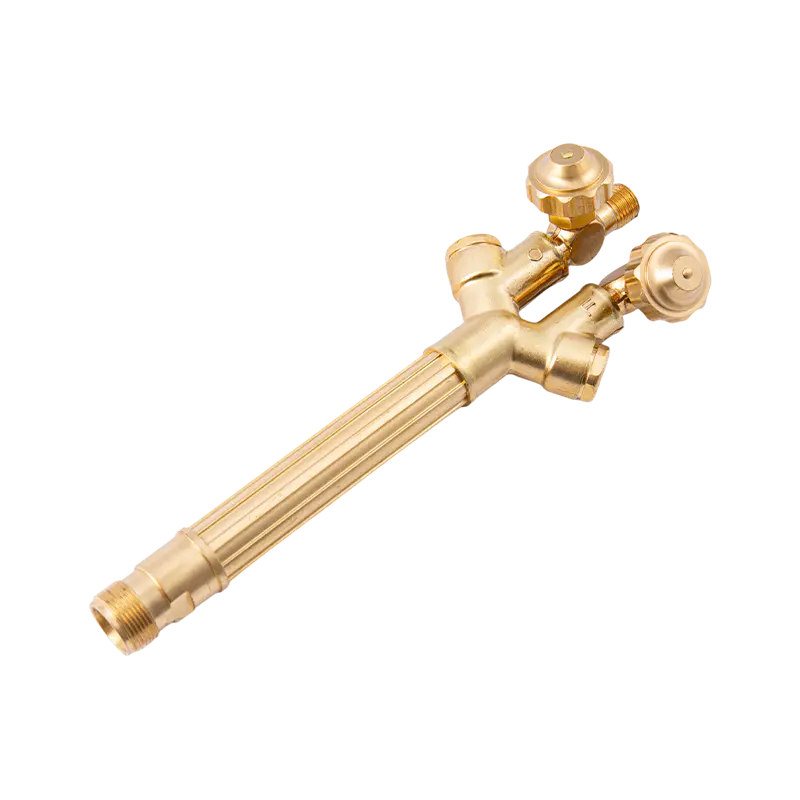
- Torch at tip: malinis na mga orifice, tamang laki ng tip, hindi nasirang upuan, masikip na tip nut, at mga balbula na ganap na nagsasara.
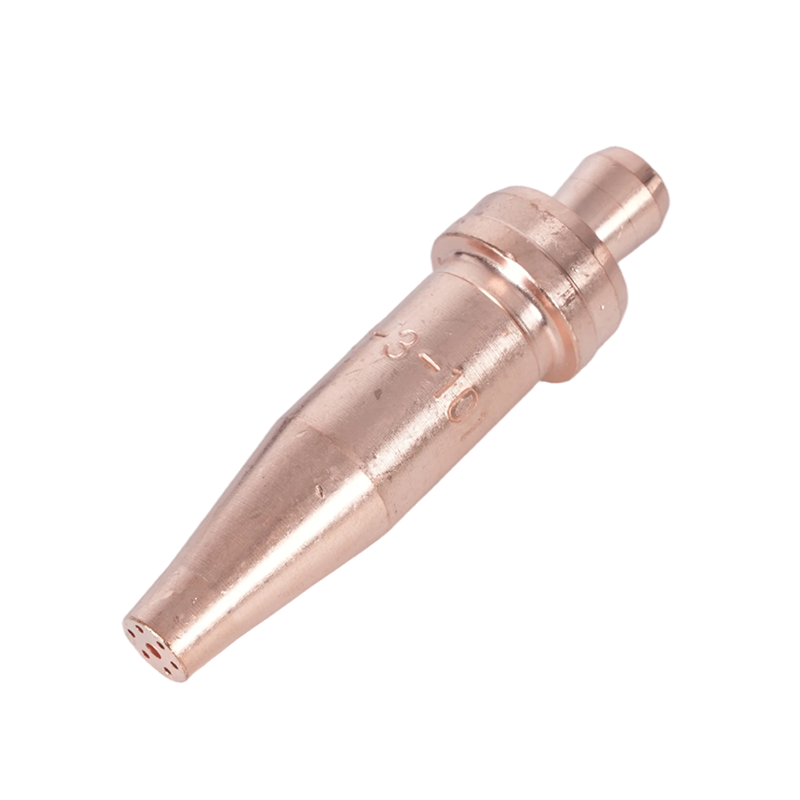
Ang isang pagod na tip ay madaling makaligtaan. Ang isang bell-mouthed o oversized na orifice ay nag-aaksaya ng oxygen, nagpapalawak ng banga, at ginagawang gumagala ang hiwa gaano man katatag ang iyong kamay.
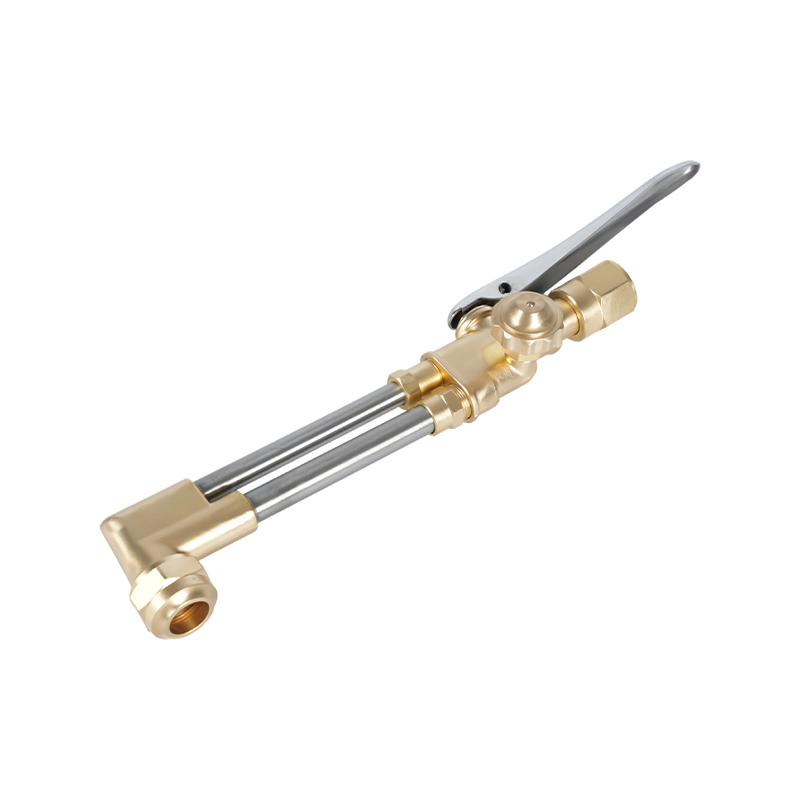
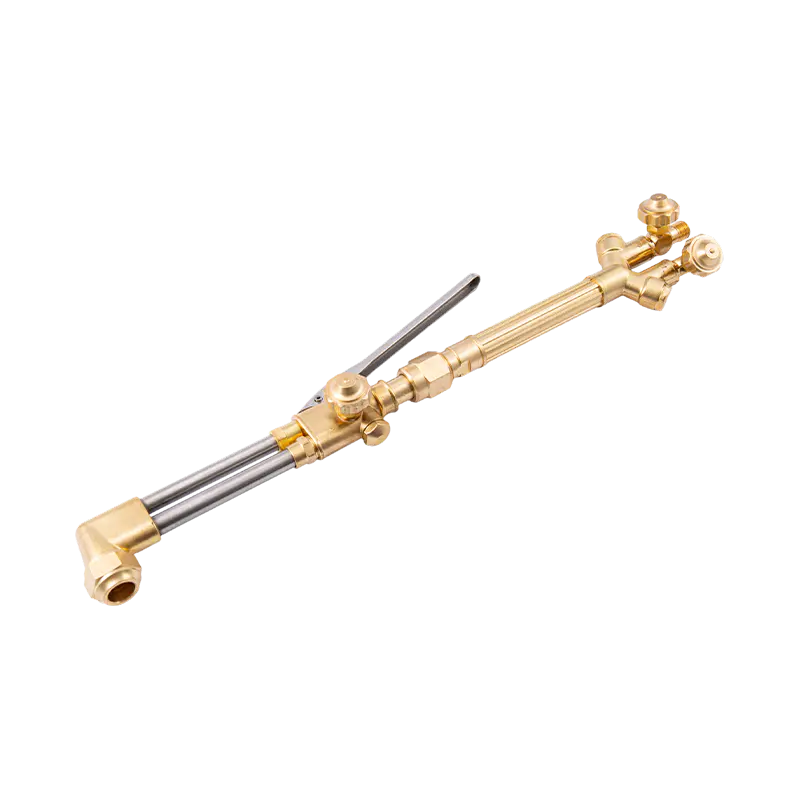
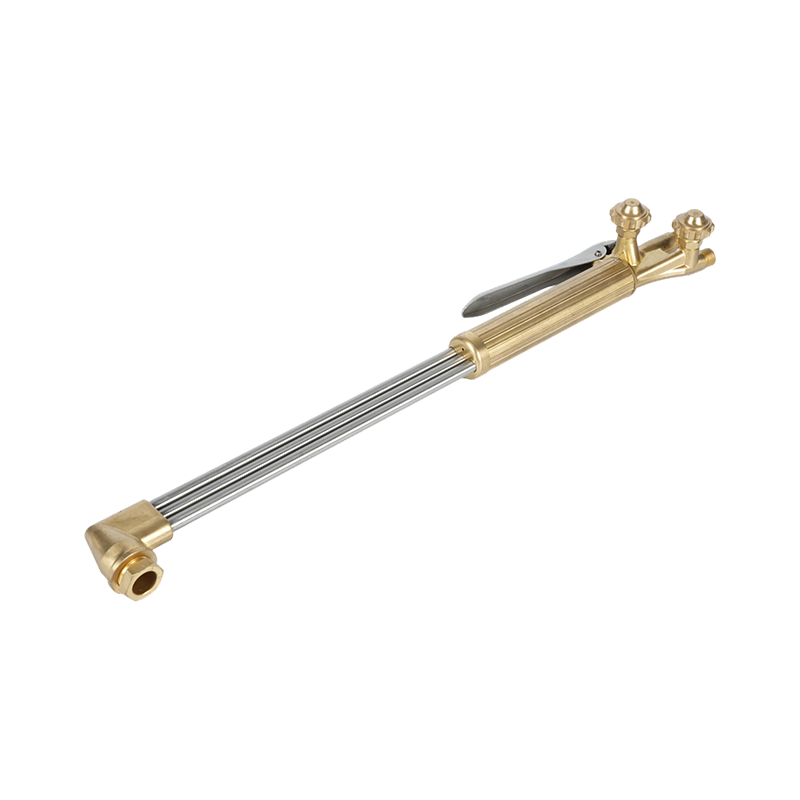 B400 Heavy-Duty Handheld Oxygen Acetylene Cutting Torch Kapag ang pagod na tip o pressure setting ay nakakaapekto sa kalidad ng cut, ang heavy-duty na torch na ito ay nagbibigay ng stable na daloy ng gas, forged brass durability, at 300 mm cutting capacity. Tingnan ang Produkto →
Itakda ang Mga Presyon ng Regulator para sa Iyong Tip
Itakda ang mga pressure gamit ang regulator adjusting screws, na nakasara ang torch valves, at kumpirmahin ang mga ito sa gauge. Ang acetylene ay nananatiling mababa, karaniwang 3 hanggang 6 psi para sa pagputol ng kamay, at hindi dapat lumampas sa 15 psi. Karaniwang tumatakbo ang oxygen sa pagitan ng 20 at 40 psi depende sa laki ng tip at kapal ng plato.
| Laki ng tip | Kapal ng plato | Presyon ng acetylene | Presyon ng oxygen |
|---|---|---|---|
| 0 | 1/8 hanggang 1/4 in (3 hanggang 6 mm) | 3 psi | 20 psi |
| 1 | 1/4 hanggang 1/2 in (6 hanggang 12 mm) | 4 psi | 25 psi |
| 2 | 1/2 hanggang 3/4 in (12 hanggang 20 mm) | 5 psi | 30 psi |
| 3 | 3/4 hanggang 1-1/2 in (20 hanggang 40 mm) | 5 psi | 35 psi |
| 4 | 1-1/2 hanggang 3 in (40 hanggang 75 mm) | 6 psi | 40 psi |
Ituring ang tsart bilang panimulang punto. Kung ang mabigat na dumi ay lumitaw, ang presyon ay hindi awtomatikong ang salarin; Ang kundisyon ng tip at bilis ng paglalakbay ay kasing posibilidad.
Purge, Light, at Tune the Flame
Hugasan nang hiwalay ang bawat hose bago mag-ilaw. Buksan ang isang torch valve sa loob ng dalawa o tatlong segundo, isara ito, pagkatapos ay ulitin sa kabilang panig. Ito ay nagtutulak ng hangin palabas ng mga linya upang ang unang apoy ay mahuhulaan.
Buksan ang acetylene torch valve nang humigit-kumulang isang ikawalo hanggang isang quarter ng isang pagliko at sindihan ang gas gamit ang isang striker. Palakihin ang acetylene hanggang mawala ang soot at ang jumping flame. Iwanan ang acetylene cylinder valve na nakabukas nang hindi hihigit sa isa't kalahating pag-ikot upang mabilis itong maisara, at buksan nang buo ang oxygen cylinder valve para maupo ang valve sa likod na posisyon nito.
Pagkatapos ay dalhin ang oxygen nang dahan-dahan hanggang sa ang panloob na kono ay matalim at matukoy at ang mabalahibong acetylene tail ay maglaho lamang. Iyon ay isang neutral na apoy, at ito ang setting para sa pagputol ng bakal.
Ang tatlong setting ng apoy
- Carburizing: labis na acetylene, na may malambot na balahibo na lampas sa panloob na kono. Mabagal na preheat at isang ugali na magdeposito ng carbon.
- Neutral: matalim na panloob na kono, walang balahibo. Ang karaniwang pagputol ng apoy para sa banayad na bakal.
- Oxidizing: isang maikling panloob na kono na may sumisitsit. Mabilis itong nagdaragdag ng init ngunit gumagawa ng sukat at magaspang na mga gilid kapag ginamit nang walang ingat.
Paggupit: Painitin muna, Butas, at Paglalakbay
Hawakan ang dulo patayo sa plato, mga 1/8 hanggang 1/4 in sa itaas ng ibabaw, at painitin muna ang gilid hanggang sa kumikinang ito ng maliwanag na orange-red. Pindutin nang buo ang oxygen lever at lumipat sa hiwa gamit ang isang matatag na kamay. Ang oxygen jet ay gumagana mula sa sandaling iyon.
Para sa isang hiwa na nagsisimula sa loob ng plato, anggulo ang dulo, painitin muna ang isang maliit na lugar, pagkatapos ay buksan ang oxygen nang dahan-dahan hanggang sa masunog ang lugar bago mo ituwid ang sulo at magpatuloy.
Ang bilis ng paglalakbay ay hinuhusgahan ng tunog at mga spark. Ang isang tuluy-tuloy na pagsirit, mga spark na umaalis sa isang tuwid na linya, at isang malinis na kerf sa ilalim ng dulo ay nangangahulugan na ang bilis ay tama. Ang masyadong mabilis ay nag-iiwan ng hindi kumpletong hiwa at mga drag na linya sa ibaba. Masyadong mabagal ang sobrang init ng plato, pinapaikot ang tuktok na gilid, at nagbubunga ng mabigat na dumi.
Ang mga sulo ng kamay ay kumportableng humahawak ng humigit-kumulang 1/4 hanggang 2 in (6 hanggang 50 mm) ng bakal. Ang mas mabigat na plato ay nangangailangan ng mas malaking tip at mas mahabang painitin, at ang pagputol ng kamay sa itaas ng humigit-kumulang 4 in ay nagiging pagsubok ng pasensya sa halip na pamamaraan.
Mga Depekto sa Pagbasa
Karamihan sa mga depekto sa pagputol ng kamay ay may higit sa isang posibleng dahilan, ngunit ang pattern sa kerf ay mabilis na nagpapaliit.
| Ang nakikita mo | Karaniwang dahilan | Ano ang dapat ayusin |
|---|---|---|
| Ang mga hiwa ay huminto sa ibaba | Masyadong mabilis ang paglalakbay o masyadong mababa ang presyon ng oxygen | Bagalan, i-verify ang laki ng tip at setting ng oxygen |
| Mabigat na dumi sa itaas, bilugan na gilid sa itaas | Masyadong mabagal ang paglalakbay, sobrang laki ng tip, sobrang init | Pataasin ang bilis ng paglalakbay, magkasya sa isang mas maliit na tip |
| Masikip na dumi na nakaipit sa ilalim ng plato | Masyadong mabilis ang paglalakbay, mababang daloy ng oxygen, masyadong maliit ang tip | Itaas ang oxygen, pagaanin ang bilis ng paglalakbay, pataasin ang isang sukat ng tip |
| Punit-punit, malapad na bakod | Nasira o maruming tip, maling standoff, sira ang upuan | Linisin o palitan ang tip at i-reset ang standoff |
| Backfire o popping | Overheated tip, tip touching the work, loose tip nut | Palamigin ang tip, higpitan ang nut, suriin muli ang mga presyon |
I-shutdown sa Tamang Order
Isara muna ang fuel valve sa torch, pagkatapos ay ang oxygen valve sa torch, pagkatapos ay ang cylinder valves. Buksan ang mga torch valve nang paisa-isa upang linisin ang natitirang presyon mula sa bawat hose hanggang ang parehong gauge ay magbasa ng zero, pagkatapos ay isara muli ang mga torch valve.
I-back out ang parehong regulator adjusting screws hanggang sa malayang lumiko ang mga ito, at kumpirmahin na walang pressure na gumagapang pabalik sa mga gauge. Paikutin ang mga hose nang hindi kinking ang mga ito, itago ang tanglaw na nakasara ang mga balbula, at huwag iwanan ang damit na may presyon sa magdamag.
Mga Panuntunang Pangkaligtasan na Hindi Opsyonal
Ang pagputol ng acetylene ay may maikling listahan ng mahirap na mga panuntunan, at umiiral ang mga ito dahil ang failure mode ay isang flashback sa halip na isang spoiled cut:
- Pagkasyahin ang mga flashback arrestor sa parehong mga linya ng oxygen at gasolina, at ituring ang mga ito bilang mga bahagi ng serbisyo, hindi panghabambuhay na mga kabit.
- Huwag lumampas sa 15 psi acetylene, at mag-withdraw ng hindi hihigit sa isang ikapitong bahagi ng mga nilalaman ng isang silindro bawat oras habang ang silindro ay nakatayo nang patayo.
- Ilayo ang langis, grasa, at hydraulic fluid mula sa mga oxygen fitting at hose.
- Gupitin lamang gamit ang bentilasyon o lokal na pagkuha, dahil ang nasunog na metal at mga coatings ay naglalabas ng malubhang usok.
- Gumamit ng striker sa halip na isang posporo, at magsuot ng tinted na salaming de kolor o face shield.
- Huwag kailanman maghiwa sa isang drum, tangke, o tubo na naglalaman ng gasolina o isang hindi kilalang substance nang walang dokumentadong paglilinis.
Ang mga shortcut sa pag-setup ay ang pinakamababang pagpapatawad na bahagi ng gawaing ito. Para sa isang mas kumpletong checklist na maaari mong ibigay sa isang crew, ang aming gabay sa pag-iingat sa kaligtasan ng pagputol ng sulo ay nagkakahalaga ng pag-print at pag-post malapit sa bangko.
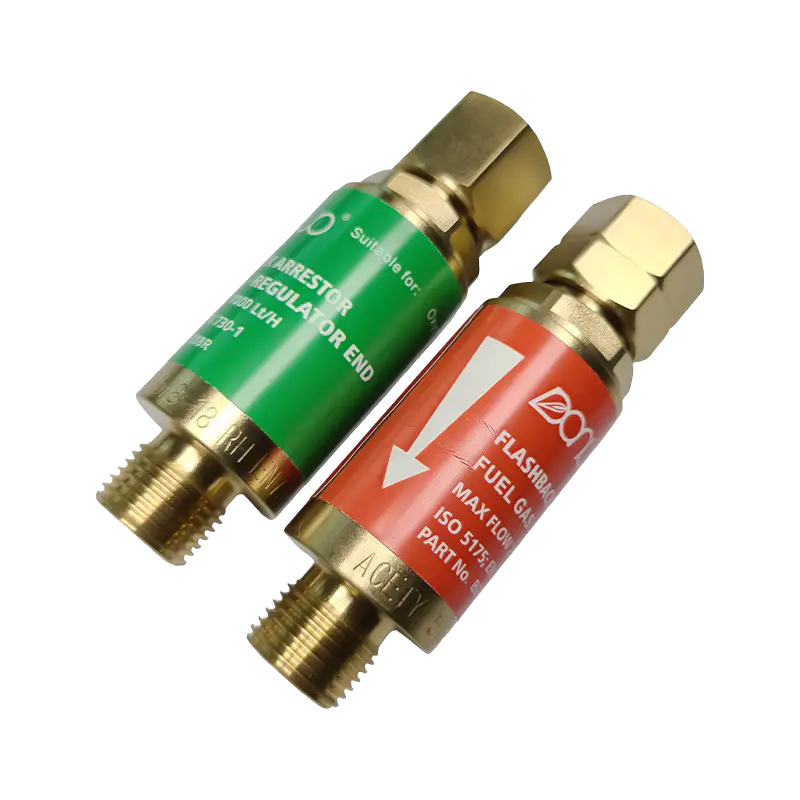 B288 Series Oxy Acetylene Flashback Arrestor Kapag mapanganib ang mga shortcut sa pag-setup, pinipigilan ng arrestor na ito ang mga flashback at baligtarin ang daloy ng gas, na may maraming modelo ng koneksyon. Tingnan ang Produkto →
Mga Tip, Nozzle, at Spare na Nagpapabago sa Cut
Ang pagpili ng tip ay ang pinakamaliit na desisyon na may pinakamalaking epekto sa kalidad ng hiwa. Ang orifice ay kailangang tumugma sa kapal ng plato muna, at ang pamilya ng tip ay kailangang tumugma sa pangalawa ng gasolina, dahil ang mga tip ng acetylene ay binuo nang iba sa mga tip ng propane at hindi magpapalitan ng malinis.
Ang mga tip sa pagputol ng acetylene ay nagdadala ng isang tuwid na drilled orifice sa isang solong piraso ng katawan, at isinusuot ang mga ito sa isang predictable na paraan. Sa sandaling lumaki ang butas o bumagsak ang mukha, tumataas ang pagkonsumo ng oxygen at lumalawak ang kerf, kahit na may parehong mga setting ng presyon na gumana noong nakaraang buwan. Ang paglilinis gamit ang tamang tip cleaner at ang paglalagay ng ekstrang set sa istante ay mas mura kaysa sa pakikipaglaban sa hiwa.
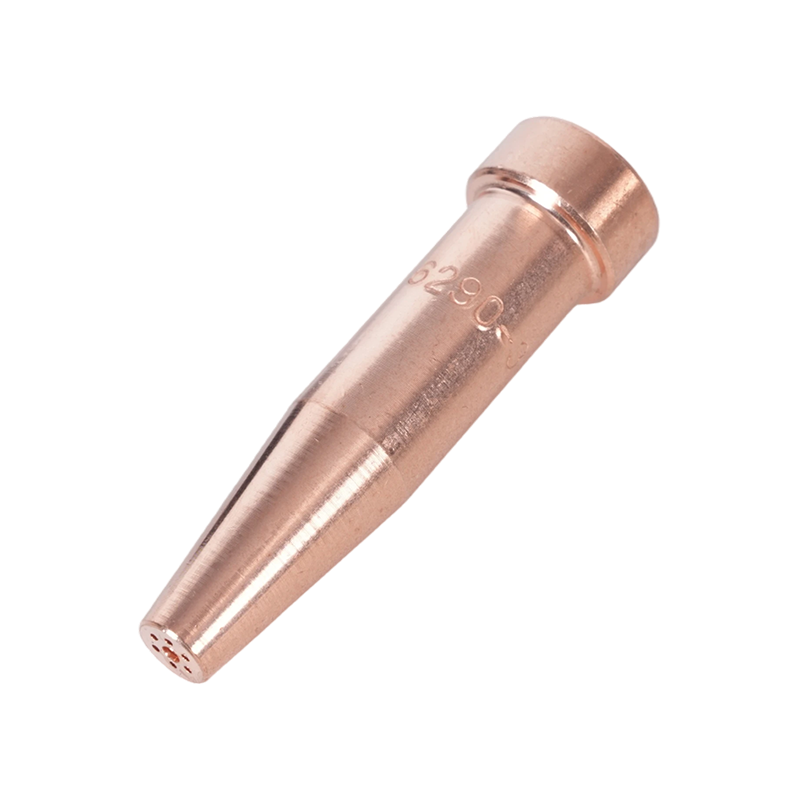
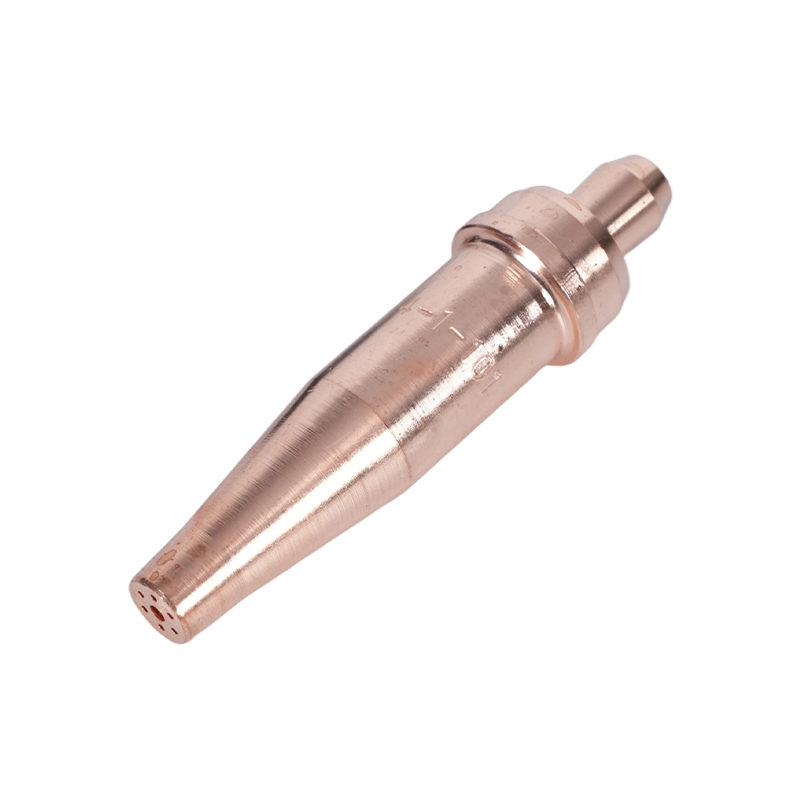 1-101 Serye Acetylene Torch Tips Kapag ang mga pagod na tip ay nagpapalawak ng mga kerf at nagpapataas ng paggamit ng oxygen, ang mga acetylene tip na ito ay nag-aalok ng 76 mm na haba, 5–200 mm na hanay, at malawak na torch compatibility. Tingnan ang Produkto →
Ang pagkakasunud-sunod ay hindi talaga nagbabago: siyasatin, itakda ang mga pressure sa tsart para sa tip, linisin, sindihan ang acetylene, i-tune ang apoy sa neutral, painitin sa orange, gupitin nang tuluy-tuloy, pagkatapos ay isara nang maayos. Ang isang mahusay na pinananatili na damit na may malinis na mga tip ay ginagawa ang karamihan ng trabaho bago ang iyong kamay ay gumawa ng anuman.
Kung kailangan mo ng tulong sa pagtutugma ng katawan ng tanglaw, hawakan, o tip sa gas na ginamit mo, o gusto mo ng mga dami at oras ng lead para sa isang tindahan o isang programa ng reseller, magagabayan ka ng aming team sa mga opsyon .