Bakit Nangangailangan ang Stainless Steel ng Iba't ibang Diskarte
Ang hindi kinakalawang na asero ay lumalaban sa kaagnasan dahil sa chromium content nito — karaniwang 10% o mas mataas — na bumubuo ng passive oxide layer sa ibabaw. Ang parehong layer na iyon ang dahilan kung bakit hindi ito mapagpatawad sa welding shop. Ang init ay ang pangunahing problema: ang hindi kinakalawang na asero ay nagsasagawa ng init ng humigit-kumulang sa isang third bilang mahusay na bilang banayad na bakal, na nangangahulugan na ang enerhiya mula sa arko ay nananatiling puro malapit sa weld zone sa halip na dispersing. Ang resulta ay mabilis na pag-iipon ng init, pagtaas ng panganib ng pag-warping, at — kung ang mga temperatura ay itinutulak ng masyadong mataas — isang phenomenon na tinatawag na sensitization, kung saan ang mga chromium carbide ay namuo sa mga hangganan ng butil at ang metal ay nawawala ang resistensya nito sa kaagnasan kung saan mo ito pinaka kailangan.
Ang kontaminasyon ay ang pangalawang pangunahing variable. Ang isang carbon steel wire brush, isang nakakagiling na disc na dating dumampi sa banayad na bakal, o langis mula sa hubad na mga kamay sa base metal ay lahat ay maaaring magpasok ng mga dayuhang materyal sa weld zone, seeding porosity o kalaunan ay kinakalawang. Ang stainless steel welding ay isang proseso kung saan ang paghahanda ay isinasaalang-alang ang karamihan sa panghuling kalidad ng weld — ang pagkuha ng init at mga variable ng kontaminasyon sa ilalim ng kontrol bago magsimula ang arc ay ang naghihiwalay sa malinis at corrosion-resistant na mga weld mula sa mga hindi gumagana.
Ang mabuting balita ay ang proseso ay natutunan. Ang TIG, MIG, at stick welding ay gumagana sa stainless, bawat isa ay angkop sa iba't ibang kapal ng materyal at mga konteksto ng aplikasyon. Ang pag-unawa sa kung aling proseso ang gagamitin — at bakit — ang unang desisyon na maging tama.
Pagpili ng Tamang Proseso ng Welding
Tatlong proseso ang nangingibabaw sa hindi kinakalawang na asero na hinang sa pagsasanay. Ang bawat isa ay may tinukoy na sweet spot.
TIG welding (GTAW) ay ang pagpili ng katumpakan. Ang isang non-consumable tungsten electrode ay gumagawa ng arc habang ang filler rod ay manu-manong pinapakain, na nagbibigay sa welder ng kumpletong independiyenteng kontrol sa input ng init at rate ng deposition ng filler. Patakbuhin sa DCEN (negatibong direktang kasalukuyang electrode) na may 100% argon shielding, ang TIG ay gumagawa ng pinakamalinis na welds sa stainless — halos walang spatter-free, mahusay na hitsura ng butil, at minimal na apektado ng init na zone kapag maganda ang technique. Ito ang pamantayan para sa manipis na sheet (sa ilalim ng 3 mm), pipe work, food-grade equipment, at anumang aplikasyon kung saan makikita ang natapos na weld. Ang trade-off ay bilis: Ang TIG ay mabagal, at ang manual dexterity na kinakailangan ay nangangailangan ng pagsasanay upang bumuo.
MIG welding (GMAW) nababagay sa mas mabibigat na seksyon at mas mataas na dami ng produksyon. Ang wire ay patuloy na nagpapakain, na nagpapataas ng deposition rate nang malaki kumpara sa TIG. Sa hindi kinakalawang, ang push technique ay karaniwan — hawak ang baril sa humigit-kumulang 90 degrees na may 5–15 degree na anggulo sa paglalakbay — na nagpapanatili ng mas magandang gas coverage sa puddle. Ang pagpili ng shielding gas ay mas kumplikado kaysa sa carbon steel: ang purong CO₂ ay nakakapinsala sa hindi kinakalawang, at ang purong argon ay gumagawa ng malamig, matamlay na arko. Ang pinakakaraniwang gumaganang gas ay isang tri-mix ng 90% helium / 7.5% argon / 2.5% CO₂ para sa short-circuit transfer, o isang 98% argon / 2% oxygen blend para sa spray arc transfer. Ang pagkakamali sa paghahalo ng gas ay isa sa mga pinakakaraniwang sanhi ng hindi magandang resulta ng hindi kinakalawang na MIG.
Stick welding (SMAW) ay ang pinaka-mapagpatawad sa tatlo sa mga tuntunin ng paghahanda sa ibabaw, at ito ay mabubuhay para sa field work o mas makapal na mga seksyon kung saan ang kagamitan ng TIG o MIG ay hindi praktikal. Ang mga electrodes (E308, E316, o E309 para sa magkakaibang metal joints) ay naglalaman ng flux na bumubuo ng sarili nitong shielding, na inaalis ang pangangailangan para sa panlabas na gas. Ang input ng init ay mas mataas at hindi gaanong nakokontrol kaysa sa TIG, na ginagawang isang tunay na panganib ang pag-warping sa manipis na mga seksyon. Para sa pag-aayos ng istruktura at mabigat na katha, ang stick ay isang praktikal at epektibong opsyon.
| Proseso | Pinakamahusay na Saklaw ng Kapal | Panasang Gas | Kontrol ng init | Antas ng Kasanayan |
|---|---|---|---|---|
| TIG (GTAW) | Manipis hanggang katamtaman (<3 mm perpekto) | 100% Argon | Mahusay (foot pedal / pulse) | Mataas |
| MIG (GMAW) | Katamtaman hanggang makapal (3 mm) | Tri-mix o Ar/O₂ timpla | Maganda (bilis ng wire / boltahe) | Katamtaman |
| Stick (SMAW) | Makapal na seksyon / pagkukumpuni ng field | Wala (flux-shielded) | Limitado | Katamtaman |
Paghahanda sa Ibabaw at Pagkontrol sa Kontaminasyon
Ang paghahanda para sa hindi kinakalawang na hinang ay mas mahigpit kaysa sa carbon steel, at ang mga patakaran ay nagkakahalaga ng pagtrato bilang hindi mapag-usapan. Ang una ay ang paghihiwalay ng tool: panatilihin ang isang nakalaang hanay ng mga brush, grinder, at clamp para sa stainless lang. Kapag ang wire brush o nakasasakit na disc ay nadikit sa carbon steel, nagdadala ito ng kontaminasyong bakal na lilipat sa hindi kinakalawang kapag nadikit, na naglalagay ng mga particle na naninira at sumisira sa passive layer. Lagyan ng label ang mga tool at patuloy na ipatupad ang paghihiwalay.
Ang ibabaw mismo ay kailangang malinis ng langis, grasa, pintura, mga marka ng tinta, at oksihenasyon bago magwelding. Ang acetone o isang nakalaang hindi kinakalawang na degreaser sa isang malinis na tela ay humahawak ng organikong kontaminasyon. Para sa oxidation o mill scale sa mga cut edge, gumamit ng iron-free abrasive o flap disc na na-rate para sa stainless — hindi kailanman isang disc na nakadikit sa carbon steel. Mahalaga rin ang paraan ng pagputol: mas pinipili ang pagputol ng plasma at pagputol ng laser kaysa sa pagputol ng oxy-acetylene para sa hindi kinakalawang dahil iniiwasan nila ang kontaminasyon ng carbon sa gilid ng hiwa. Kung ang pagputol ng oxy-acetylene ay hindi maiiwasan, ang gilid ay dapat na giling pabalik bago hinang.
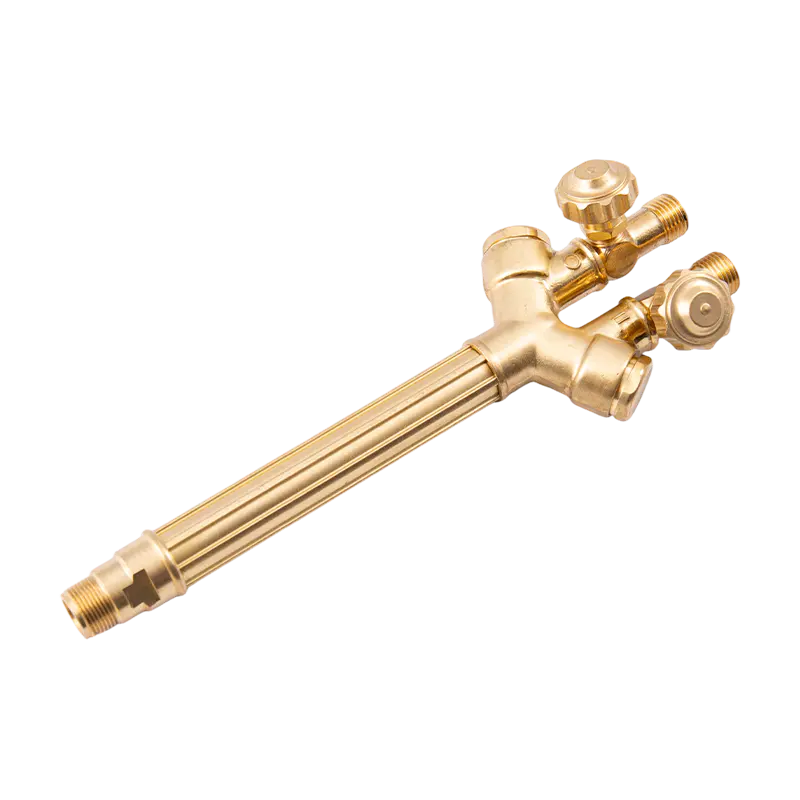
Ang joint fit-up ay dapat na mahigpit. Ang mga puwang ng ugat na lumalampas sa 1.5 mm ay nagdaragdag ng panganib ng pagkasunog at hindi pare-parehong pagpasok ng ugat, lalo na sa manipis na materyal. Ang mga tack welds sa pagitan ng 50 mm o mas mababa ay hawakan ang joint sa posisyon at bawasan ang distortion sa panahon ng pangunahing weld run. A cutting attachment at torch handle system na na-rate para sa precision gas control ay ang naaangkop na tool para sa anumang pagputol ng oxy-fuel o pre-heat na trabaho na nauuna sa hindi kinakalawang na hinang, na tinitiyak ang pare-parehong paghahatid ng apoy nang hindi nakontamina ang cut zone.
Heat Control: Ang Pangunahing Hamon sa Teknikal
Ang pamamahala ng init sa hindi kinakalawang na asero welding ay bumaba sa dalawang layunin: pagkamit ng ganap na pagsasanib nang hindi nag-overheat ang base metal, at pantay na pamamahagi ng init upang maiwasan ang pagbaluktot. Parehong nangangailangan ng sinasadyang pamamaraan sa halip na umasa sa makina upang makabawi.
Ang temperatura ng interpass ay ang pangunahing variable ng kontrol sa mga multi-pass welds. Ang pinakamataas na temperatura ng interpass para sa mga austenitic na hindi kinakalawang na asero (ang 304 at 316 na mga grado na kadalasang nakikita) ay karaniwang hawak sa 150°C (300°F). Ang paglampas dito ay nanganganib sa pag-ulan ng carbide at sensitization. Sa TIG, binabawasan ng setting ng pulso ang average na input ng init nang hindi sinasakripisyo ang pagtagos — ang peak current ay nakakamit ng fusion habang pinapayagan ng background current na lumamig nang bahagya ang metal sa pagitan ng mga pulso. Sa MIG, ang bilis ng feed ng wire at mga pagsasaayos ng boltahe ay nakakamit ng katulad na epekto; ang isang mas makitid na diameter ng wire ay binabawasan din ang kinakailangang kasalukuyang para sa isang naibigay na lalim ng pagtagos.
Para sa mas mahabang pag-welding, laktawan ang welding (paglipat sa ibang seksyon ng joint sa pana-panahon kaysa sa patuloy na pagwelding sa isang direksyon) ay namamahagi ng init nang mas pantay at binabawasan ang thermal gradient na nagdudulot ng warping. Ang backstep welding — ang pag-welding ng mga maikling increment sa direksyon na kabaligtaran sa pangkalahatang pag-unlad ng weld — ay isa pang epektibong pamamaraan para sa pamamahala ng heat buildup sa mga nakakulong na seksyon. Ang mga chill bar, copper backing plate, at heat sink na inilagay sa tabi ng weld zone ay sumisipsip din ng labis na enerhiya at pinapanatili ang interpass na temperatura sa saklaw.
Ang tumpak na presyon ng gas sa regulator ay kasinghalaga ng welding technique mismo. Ang hindi sapat na shielding gas flow ay nag-iiwan sa weld pool na hindi protektado, na nagiging sanhi ng oksihenasyon at porosity. Ang labis na daloy ay lumilikha ng turbulence na kumukuha ng hangin sa atmospera sa kalasag. Isang naka-calibrate Ang regulator ng presyon ng gas ay tumugma sa proseso ng hinang at mga kinakailangan sa rate ng daloy ay ang baseline na kontrol para sa pagpapanatili ng pare-parehong saklaw ng gas sa buong weld.
Mahahalagang Kagamitan: Mga Sulo, Mga Tip, at Kaligtasan
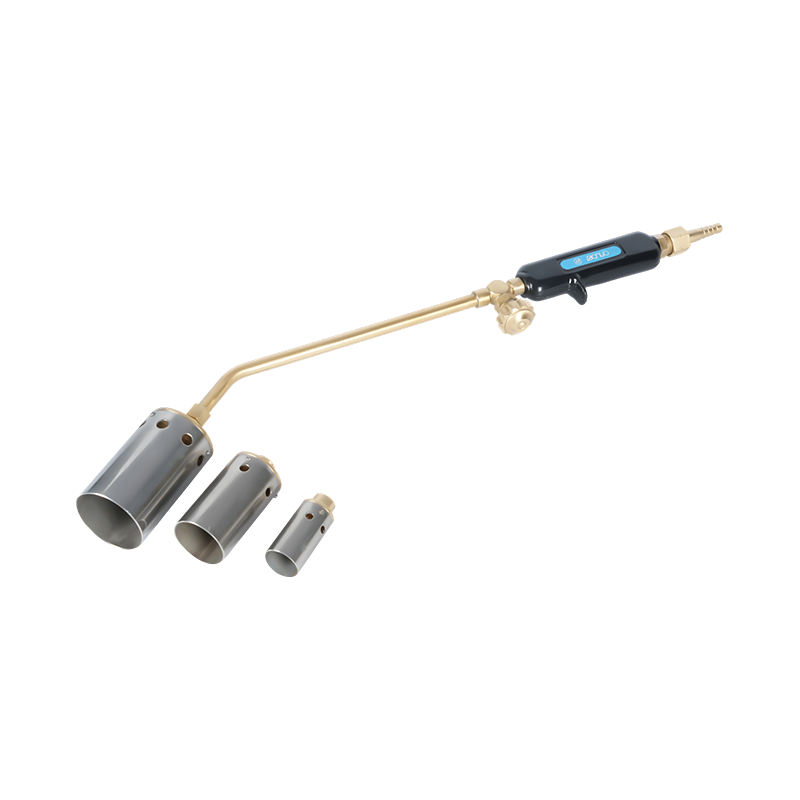
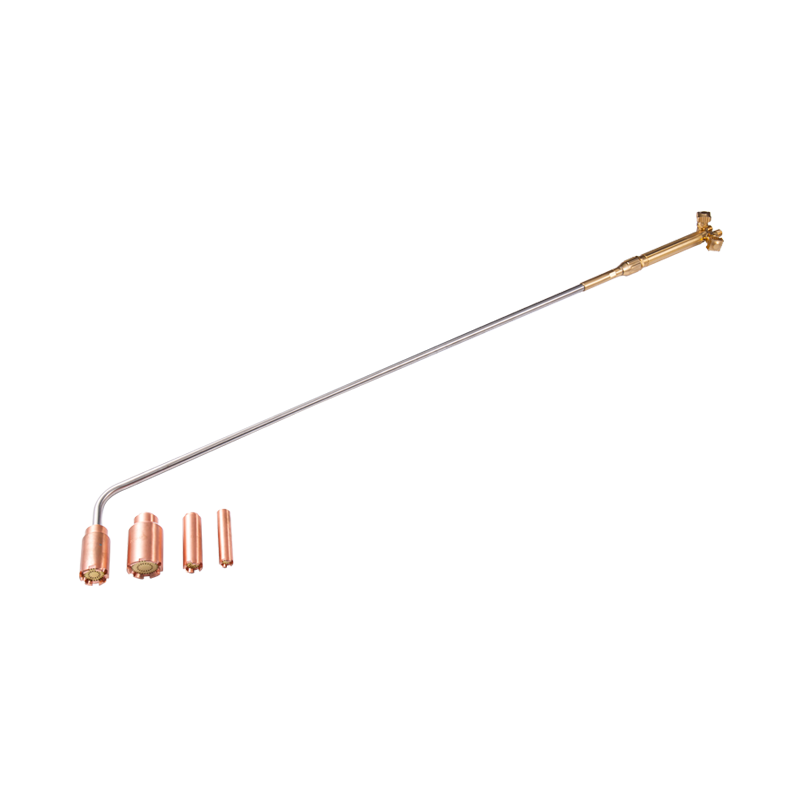
Ang sulo at ang mga consumable nito ay kung saan nagsalubong ang teknik at kagamitan. Para sa oxy-fuel work na katabi ng stainless fabrication — pre-heating ferritic o martensitic grades, post-weld stress relief, o cutting operations sa workpiece bago welding — direktang nakakaapekto sa resulta ang kalidad ng sulo at pagpapanatili. Isang well-maintained heating torch na idinisenyo para sa tumpak na kontrol ng apoy sa mga application sa paggawa ng metal naghahatid ng kontrolado, pare-parehong input ng init na kinakailangan ng stainless, nang walang mga surge o backfire na nakakahawa sa lugar ng trabaho o nakakasira sa base metal.
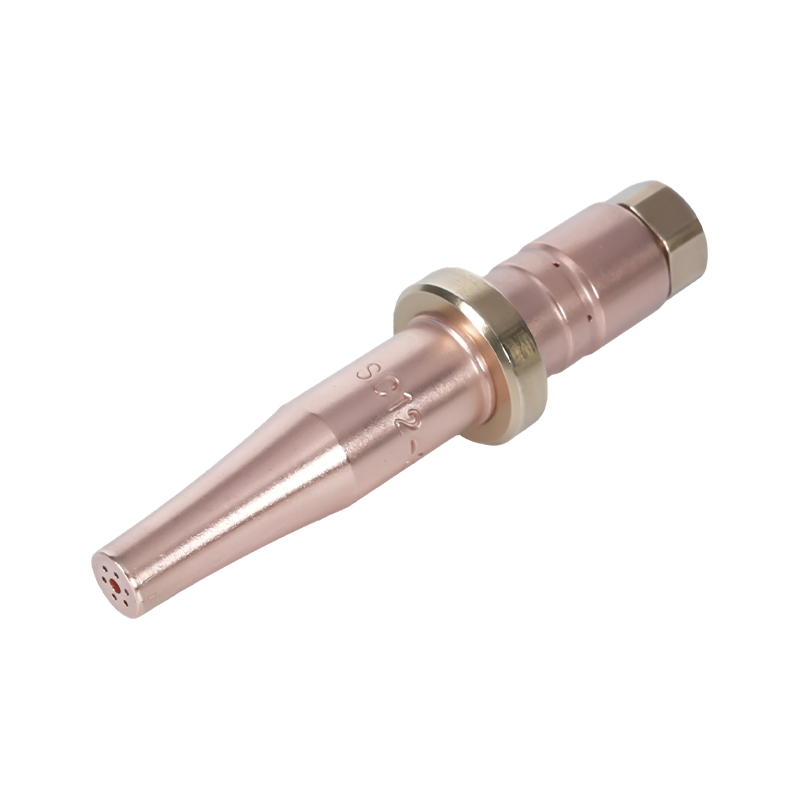
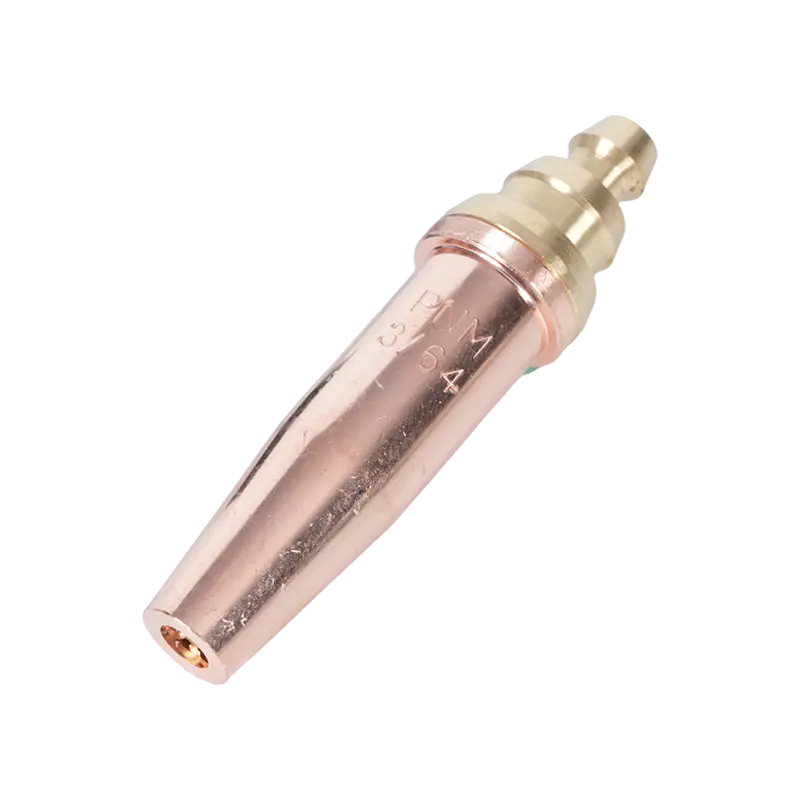
Tinutukoy ng mga tip ng tanglaw ang mga katangian ng apoy. Ang tamang sukat ng tip para sa kapal ng materyal at uri ng gas ay nakakaapekto sa parehong kahusayan sa pag-init at sa kalidad ng gilid ng hiwa kung kasangkot ang pagputol. Mga cutting torch tip at nozzle na pinili para sa partikular na kumbinasyon ng gas at materyal tiyakin ang malinis, walang oxidation na gilid na nangangailangan ng kaunting rework bago magwelding. Ang paggamit ng maliit na tip para sa makapal na stock ay nagdudulot ng hindi kumpletong pagputol; ang isang napakalaking tip ay nagpapakilala ng labis na init na nakakasira sa nakapalibot na materyal.
Flashback — ang kundisyon kung saan ang apoy ay kumakalat pabalik sa torch body o hose — ay isang seryosong panganib sa kaligtasan sa anumang pag-setup ng oxy-fuel, at hindi eksepsiyon ang mga hindi kinakalawang na fabrication na kapaligiran. Ang mga flashback arrestor ay naka-install sa mga koneksyon ng sulo at regulator matakpan ang reverse flame travel bago ito makarating sa hose o gas supply. Ang mga device na ito ay isang mandatoryong bahagi ng kaligtasan sa mga propesyonal na kapaligiran ng welding, hindi isang opsyonal na pag-upgrade. Ang patnubay sa regulasyon mula sa mga katawan kabilang ang American Welding Society ay nagpapatibay sa kanilang paggamit bilang karaniwang kasanayan sa anumang oxy-fuel torch system. Para sa komprehensibong pangkalahatang-ideya ng pagpili ng proseso ng welding at compatibility ng filler metal para sa mga hindi kinakalawang na application, Ang kumpletong gabay sa welding ng NS ARC na sumasaklaw sa shielding gas, pagpili ng wire, at pinakamahusay na kasanayan para sa stainless ay isang kapaki-pakinabang na reference point para sa mga specifier at fabricator.