Dalawang bagay ang tinatawag na "cable welding" sa industriya, at ang nakakalito sa kanila ay nag-aaksaya ng oras. Ang una ay ang welding cable mismo - ang mabigat, nababaluktot na konduktor na nagdadala ng kasalukuyang mula sa isang welding machine patungo sa elektrod at likod. Ang pangalawa ay ang proseso ng pag-welding o pag-brazing ng mga cable nang magkasama, isang gawain na nagpapakita sa mga electrical infrastructure, paggawa ng barko, at mabigat na pagpapanatili ng industriya. Parehong mahalaga, at parehong may tunay na kahihinatnan kapag hindi tama ang paghawak.
Sinasaklaw ng gabay na ito ang pagtatayo, pagpili, at ligtas na paggamit ng mga welding cable, kasama ng kung saan pumapasok ang mga kagamitan sa pangwelding ng gas sa larawan para sa pagsali sa mga cable termination at conductor.
Ano ba talaga ang ibig sabihin ng Cable Welding
Sa karamihan ng mga teknikal at komersyal na konteksto, ang "welding cable" ay tumutukoy sa mga pangalawang circuit conductor na ginagamit sa mga arc welding system. Ito ang mga nababaluktot na lead na nagkokonekta sa welding power source sa electrode holder sa isang dulo at sa workpiece ground clamp sa kabilang dulo. Kung wala ang mga ito, walang kasalukuyang daloy, walang arc form, at walang hinang na mangyayari.
Ang pangalawang kahulugan ay mas literal: ang pagkilos ng pagwelding o pagpapatigas ng mga dulo o katawan ng mga kable nang magkakasama — pagdugtong ng mga konduktor na tanso, pagwawakas ng mga lug sa mga heavy-gauge na lead, o heat-splicing insulated cable bundle. Madalas itong lumilitaw sa gawaing pang-imprastraktura ng kuryente, mga operasyon sa pagmimina, pagtatayo ng hukbong-dagat, at kahit saan ang mga malalaking konduktor ay nangangailangan ng isang permanenteng, mababang resistensyang koneksyon sa halip na isang mekanikal na konektor.
Ang parehong mga application ay nagbabahagi ng parehong pangunahing hamon: mataas na kasalukuyang, mataas na init, at hinihingi ang mga pisikal na kapaligiran na nagpaparusa sa hindi magandang napili o hindi maayos na pinapanatili na kagamitan.
Paano Ginagawa ang mga Welding Cable
Ang welding cable ay hindi isang karaniwang electrical cable na pinindot sa serbisyo. Ito ay inengineered mula sa simula para sa paulit-ulit na pagbaluktot, pagkakalantad sa init, weld spatter, at magaspang na paghawak sa mga lugar ng trabaho kung saan walang nananatiling malinis o nakatigil nang matagal.
Ang konduktor ay palaging pinong-stranded na tanso. Kung saan ang karaniwang wire ng gusali ay maaaring gumamit ng ilang makapal na hibla, ang welding cable ay gumagamit ng daan-daang tansong hibla ng manipis na buhok na pinagsama-sama. Ito ang nagbibigay sa cable ng katangian nitong flexibility — yumuko ito nang walang kinking, mga coils na walang crack, at uncoils nang walang memory. Ang dalawang pinakakaraniwang klase ng strand ay ang Class K (30 AWG strands, ang pamantayan sa industriya para sa manual welding at general portable power) at Class M (34 AWG strands, ang mas nababaluktot na opsyon na ginagamit sa robotic welding arms, tight-space installation, at pipeline work).
Ang insulation jacket ay thermoset, hindi thermoplastic. Ang EPDM (ethylene propylene diene monomer) at neoprene ang nangingibabaw na materyales. Parehong lumalaban sa weld spatter, abrasion, moisture, at UV exposure. Mas mahusay na pinangangasiwaan ng EPDM ang mga sukdulan ng temperatura at pinapanatili ang flexibility sa malamig na mga kondisyon. Nag-aalok ang Neoprene ng mas malakas na resistensya sa mga langis at likidong nakabatay sa petrolyo. Wala alinman sa mahusay na gumaganap sa matagal na pakikipag-ugnay sa gasolina o katulad na mga hydrocarbon — isang mahalagang pagsasaalang-alang sa mga lugar ng trabaho kung saan ang mga kagamitan sa panggatong at welding ay may parehong espasyo.
Karamihan sa mga welding cable ay na-rate sa 600 volts, kahit na ang 100-volt-rated na mga cable ay mayroon din para sa mga partikular na mababang boltahe na aplikasyon. Ang rating ng operating temperature ay karaniwang 90°C o 105°C depende sa insulation compound na ginamit.
Pagpili ng Tamang Welding Cable para sa Trabaho
Tatlong variable ang nagtutulak sa pagpili ng cable: ampacity, kabuuang haba ng circuit, at uri ng insulation. Ang pagkakaroon ng mali sa alinman sa mga ito ay nagreresulta sa pagbaba ng boltahe, sobrang pag-init, pinabilis na pagkasira ng cable, o tahasang pagkabigo sa ilalim ng pagkarga.
Ampacity ay ang pinakamataas na kasalukuyang maaaring dalhin ng cable nang hindi lalampas sa na-rate na pagtaas ng temperatura nito. Ang isang 2/0 AWG cable ay humahawak ng humigit-kumulang 200 amps sa kabuuang haba ng circuit na 50 talampakan. Ang isang 4/0 AWG cable ay humahawak ng humigit-kumulang 300 amps sa parehong haba. Ang mga ito ay hindi mahigpit na maximum — mahalaga ang duty cycle. Ang isang cable na na-rate para sa 200 amps sa 60% duty cycle ay mag-o-overheat kung patuloy na tatakbo sa kasalukuyang iyon.
Haba ng cable pinagsasama ang problema. Tumataas ang paglaban sa haba, na nangangahulugang tumataas ang pagbaba ng boltahe at bumababa ang epektibong kapangyarihan sa arko. Ang praktikal na tuntunin ay dagdagan ang cable gauge ng hindi bababa sa isang AWG para sa bawat 50 karagdagang talampakan ng kabuuang haba ng circuit na lampas sa baseline. Ang isang 300-amp welder na may 100 talampakan ng kabuuang cable ay nangangailangan ng 3/0 AWG, hindi ang 2/0 AWG na sapat sa 50 talampakan. Kapag may pag-aalinlangan, palakihin — ang isang mas malaking cable ay tumatakbo nang mas malamig, mas matagal, at nagpapanatili ng kalidad ng arko.
Uri ng pagkakabukod bumababa sa kapaligiran. Ang EPDM ay ang tamang pagpipilian para sa karamihan ng mga pagpapatakbo ng welding, lalo na sa panlabas na trabaho o mga aplikasyon sa malamig na klima. Neoprene ay ang mas mahusay na opsyon kung saan ang cable contact na may mga langis, cutting fluids, o lubrication ay malamang. Sa mga kapaligiran kung saan parehong gumagana ang gas cutting equipment at arc welding system sa malapit — isang karaniwang setup sa mga fabrication shop at shipyards — pumili ng insulation na makakayanan ang incidental heat exposure mula sa torch work gayundin ang weld spatter.
| Cable AWG | Tinatayang Ampacity | Karaniwang Aplikasyon |
|---|---|---|
| 2 AWG | Hanggang 150A | Light-duty MIG, hobbyist arc welding |
| 1/0 AWG | Hanggang 200A | Medium-duty MIG/TIG, pangkalahatang katha |
| 2/0 AWG | Hanggang 250A | Heavy-duty stick welding, structural steel |
| 3/0 AWG | Hanggang 300A | Industrial arc welding, mahabang cable run |
| 4/0 AWG | Hanggang 400A | High-output welding, pipeline, paggawa ng barko |
Kung Saan Nababagay ang Gas Welding Equipment
Ang arc welding at oxy-fuel gas equipment ay madalas na gumagana nang magkatabi, at may mga partikular na gawain kung saan nangunguna ang mga kagamitan sa gas — partikular sa cable termination at lug brazing work.
Ang pag-attach ng mga copper lug sa mga malalaking-gauge na welding cable ay nangangailangan ng kontrolado, puro init para dumaloy ang solder o braze filler metal papunta sa lug barrel at strand bundle nang hindi nasusunog ang back insulation o na-oxidize ang tanso. Ang resistance crimp ay mekanikal na humahawak nito, ngunit para sa high-conductivity permanent joints — lalo na sa mining, naval, at heavy industrial settings — ang isang gas-heated braze joint ay naghahatid ng mas mababang resistensya at mas mahusay na pangmatagalang pagiging maaasahan kaysa sa isang crimped na koneksyon sa ilalim ng paulit-ulit na thermal cycling.
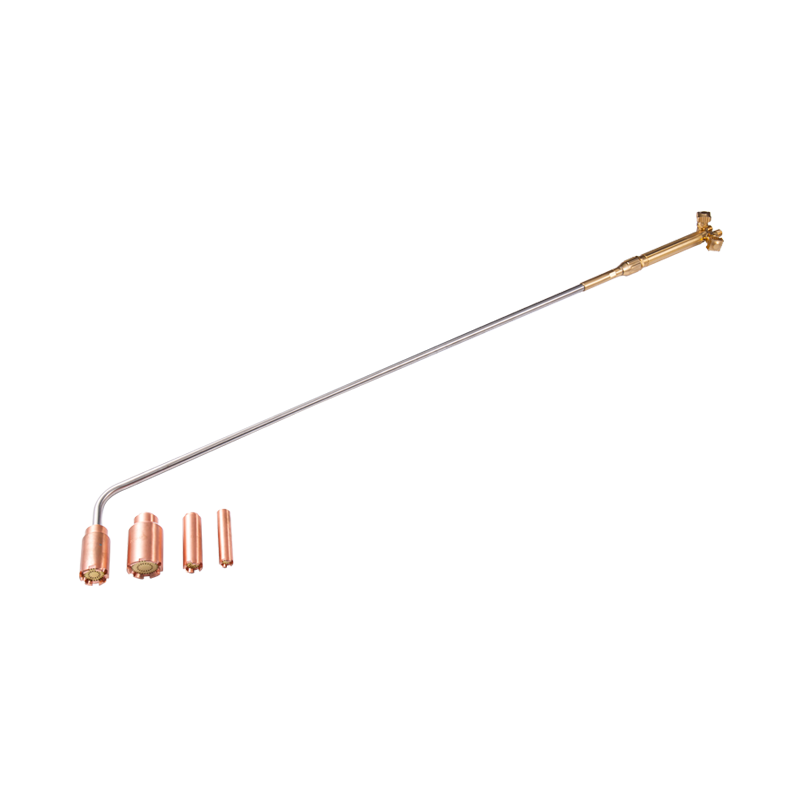
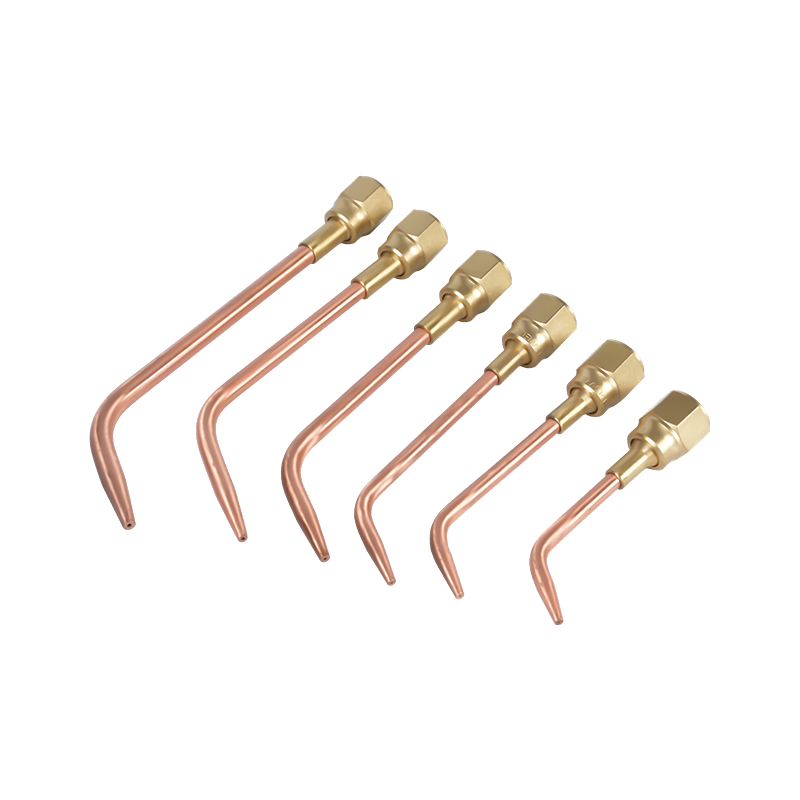
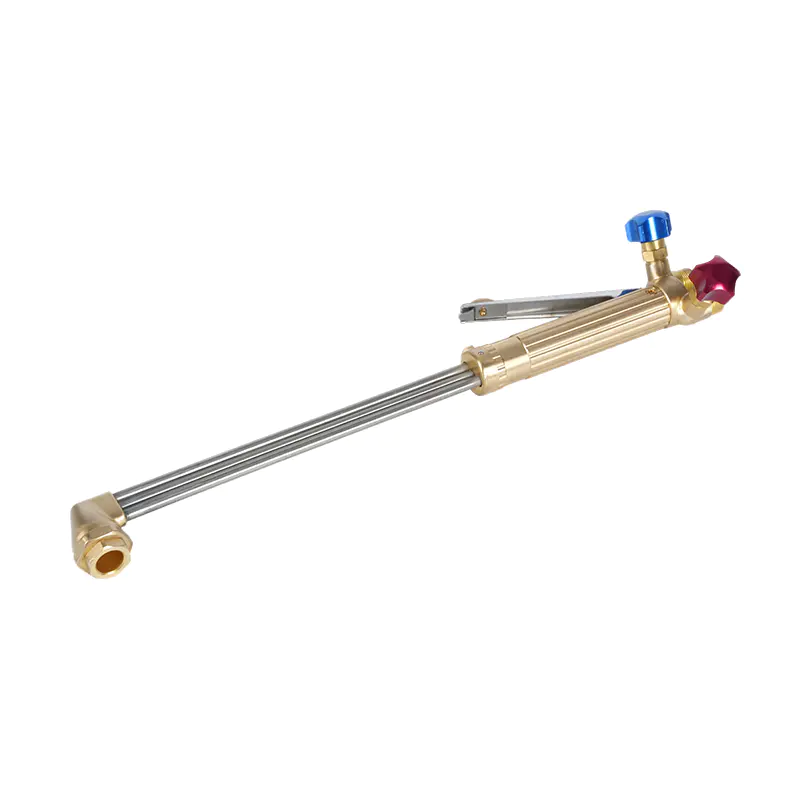
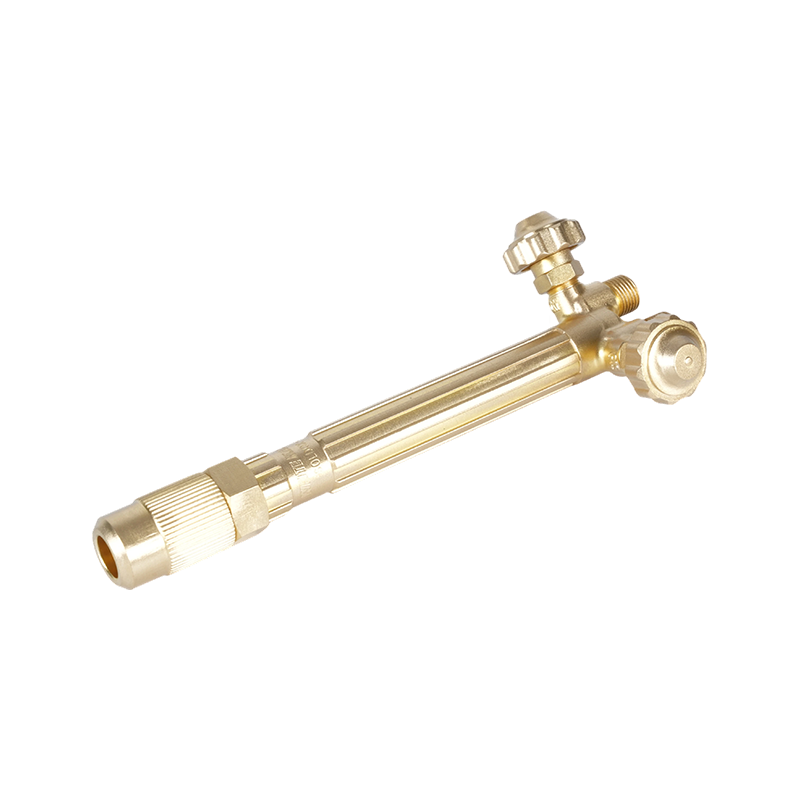
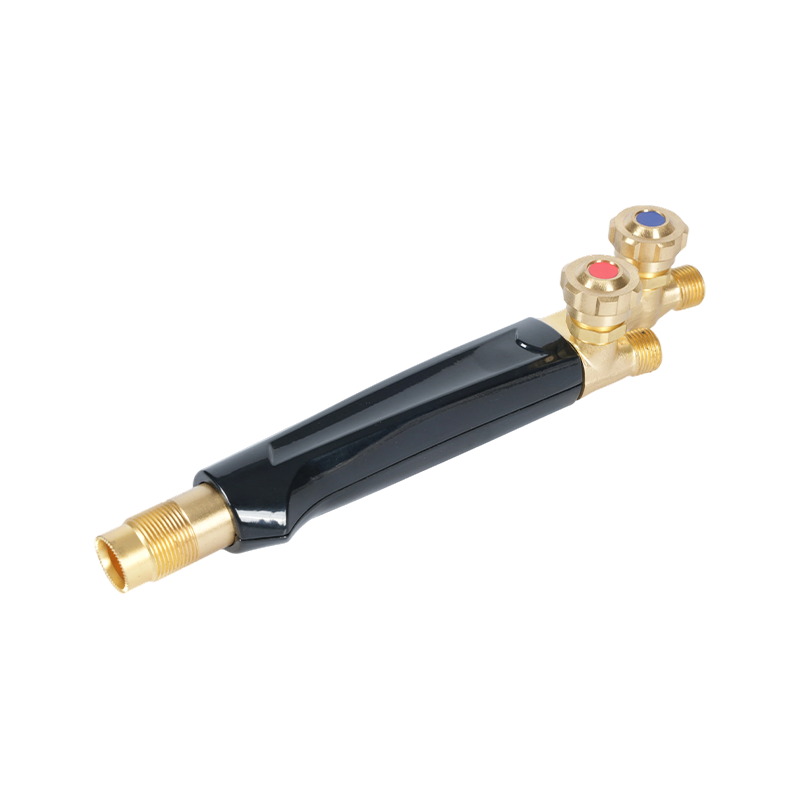
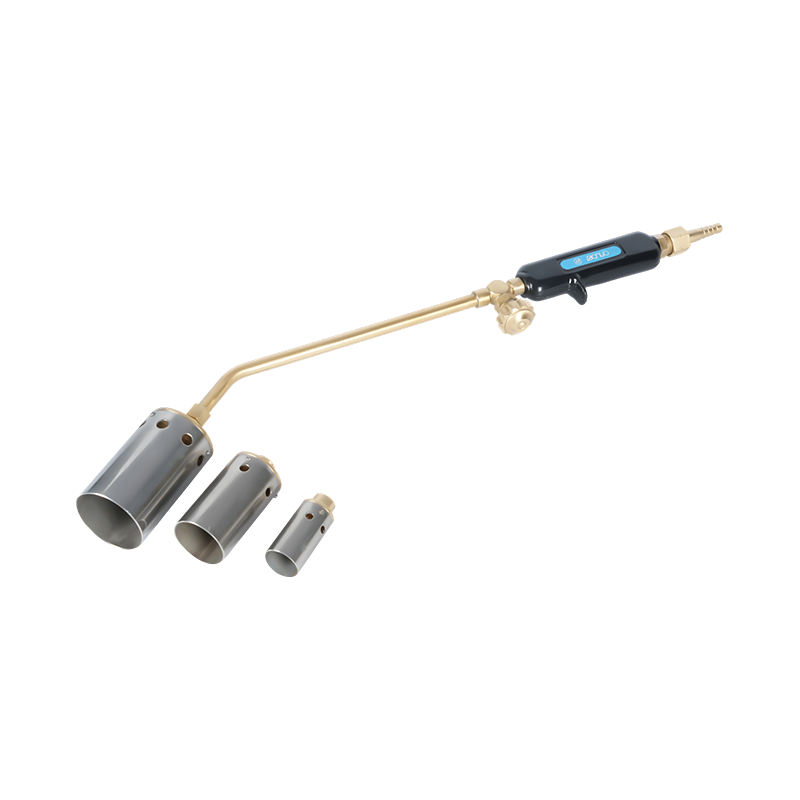
Oxy-acetylene heating torches na binuo para sa tumpak na cable brazing at pagsali sa trabaho ibigay ang naisalokal, adjustable na output ng init na kailangan para sa prosesong ito. Ang kakayahang mag-dial sa laki ng apoy at intensity ng init ay nangangahulugan na ang magkasanib na bahagi ay umabot sa temperatura ng pagpapatigas nang hindi nag-overheat ang katabing pagkakabukod — isang balanse na mahirap makuha sa mas malaking pagputol o pag-welding ng apoy. Para sa fieldwork kung saan mahalaga ang portability, a portable gas welding at heating torch para sa fieldwork nagbibigay ng parehong katumpakan sa isang compact na format na angkop sa mga nakakulong na espasyo at malalayong site.
Ginagamit din ang mga kagamitan sa pag-init ng gas upang painitin ang mga lugar ng pagwawakas ng cable bago mag-tinning, upang alisin ang mga corroded o nasamsam na mga cable lug sa mga luma nang kagamitan, at para palambutin at muling bubuo ang mga panlabas na insulation jacket sa panahon ng mga operasyon ng pag-aayos ng cable kung saan hindi praktikal ang buong pagpapalit.
Kaligtasan ng Cable Welding: Ano ang Kinakailangan ng OSHA
Ang mga welding cable ay nagdadala ng mataas na kasalukuyang sa mga hinihingi na kapaligiran, at ang mga kinakailangan sa regulasyon ay umiiral para sa isang dahilan. Sa ilalim Ang pamantayan ng arc welding ng industriya ng konstruksiyon ng OSHA (29 CFR 1926.351) , ang lahat ng arc welding at cutting cable ay dapat na ganap na insulated, flexible, at na-rate para sa maximum na kasalukuyang ng gawaing isinasagawa. Tinukoy din ng pamantayan na ang cable ay dapat na walang pagkukumpuni o pagdugtong nang hindi bababa sa sampung talampakan mula sa dulo ng may hawak ng elektrod. Kapag ang mga cable ay pinagsama, ang mga konektor ay dapat na insulated at na-rate sa hindi bababa sa parehong kapasidad ng cable mismo.
Ang mga cable na may nasira na pagkakabukod, nakalantad na hubad na mga konduktor, o nakompromisong mga splice ay dapat alisin sa serbisyo. Ang pangkalahatang pamantayan ng industriya ng OSHA ay higit pa — nangangailangan ito ng kapalit sa halip na pag-aayos para sa mga nasirang welding lead sa karamihan ng mga pangyayari. Ang pagtatangkang i-tape ang isang hiwa o abrasion sa insulation at ipagpatuloy ang paggamit ng cable ay parehong paglabag sa pagsunod at isang tunay na panganib sa pagkakakuryente.
Ang mga karagdagang kinakailangan sa kaligtasan na partikular sa mga kapaligiran ng hinang ng cable ay kinabibilangan ng:
- Ang mga welder ay hindi dapat mag-coil o mag-loop ng mga electrode cable sa paligid ng anumang bahagi ng kanilang katawan habang hinang
- Ang mga ground return cable ay dapat na may kasalukuyang-carrying capacity na katumbas o mas malaki kaysa sa kabuuang output ng mga welding unit na kanilang pinaglilingkuran
- Ang lahat ng mga frame ng arc welding machine ay dapat na grounded sa pamamagitan ng circuit cable o isang hiwalay na grounding conductor
- Ang mga cable ay dapat na panatilihing malayo sa mga pinagmumulan ng init, matutulis na mga gilid, at mga punto ng kurot na maaaring makapinsala sa pagkakabukod
Kapag ang mga kagamitan sa gas ay gumagana sa parehong espasyo tulad ng mga welding cable at electrical welding system, kinakailangan ang karagdagang layer ng kaligtasan. Ang mga linya ng oxy-fuel at mga de-koryenteng lead ay dapat na iruruta nang hiwalay upang maiwasang masira ang mga gas hose ng arc spatter o pagkakabukod ng cable mula sa pagkasira ng mga pagtagas ng gas. Flashback arrestors na nagpoprotekta sa mga linya ng gas sa mga high-current na welding environment ay mahahalagang kagamitan saanman ang mga gas torches at arc system ay nagbabahagi sa workspace — isang flashback na kaganapan malapit sa isang hindi protektadong linya ng supply ng gas ay mas mapanganib kaysa sa alinman sa panganib na nakahiwalay. Para sa kumpletong pangkalahatang-ideya ng mga kinakailangan sa kaligtasan sa gilid ng sulo, ang gabay sa pag-iingat sa kaligtasan ng pagputol ng sulo na dapat sundin ng bawat operator sumasaklaw sa buong protocol.
Inspeksyon at Pagpapanatili ng Welding Cable
Ang mga welding cable ay unti-unting nabigo, pagkatapos ay biglang. Ang unti-unting yugto — cracking insulation, copper strand fatigue, loosening connectors — ay ganap na nahuhuli sa isang disiplinadong inspeksyon bago gamitin. Ang biglaang yugto ay karaniwang nagsasangkot ng isang maikling circuit, isang arc flash, o isang fault ng kagamitan na humihinto sa produksyon at maaaring makapinsala sa mga tauhan.
Bago ang bawat shift, siyasatin ang buong haba ng electrode lead at work lead para sa insulation crack, cut, o abrasion damage. Bigyang-pansin ang mga dulo ng cable na malapit sa mga konektor at may hawak, kung saan tumutuon ang mekanikal na stress. Suriin ang lahat ng koneksyon para sa higpit at kaagnasan — isang maluwag na lug o isang berdeng kulay na tansong koneksyon ay nagpapakilala ng resistensya na bumubuo ng init at nagpapababa ng kalidad ng arko.
Ang pagkakabukod sa EPDM at neoprene cable ay nababanat ngunit hindi masisira. Ang mga karaniwang pinagmumulan ng pinsala ay kinabibilangan ng mga rolling equipment na tumatakbo sa ibabaw ng mga cable, mga cable na nakabalot sa matalim na structural edge, at matagal na contact sa nakakagiling na spark o cutting torch heat. Ang pagruruta ng mga cable sa pamamagitan ng mga protective sleeve sa mga lugar na may mataas na trapiko at pinapanatili ang mga ito sa sahig kung saan posible ay makabuluhang nagpapahaba ng buhay ng serbisyo.
Palitan ang mga cable sa iskedyul, hindi lamang sa pagkabigo. Ang isang cable na nasa mabigat na pang-araw-araw na serbisyo sa loob ng dalawa o higit pang mga taon ay nag-ipon ng makabuluhang pagkapagod ng conductor strand kahit na ang panlabas na jacket ay mukhang buo. Ang resistensya ng isang nakakapagod na cable ay mas mataas kaysa sa isang bagong cable na may parehong laki, at ang pagkasira sa pagganap ng arc ay totoo bago lumitaw ang anumang nakikitang pinsala. Ang pagpapanatili ng mga ekstrang lead sa site ay nangangahulugan na ang isang cable swap ay tumatagal ng ilang minuto sa halip na isara ang isang buong welding station.