Kapag nakatayo ka sa harap ng isang iskedyul ng produksyon at naghihintay ang isang welder para sa tamang tanglaw, ang unang tanong ay hindi kung aling proseso ang mas maganda sa papel. Ito ay kung alin ang maaaring tumakbo nang tuluy-tuloy ng iyong mga operator, at kung ano ang halaga ng pagpipiliang iyon sa iyong muling paggawa. Ang maikling sagot ay: sa MIG, ang isang patuloy na pinapakain na wire ay natutunaw sa joint, na ginagawang mas mabilis at mas madaling matutunan. Sa TIG, ang isang tungsten electrode ay nananatiling solid at ang isang filler rod ay idinagdag nang hiwalay, na nagbibigay sa iyo ng higit na kontrol ngunit nangangailangan ng higit na kasanayan. Ang nag-iisang pagkakaiba ay nagtutulak sa bawat iba pang paghahambing sa pagitan nila.
Ano ang Tunay na Nangyayari sa Arc
Ang ibig sabihin ng MIG ay Metal Inert Gas at tinatawag ding GMAW. Ang isang spool ng solid wire ay pinapakain sa pamamagitan ng baril, isang arko ang bumubuo sa pagitan ng wire at ng workpiece, at ang wire mismo ay natutunaw sa weld. Itinakda mo ang bilis at boltahe ng wire feed; pinoprotektahan ng shielding gas, alinman sa argon, CO2, o isang halo, ang molten pool mula sa hangin. Lumilikha ito ng isang malinis, mataas na proseso ng pagdeposito.
Ang TIG ay kumakatawan sa Tungsten Inert Gas at tinatawag ding GTAW. Ang isang arko ay hinampas sa pagitan ng isang tungsten electrode at ang workpiece, ngunit ang tungsten ay hindi natutunaw. Ang weld pool ay ginawa sa pamamagitan ng pagtunaw ng base metal, at nagdagdag ka ng filler mula sa isang hiwalay na baras gamit ang iyong libreng kamay. Ang purong argon ay ang karaniwang shielding gas, at isang foot pedal o trigger ang kumokontrol sa amperage habang umuusad ang weld.
Dahil hiwalay ang tagapuno sa TIG, mas madaling pamahalaan ang pagpasok ng init. Dahil ang wire ay self-feeding sa MIG, ang arc ay pinananatili ng wire feed at ang operator ay may mas kaunting pag-iisip. Ipinapaliwanag nito kung bakit natural na angkop ang MIG sa mas mahaba, mas makapal, mas mataas na dami ng trabaho, habang hinahanap ng TIG ang angkop na lugar nito sa mga tiyak na manipis o mahirap na hinangin na mga metal.
| Aspeto | MIG Welding | TIG Welding |
|---|---|---|
| Electrode | Consumable wire, patuloy na pinapakain | Non-consumable tungsten electrode |
| Materyal na tagapuno | Ang natutunaw na kawad ay ang tagapuno | Filler rod na idinagdag sa pamamagitan ng kamay nang hiwalay |
| Panasang gas | Argon, CO2, o halo-halong gas | Argon o argon-helium |
| Kontrol ng amperahe | Mga setting ng boltahe at wire feed | Foot pedal o fingertip control |
| Kinakailangan ng kasanayan | Mas mababa, mas mapagpatawad | Mas mataas, nangangailangan ng koordinasyon ng kamay-mata-paa |
Paano Nakakaapekto ang Pagkakaiba sa Iyong Tindahan
Bilis ng weld at rate ng deposition
Mabilis na pinupuno ng MIG ang isang joint dahil walang tigil na naghahatid ng metal ang wire. Sa 5 mm carbon steel, ang isang may kakayahang MIG operator ay kadalasang makakagawa ng isang solid pass, habang ang TIG ay mangangailangan ng maraming pass at mas maraming oras. Ang MIG ay tumatakbo rin nang maayos sa mas mataas na bilis ng paglalakbay, kaya naman ito ang karaniwang pagpipilian para sa structural fabrication at body panel.
Kalidad, muling paggawa, at ang kurba ng pagkatuto ng operator
Ang TIG ay hindi gumagawa ng spatter, na nangangahulugang walang paggiling o wire brushing sa pagitan ng mga pass, at nag-iiwan ito ng malinis na ibabaw na angkop sa pagpipinta at pinakintab na hindi kinakalawang. Ang MIG ay minsan ay mag-swatter, at ang spatter ay nagiging isang gastos kapag ang produkto ay nangangailangan ng cosmetic finishing. Mas madaling kontrolin ang TIG sa mga root pass at sa mga metal na sensitibo sa init, ngunit mas mahirap itong matutunan dahil gumagamit ito ng parehong kamay at isang paa.
Kung saan mas may katuturan ang bawat proseso
- Ang manipis na sheet mula sa tungkol sa 0.5 hanggang 3 mm ay karaniwang pinapaboran ang TIG, dahil ang mas mababang init na input ay binabawasan ang burn-through.
- Ang plato mula sa humigit-kumulang 3 mm at mas makapal ay karaniwang pinapaboran ang MIG, dahil mas mahalaga ang pagiging produktibo at ang materyal ay maaaring sumipsip ng mas mabilis na init.
- Ang aluminyo sa mas makapal na mga gauge ay kadalasang MIG na may spool gun; Ang mas manipis na mga bahagi ng aluminyo ay madalas na TIG para sa mas mahusay na kontrol ng weld pool.
- Ang hindi kinakalawang na asero na dapat magmukhang pare-pareho sa loob ng isang tubo o sisidlan ay isang TIG application.
Kagamitan at Consumable: Ang Gastos Magkatabi
Ang presyo ng pagbili ng makina ay isang bahagi lamang ng larawan. Sa produksyon, ang mga consumable, gas, at oras ng paggawa ay karaniwang nagpapasya kung aling proseso ang mas matipid para sa iyong tindahan.
| Salik ng gastos | MIG | TIG |
|---|---|---|
| Uri ng power source | Patuloy na boltahe / wire feeder | Patuloy na kasalukuyang |
| Dagdag na makina | Wire feeder at baril | Tanglaw; paglamig ng tubig para sa mga high duty cycle |
| Mga consumable | Wire spools, contact tips, liners | Tungsten electrode, filler rods, gas cups |
| Pagkonsumo ng gas | 15 hanggang 25 CFH ng argon/CO2 | 10 hanggang 20 CFH ng purong argon |
| Gastos ng operator | Mas mababa sa mga operator na hindi gaanong karanasan | Mas mataas kapag nangangailangan ng mga bihasang welder |
Kung mahal ang paggawa at kritikal ang throughput, panalo ang MIG sa karamihan ng bakal at ilang hindi kinakalawang na gawain. Kung ang rework at hitsura ang nagtutulak ng badyet, kadalasang lumalabas na mas mura ang TIG sa bawat katanggap-tanggap na weld, kahit na nagkakahalaga ito ng mas mataas kada oras.
Preheating, Gas Control, at ang Kagamitan sa Paikot ng Weld
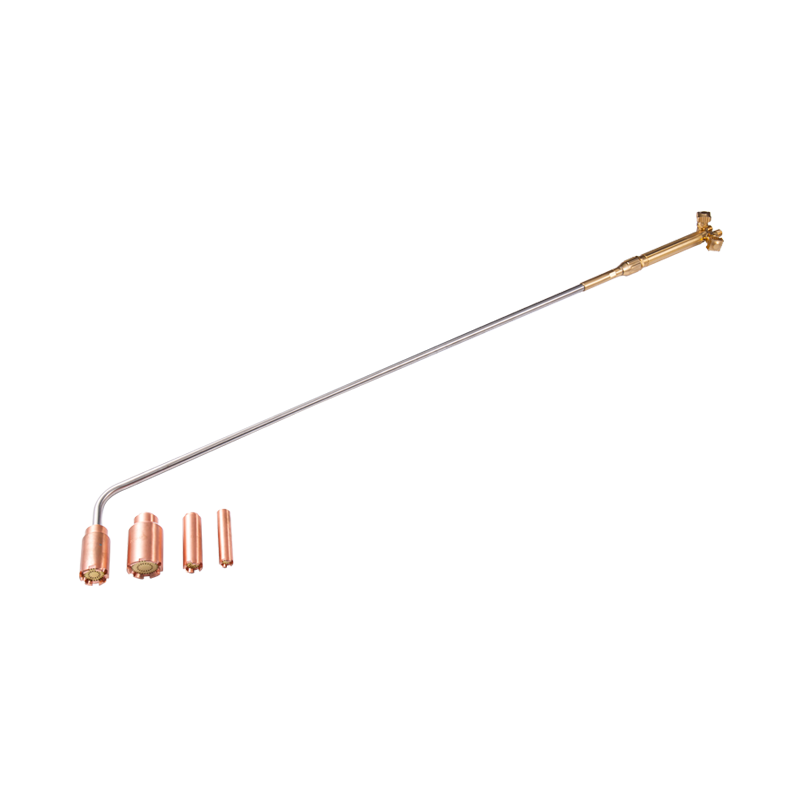
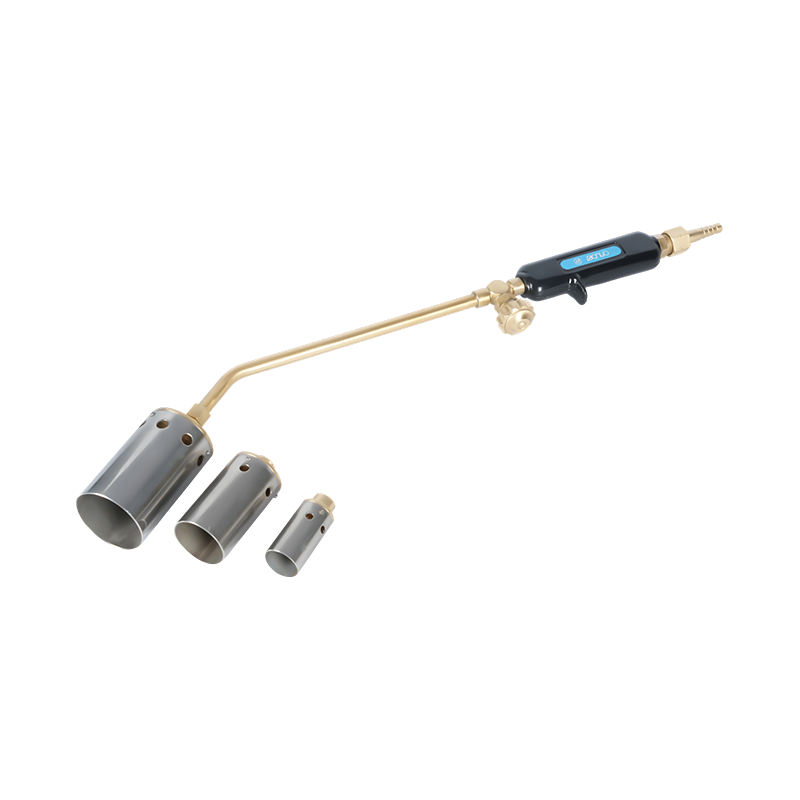
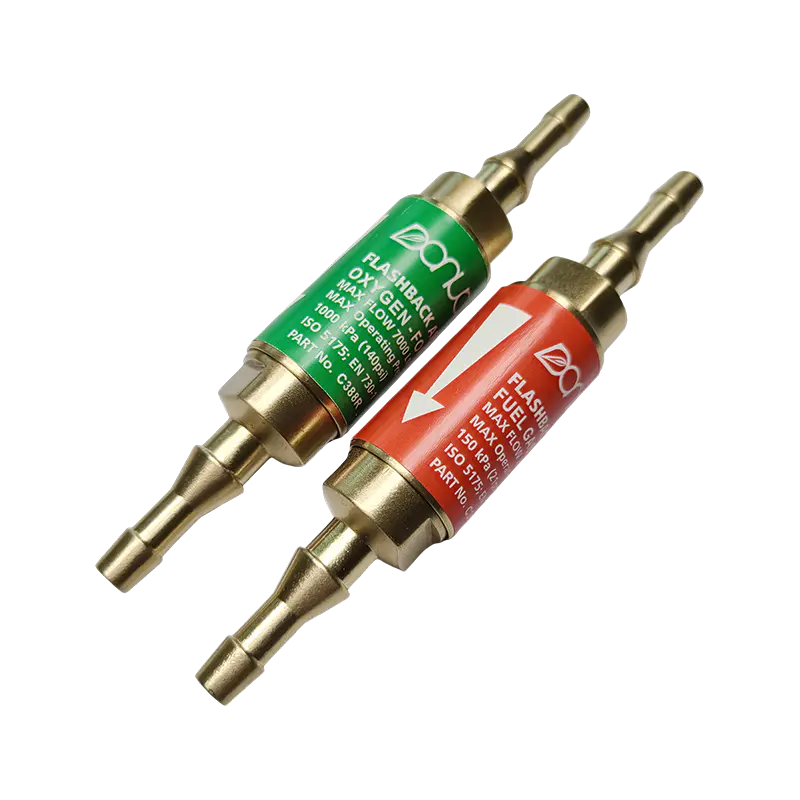
Kahit na ang aktwal na pagsasanib ay MIG o TIG, ang work cell ay hindi lamang ang welding machine. Ang isang tipikal na halimbawa ay isang mabigat na aluminyo o makapal na hindi kinakalawang na bahagi na nangangailangan ng preheat bago ang root pass, upang mabawasan ang panganib ng pag-crack ng weld at upang mapaupo nang maayos ang pool. Ang isang compact na oxy-acetylene heating torch ay isang karaniwang paraan upang dalhin ang seksyon sa temperatura sa sahig nang hindi kumplikado ang setup ng welding.
 HE-505 Heavy-Duty Oxy Acetylene Heating Torch para sa Preheating at Welding Ang compact torch na ito ay nagbibigay ng kontroladong apoy para sa pagpapainit ng mga makapal na metal bago magwelding, na binabawasan ang panganib ng crack. Pinangangasiwaan din nito ang brazing, annealing, straightening, at thawing, na ginagawa itong isang versatile na karagdagan sa iyong work cell. Tingnan ang Produkto →
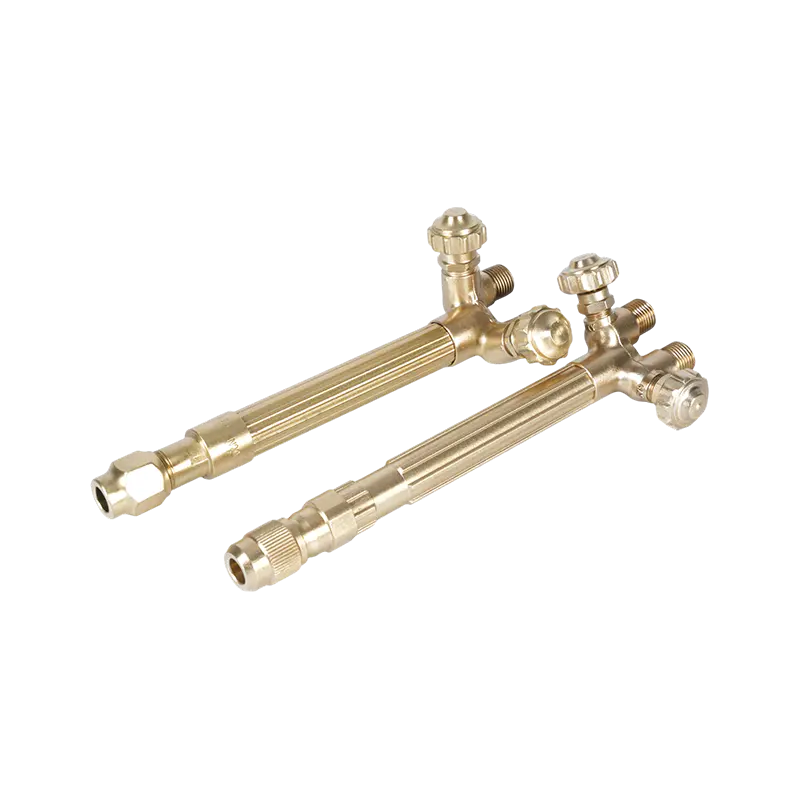
Ang mga heating torches at gas control equipment ay madalas na ibinibigay ng parehong manufacturer na gumagawa ng cutting attachment, torch handle, at pressure regulator. Ang prosesong pipiliin mo ay hindi lamang ang desisyon: ang mga pansuportang tool ay kailangang maaasahan kapag mahigpit ang iskedyul.
Paggawa ng Desisyon: Ano ang Sasabihin sa Iyong Koponan sa Pagbili
Piliin ang MIG kapag ang dami ng produksyon ay mataas, ang kapal ng materyal ay higit sa humigit-kumulang 3 mm, ang spatter ay katanggap-tanggap, at mayroon kang limitadong grupo ng mga mahusay na operator. Piliin ang TIG kapag kinakailangan ang hitsura ng weld, mababa ang kapal ng pader, sensitibo sa init ang materyal, o dapat gumanap ang natapos na joint sa isang kinakaing unti-unti o mekanikal na demanding na serbisyo.
Sa isang halo-halong tindahan, maraming mga koponan ang nagpapanatili ng parehong mga proseso na magagamit. Kakayanin ng TIG ang root pass sa pipe at ang hindi kinakalawang na trabaho na kailangang magmukhang makinis, habang dinadala ng MIG ang mabibigat na fillet welds. Ang trade-off ay hindi tungkol sa paghahanap ng isang perpektong proseso; ito ay tungkol sa pagtutugma ng proseso sa bahagi, dami, at magagamit na operator.
Kapag sinusuri mo ang isang supplier ng welding o cutting equipment para sa isang linya ng produksyon ng OEM, ang halaga ay nasa paghahanap ng tagagawa na kumokontrol sa buong proseso ng machining at forging. Ang kakayahang bumuo ng mga custom na torch handle, heating torches, at gas cutting parts in-house ang dahilan kung bakit mas predictable ang pagkuha. Kung tinatalakay mo ang isang custom na pag-aayos ng supply, makipag-usap sa aming engineering team tungkol sa iyong mga drawing at mga kinakailangan sa produksyon.