Ang iyong workstation ay nangangailangan ng gas cutting torch, ngunit sa sandaling simulan mo ang paghahambing ng mga modelo, ang mga specs ay hindi na magkakaroon ng kahulugan. Tinatawag ng bawat supplier ang produkto nito na mabigat na tungkulin, ngunit iba ang bigat ng mga handle, magkasya ang mga tip sa iba't ibang mga gas, at ang mga feature sa kaligtasan ay mula sa simpleng check valve hanggang sa buong flashback na proteksyon. Pagkatapos ng dalawang dekada ng paggawa ng oxy-fuel cutting equipment, masasabi namin sa iyo na ang proseso ng pagpili ay bumaba sa apat na tanong: aling fuel gas, anong duty cycle, aling serye ng tip, at anong mga safety device ang nasa pagitan ng cylinder at ng apoy. Sagutin ang apat, at ang natitira ay halos compatibility.
Ang Fuel Gas ay ang Unang Desisyon: Acetylene o Propane
Ang isang gas cutting torch ay ginawa sa paligid ng kanyang fuel gas. Ang Acetylene ay nasusunog sa humigit-kumulang 3160°C at nananatiling karaniwang pagpipilian para sa pangkalahatang katha, pagkukumpuni, at anumang trabaho na nangangailangan ng puro, mataas na temperatura ng apoy. Nasusunog ang propane sa humigit-kumulang 2800°C, mas mura ang halaga sa bawat hiwa, at malawak na pinipili sa mga tindahan ng produksyon na patuloy na nagpuputol ng bakal. Ang pagkakaiba ay hindi lamang temperatura ng apoy. Gumagamit ang mga tip ng acetylene ng maliit na bilang ng mga makitid na preheat orifices; Ang mga tip ng propane ay gumagamit ng mas maraming at mas malalaking orifice dahil ang propane ay dapat dumaloy sa mas mataas na volume upang makapaghatid ng parehong init. Ang katawan ng tanglaw, ang panghalo, ang dulo, at ang regulator ay bawat isa ay minarkahan para sa isang tiyak na gasolina ng gasolina.
| Ari-arian | Acetylene | Propane |
|---|---|---|
| Tinatayang temperatura ng apoy | 3160°C | 2800°C |
| Mga karaniwang application | Pangkalahatang katha, pag-aayos, hinang | Pagputol ng produksyon, pagpainit, makapal na plato |
| Painitin muna ang disenyo ng orifice | Mas kaunti, mas maliit | Higit pa, mas malaki |
| Presyon ng silindro | Mababa, humigit-kumulang 15 psi | Naka-imbak bilang likido, mas mataas na presyon |
| Operating cost per cut | Mas mataas | Ibaba |
Piliin muna ang fuel gas, pagkatapos ay bumili ng torch body at tip set na na-rate para sa gas na iyon. Kung ang tindahan ay mayroon nang mga regulator at hose, suriin din ang kanilang gas marking. Ang isang torch handle na ginawa para sa acetylene ay hindi dapat gamitin kasama ng propane maliban kung ang tagagawa ay tahasang nagsasaad na ang modelo ay na-rate para sa parehong mga gas. Sa aming linya ng produkto, ang heavy duty na oxygen-acetylene torches at propane torches ay magkahiwalay na modelo kahit na pareho ang hitsura ng handle, dahil magkaiba ang internal mixer at valve seat.
Itugma ang Duty Class sa Iyong Cutting Schedule
Sinasabi sa iyo ng klase ng tungkulin kung gaano karaming init ang maaaring masipsip at mabuhos ng katawan ng tanglaw sa patuloy na trabaho. Ang mga light duty torches ay may sukat para sa sheet metal, paminsan-minsang pag-trim, at light maintenance. Ang mga modelo ng katamtamang tungkulin ay humahawak sa pangkalahatang katha at pasulput-sulpot na pagputol ng bakal hanggang sa humigit-kumulang 30 mm. Ang mga heavy duty torches ay itinayo para sa mga production shift, makapal na plato, at ang uri ng paghawak na ang mas magaan na mga tool ay hindi mabubuhay. Tandaan na ang klase ng tungkulin ng katawan ay nagtatakda ng thermal capacity, habang ang laki ng tip ay nagtatakda ng maximum na kapal ng plato. Ang isang mabigat na tungkulin na hawakan ay hindi awtomatikong pumutol ng mas makapal na bakal; hinahayaan ka nitong mag-cut nang mas matagal nang hindi umiinit ang tanglaw.
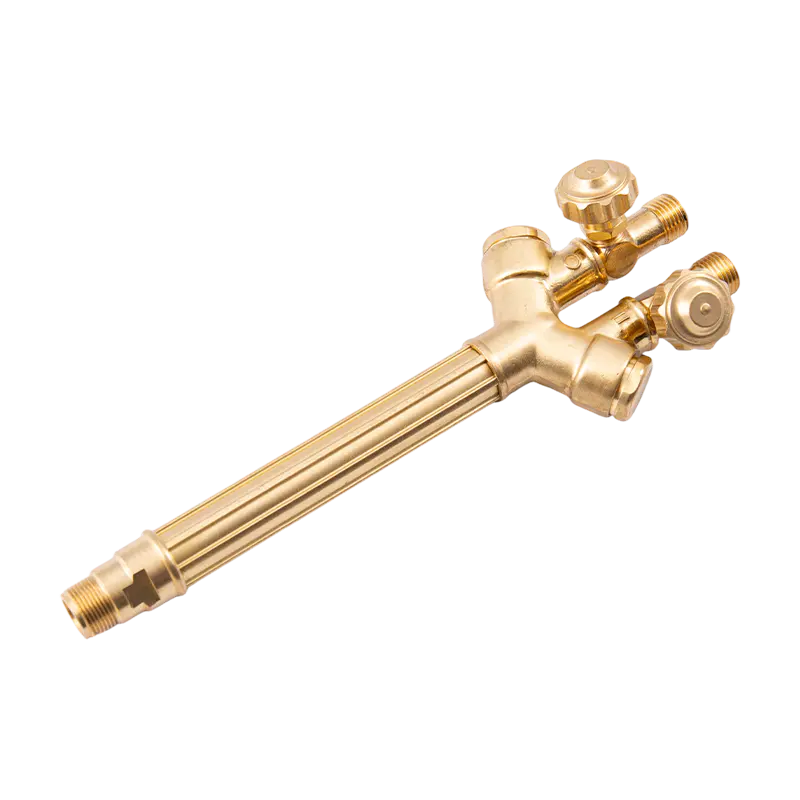
Ang pagtatayo ng hawakan ay ang pisikal na pagkakaiba na mararamdaman mo sa sahig ng tindahan. Ang tanso ay ang klasikong materyal dahil mahusay itong nagsasagawa ng init, lumalaban sa epekto, at nagbibigay sa tanglaw ng isang matatag na balanse. Ito ay pamantayan sa aming heavy duty at medium duty handle. Ang aluminyo ay mas magaan at lumilitaw sa ilang partikular na modelo para sa mga operator na mas gusto ang pinababang timbang ng tool sa panahon ng mahabang welding o brazing session, ngunit mas madaling mabulok. Ang trade-off sa pagitan ng tibay at timbang ay isang tunay na desisyon sa pagbili, hindi isang detalye sa marketing.
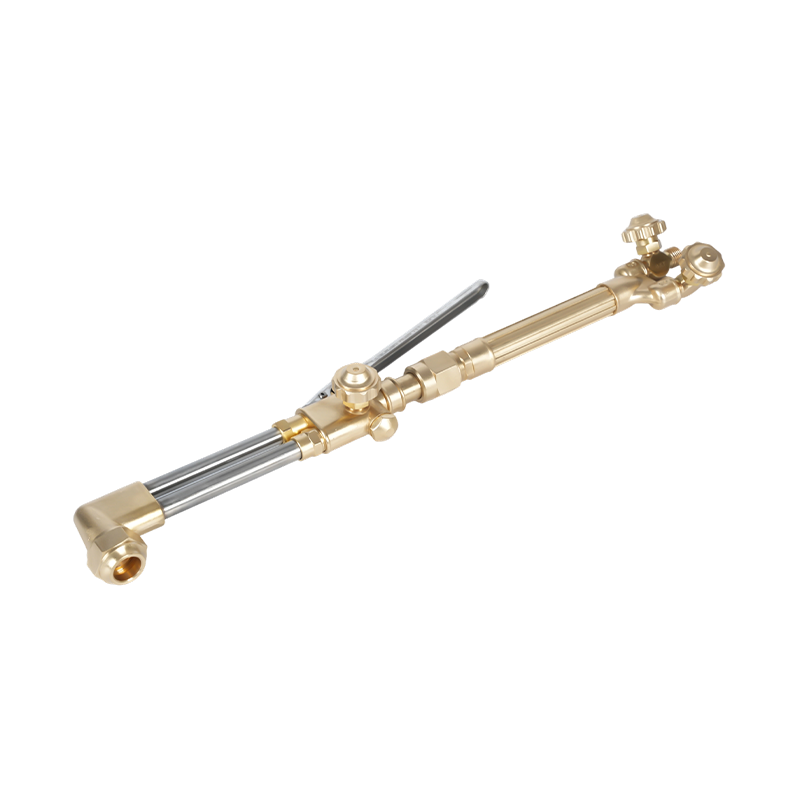
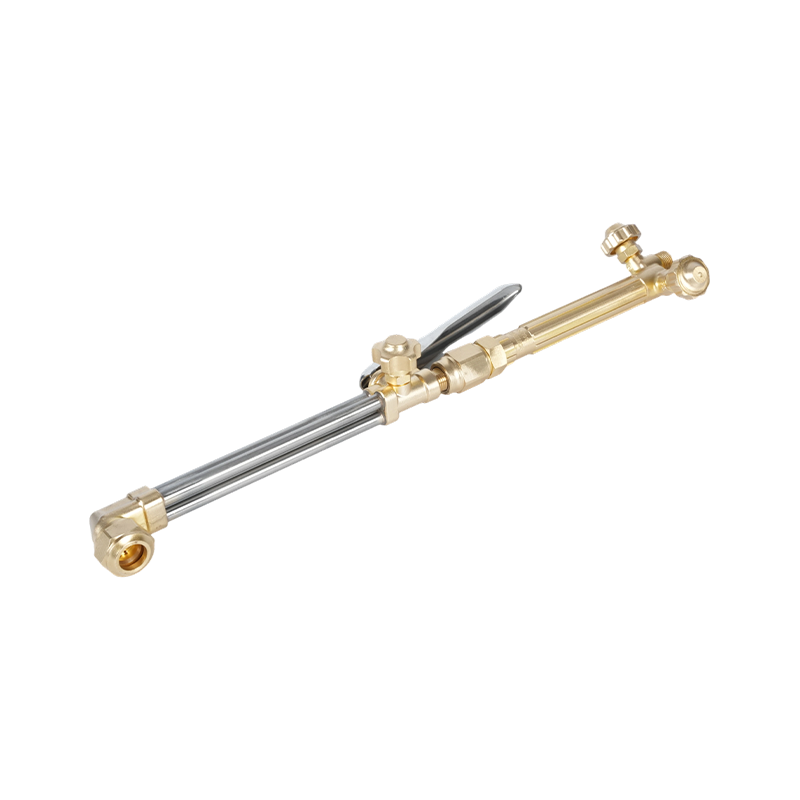
 B400 Heavy-Duty Handheld Oxy-Acetylene Cutting Torch na may Forged Brass Head Pinagsasama ng torch na ito ang isang matibay na forged brass head na may dual-tube na disenyo para sa stable na daloy ng gas, na nag-aalok ng hanggang 300mm cutting depth. Sinusuportahan nito ang parehong acetylene at propane nozzle, na ginagawa itong isang maraming nalalaman na pagpipiliang mabigat na tungkulin. Tingnan ang Produkto →
Ang B400 heavy duty handheld oxygen-acetylene cutting torch ay isang magandang halimbawa ng kung ano ang ibig sabihin ng isang heavy class rating sa pagsasanay: isang brass body, metal gas valve, at isang tip seat na tumatanggap ng mga karaniwang tip sa acetylene. Pinagsasama-sama ng mga handheld torch model ang handle, cutting attachment, at kadalasang tip sa isang assembly, na maginhawa para sa mga maintenance crew na gusto ng maaasahang tool nang hindi namamahala ng magkakahiwalay na bahagi. Nag-aalok ang magkahiwalay na mga handle at cutting attachment ng higit na kakayahang umangkop, ngunit nagdaragdag din ang mga ito ng mas maraming pagkakataong hindi magkatugma ang fuel gas o ang geometry ng upuan.
Mga Tip sa Paggupit Kung Saan Talagang Nangyayari ang Pagputol
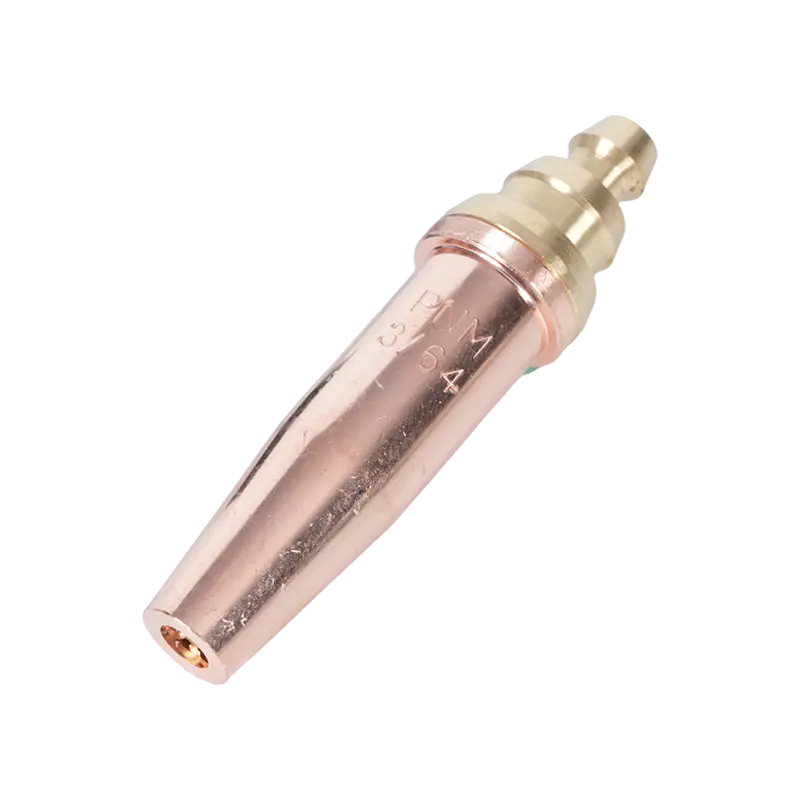
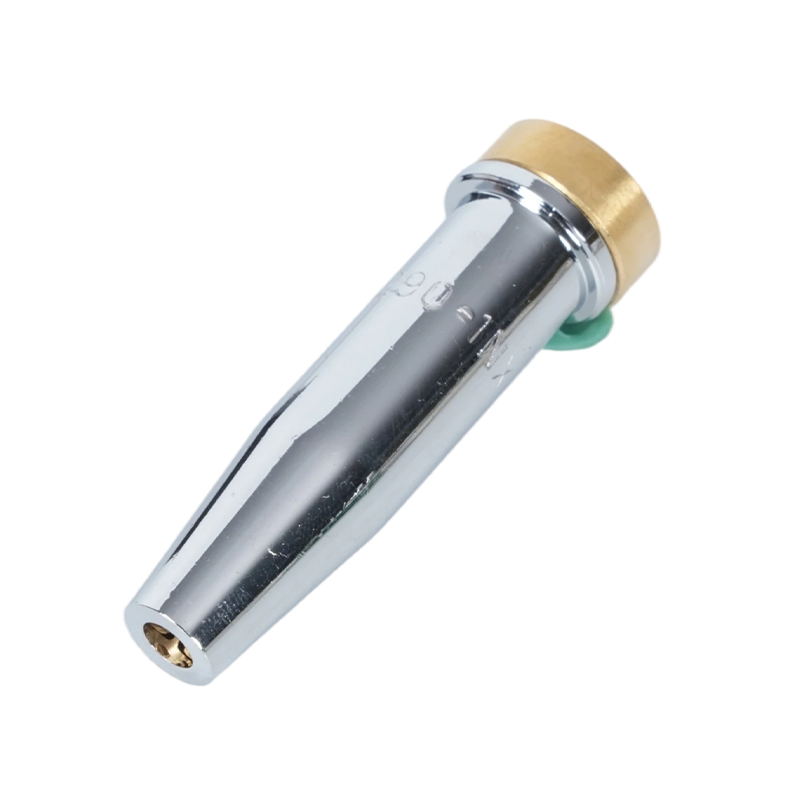
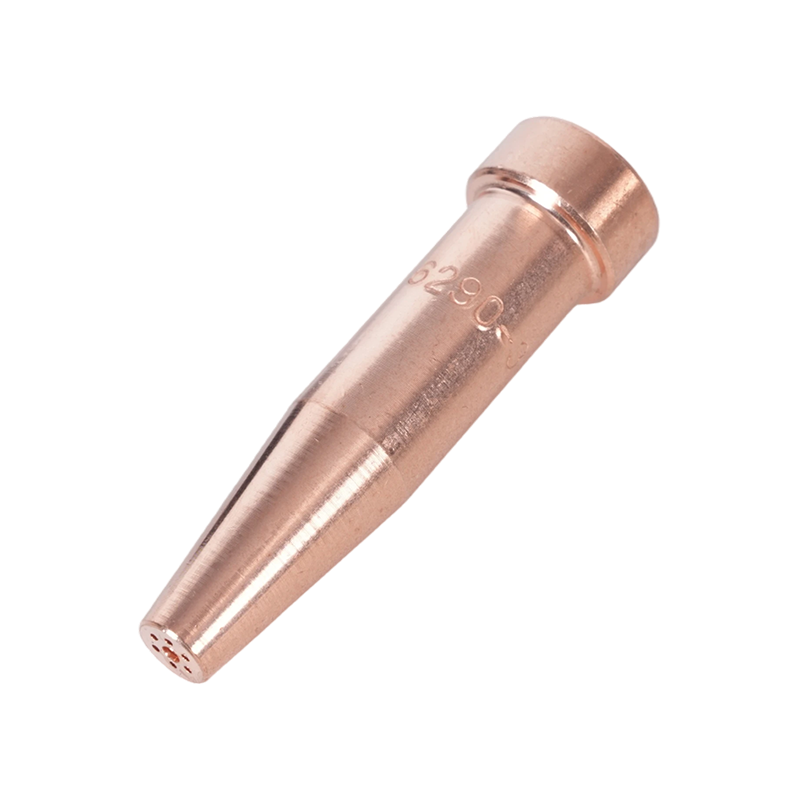
Ang lahat ng gas na inihatid ng katawan ng tanglaw ay hinuhubog sa isang magagamit na hiwa sa dulo. Ang cutting tip ay may gitnang bore para sa cutting oxygen jet, na napapalibutan ng isang ring ng preheat orifice. Ang kaugnayan sa pagitan ng preheat flame at cutting jet, ang distansya mula sa dulong mukha hanggang sa workpiece, at ang kalinisan ng mga orifice na iyon ay tumutukoy sa kalidad ng hiwa nang higit sa anumang iba pang variable. Ang isang tip na may carbon-clogged preheat hole ay gumagawa ng hindi pantay na apoy at isang mabagal na hiwa kahit gaano kahusay ang pagkakagawa ng sulo.
Ang unang tuntunin sa compatibility ay ang fuel gas. Ang mga tip ng acetylene at propane ay hindi mapapalitan. Magkaiba ang sukat at espasyo ng butas ng preheat, at ang pagtakbo sa maling tip ay maaaring maging sanhi ng pagsunog ng apoy pabalik sa mixing chamber. Ang pangalawang panuntunan ay sukat. Ang mga numero ng tip ay halos tumutugma sa kapal ng bakal: isang numero 0 o 1 tip ay nababagay sa sheet metal hanggang sa humigit-kumulang 6 mm, isang numero 2 o 3 tip ay nababagay sa 10-25 mm na plato, at isang numero 4 o 5 na tip ay kailangan para sa 25-50 mm na mga seksyon. Gamitin ang oxygen pressure chart ng manufacturer para sa eksaktong setting. Masyadong maliit na presyon ng oxygen ay gumagawa ng isang magaspang na gilid at rewelded dross; ang sobrang presyon ay nagpapalamig sa hiwa at nag-aaksaya ng gas.
Ang ikatlong tuntunin ay ang panrehiyong pamantayan. Ang mga tip sa American, European, Japanese M-type, at Australian ay naiiba sa anyo ng thread, anggulo ng upuan, at kabuuang haba. Ang isang hawakan na ginawa para sa isang pamantayan ay hindi maglalagay ng tip mula sa isa pang pamantayan nang tama, kahit na ang thread ay mukhang pamilyar. Kapag nag-order ka ng sulo, kumpirmahin kung aling pamantayan ng tip ang ginagamit nito at tiyaking available ang mga pamalit na tip mula sa isang lokal na pinagmulan. Ang pagpapanatili ng isang serye ng tip sa bawat istasyon, tulad ng mga 1502 series na acetylene tip para sa aming medium at heavy duty handle, ay ang pinakamadaling paraan upang maiwasan ang mga pagkakamali kapag naabot ng operator ang drawer ng mga ekstrang bahagi.
 1502 Series Acetylene Cutting Tip para sa Heavy at Medium Duty Torches Dinisenyo upang tumugma sa karaniwang mga hawakan ng acetylene, ang copper tip na ito ay nagbibigay ng matatag na kontrol sa apoy at malinis na mga hiwa sa mahirap na trabaho. Ang pagiging tugma nito sa 1502 series na mga nozzle ay nagpapasimple sa pagpapalit at nagpapanatili ng pare-parehong pagganap ng pagputol. Tingnan ang Produkto →
Ang Flashback Arrestors ay Kasama sa Bawat Gas Train
Ang oxygen at fuel gas ay umaabot sa sulo sa pamamagitan ng magkahiwalay na mga hose, at ang parehong linya ay nangangailangan ng proteksyon. Mahalaga ang dalawang failure mode. Nangyayari ang backflow kapag ang high-pressure na oxygen ay tumutulak sa linya ng gasolina o tumagas ang gasolina sa linya ng oxygen, na lumilikha ng nasusunog na timpla sa loob ng hose o regulator. Ang flashback ay nangyayari kapag ang apoy mismo ay naglalakbay pabalik sa dulo, lampas sa mixing chamber, at papunta sa mga hose. Ang isang flashback ay maaaring sumabog ng isang hose o makapinsala sa regulator sa loob ng ilang segundo, kaya naman ang kagamitan sa pagitan ng silindro at ng sulo ay hindi ang lugar upang makatipid ng pera.
Ang mga check valve ay ang pinakamababang proteksyon: hinahayaan nilang dumaloy ang gas sa isang direksyon lamang. Ang mga flashback arrestor ay nagpapatuloy sa pamamagitan ng pag-aalis sa harap ng apoy at awtomatikong tinatakan ang linya kapag may nangyaring flashback. Pagkasyahin ang isa sa linya ng oxygen at ang isa sa linya ng gasolina, alinman sa inlet ng torch o sa outlet ng regulator, upang ang buong hose run ay protektado. Kasama sa ilang mga hawakan ng tanglaw ang mga panloob na check valve bilang pangunahing tampok, ngunit hindi nito pinapalitan ang isang wastong arrestor. Ang B288 series na oxy-acetylene flashback arrestor ay isang compact na unit na akma sa alinmang posisyon at ang panloob na elemento nito ay maaaring serbisiyo kapag ito ay nagsuot.
 B288 Series Oxy-Acetylene Flashback Arrestor na may Serbisyong Panloob na Elemento Pinoprotektahan ng compact arrestor na ito ang mga torch hose sa pamamagitan ng pagpapahinto sa paglalakbay sa harap ng apoy at awtomatikong pag-sealing ng linya. Ginagawa nitong praktikal na pag-upgrade sa kaligtasan para sa mga setup ng oxy-acetylene ang serviced internal na elemento nito at pagiging tugma sa maraming fitting. Tingnan ang Produkto →
Higit pa sa hardware, ang pamamaraan ng operator ay mahalaga rin. Ang mga hose ay kailangang linisin bago ang pag-iilaw, ang sulo ay dapat na naiilawan nang may tamang pagkakasunod-sunod, at ang lugar ng trabaho ay dapat na walang mga sunugin. Sinasaklaw namin ang kumpletong hanay ng mga pag-iingat sa aming artikulo sa pag-iingat sa kaligtasan ng gas cutting torch .
Ano ang Dapat I-verify Bago Ka Mag-order
Kapag naayos mo na ang gas, klase ng tungkulin, pamantayan ng tip, at mga kagamitang pangkaligtasan, tumakbo sa apat na huling pagsusuri bago mag-order.
- Gas marking sa katawan ng sulo. Ang hawakan o cutting attachment ay dapat na permanenteng markahan ng gasolina kung saan ito sertipikado, at ang pagmamarka ay dapat tumugma sa iyong supply.
- Pagkatugma ng thread at upuan. Kumpirmahin na ang mga torch inlet thread ay tumutugma sa iyong mga regulator outlet at hose fitting, lalo na kapag naghahalo ng mga imported na kagamitan. Ang BSP at CGA ay karaniwang mga pamantayan, ngunit hindi sila mapapalitan.
- Ang pagkakaroon ng mga ekstrang bahagi. Ang sulo ay kapaki-pakinabang lamang gaya ng nagagamit nitong suplay. Hilingin ang kumpletong hanay ng tip, mga seal kit, at karaniwang oras ng paghahatid bago gumawa.
- Kakayahan sa paggawa. Para sa mga mamimili ng B2B, ang mas malalim na tanong ay kung ang pabrika ay makakapaghatid ng pare-parehong kalidad sa dami. Maghanap ng in-house forging, CNC machining, at kakayahan sa pagsukat, dahil tinutukoy ng mga iyon kung gaano kahusay na kinokontrol ng supplier ang katumpakan ng thread, orifice concentricity, at surface finish.
Ang mga tseke na iyon ay mahalaga kung bibili ka ng limang sulo para sa isang pagawaan o limang daan para sa pamamahagi. Ang isang supplier na gumagawa ng torch body, handle, tip, regulators, at flashback arrestors sa ilalim ng isang bubong ay maaaring kumpirmahin ang gas compatibility sa buong hanay at suportahan ang mga custom na kinakailangan gaya ng pribadong pag-label o machining sa iyong mga drawing. Makipag-ugnayan sa aming engineering team upang suriin ang iyong setup ng gas cutting torch, at kukumpirmahin namin ang tamang handle, tip, at configuration ng kaligtasan para sa iyong aplikasyon.
Ang Gas Cutting Torch ay isang System, Hindi Isang Component
Ang gas cutting torch ay simple sa prinsipyo at hinihingi sa pagsasanay. Piliin muna ang fuel gas, piliin ang klase ng tungkulin na tumutugma sa pattern ng iyong shift, panatilihing pare-pareho ang serye ng tip sa gas at kapal ng materyal, at mag-install ng mga flashback arrestor sa bawat linya. Kung aayusin mo ang apat na puntos na iyon bago ka mag-order, ang sulo na darating ang siyang maaasahan ng iyong mga operator sa loob ng maraming taon.