Ang isang welder ay kumukuha ng isang sulo na may sukat na 2 tip, sinindihan ito, itinatakda ang tila isang neutral na apoy, at tinatapos pa rin ang shift na may isang hiwa na gilid na nangangailangan ng paggiling at isang butil na bitak sa daliri ng paa. Ang mga pressure ay nasa tabi ng libro, malinis ang plato, at walang mukhang mali sa gauge. Ang naanod ay ang oxy acetylene flame mismo, medyo malayo sa oxygen o medyo malayo sa acetylene.
Ang maikling bersyon: ang apoy ay tinutukoy ng oxygen-to-acetylene ratio sa dulo, hindi sa pamamagitan ng mga numero ng regulator lamang. Tatlong apoy ang lumalabas sa ratio na iyon, neutral, carburizing at oxidizing, at ang bawat isa ay nagdadala ng iba't ibang temperatura, ibang kimika sa tinunaw na metal at ibang hanay ng mga trabaho na mahusay na ginagawa nito. Alamin na basahin ang mga cone at karamihan sa mga cutting at welding fault ay masuri bago ang unang pass.
Bakit mas mahalaga ang ratio kaysa sa pagbabasa ng gauge
Ang acetylene na sinunog sa purong oxygen ay umabot sa humigit-kumulang 3,200 hanggang 3,500 °C (5,790 hanggang 6,330 °F), mas mainit kaysa propane, propylene o natural gas sa parehong tanglaw. Ang numero ng headline na iyon ay humahawak lamang sa isang halo na malapit sa 1:1. Magpakain ng mas maraming acetylene at bahagyang lumalamig ang apoy habang ang panloob na kono ay tumutubo ng balahibo ng hindi pa nasusunog na carbon. Magpakain ng mas maraming oxygen at ang kono ay umiikli, ang apoy ay lumalakas, at ang libreng oxygen ay nagsisimulang umatake sa bakal.
Ang regulator gauge ay nagpapakita kung ano ang available sa pasukan, hindi kung ano ang dumarating sa orifice. Haba ng hose, laki ng tip at bahagyang naka-block na tip lahat ng pagbabago sa paghahatid. Iyon ang dahilan kung bakit ang bawat sound procedure ay nagtatapos sa parehong pagtuturo: ayusin ang biswal, sa tanglaw, na may apoy na naiilawan at naglalaro sa trabaho.
Ang tatlong oxy acetylene ay nagniningas na magkatabi
| apoy | Oxygen sa acetylene | Ang nakikita mo | Karaniwang gawain | Panganib kapag maling nailapat |
|---|---|---|---|---|
| Neutral | Mga 1:1 | Dalawang malinaw na tinukoy na cone, maliwanag na puti-asul na panloob na kono, walang balahibo | Banayad na pagputol ng bakal at hinang, pagpapatigas na may pagkilos ng bagay, pangkalahatang pag-init | Mababang panganib; bahagyang oksihenasyon sa aluminyo |
| Carburizing | Mayaman sa acetylene, humigit-kumulang 0.8 hanggang 0.9:1 | Tatlong zone: panloob na kono, mapuputing balahibo, panlabas na sobre; maaaring uling | Aluminum, nickel alloys, cast iron repair, hardfacing, high-carbon steel | Carbon pick-up, soot sa kerf, hard crack-sensitive welds |
| Nag-oxidizing | Mayaman sa oxygen, mga 1.2:1 o higit pa | Maikli, matalim, maputlang panloob na kono, mas malakas na sitsit, mas maliit na sobre | Brass at bronze, gouging, scarfing, ilang mabilis na pagputol | Decarburization, sinunog na mga elemento ng alloying, porous welds, malawak na rough kerf |
Tratuhin ang gitnang hanay bilang panimulang punto. Ang dalawang operator ay maaaring magtakda ng parehong nominal na ratio at makakakita pa rin ng magkaibang haba ng cone, dahil ang tip wear at gas purity ay nagbabago sa nakikitang hangganan. Ang mga cone, hindi ang mga numero, ang tunay na instrumento.
Neutral na apoy: ang baseline upang makabisado muna
Buksan ang acetylene, sindihan ito, pagkatapos ay magdagdag ng oxygen hanggang sa mawala na lang ang balahibo at dalawang malinis na kono ang mananatili: isang maliwanag na panloob na kono at isang mas maputlang panlabas na sobre. Walang sitsit, walang soot, walang ningning sa dulo. Iyon ay neutral.
Ito ang apoy na nahuhulog sa iyo dahil hindi ito nagdaragdag ng carbon o nagtatanggal nito. Ang banayad na pagputol ng bakal, karamihan sa fusion welding, fluxed brazing at pangkalahatang pagpainit ay lahat ay komportableng nakaupo dito. Para sa pagputol, neutral ang ligtas na default. Ang isang bahagyang oxidizing na apoy ay mas mabilis na pumutol, ngunit ang mga pader ng kerf ay lumalabas nang mas magaspang at ang gilid ay tumigas, na nagkakahalaga ng oras sa yugto ng machining.
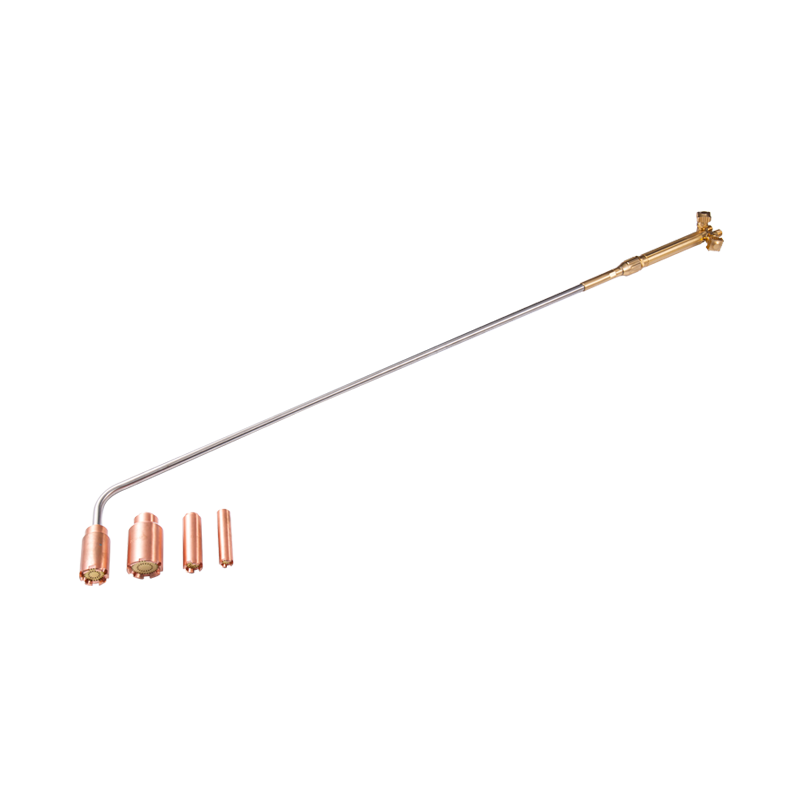
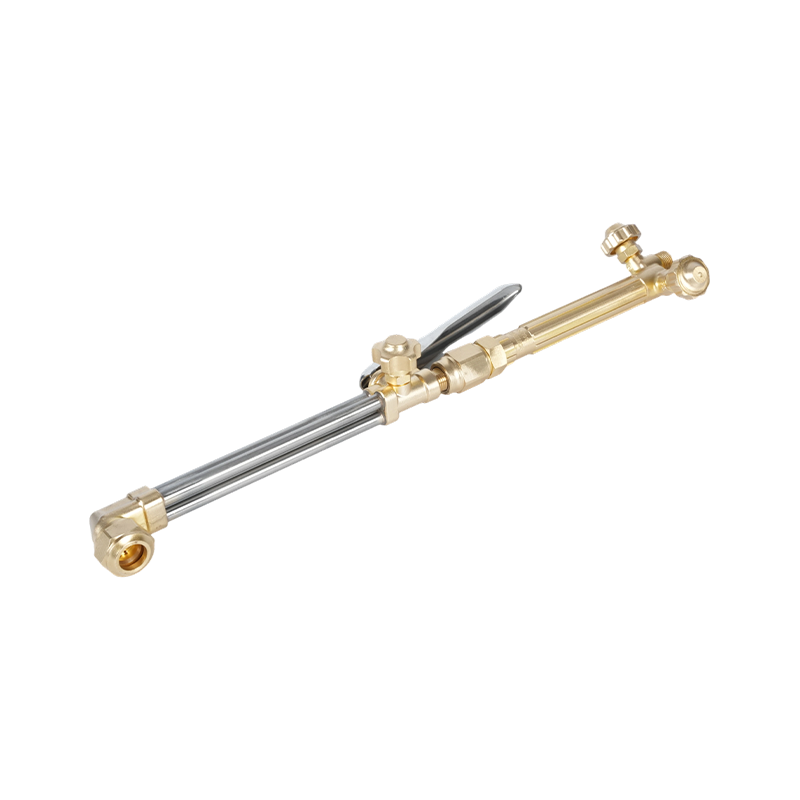
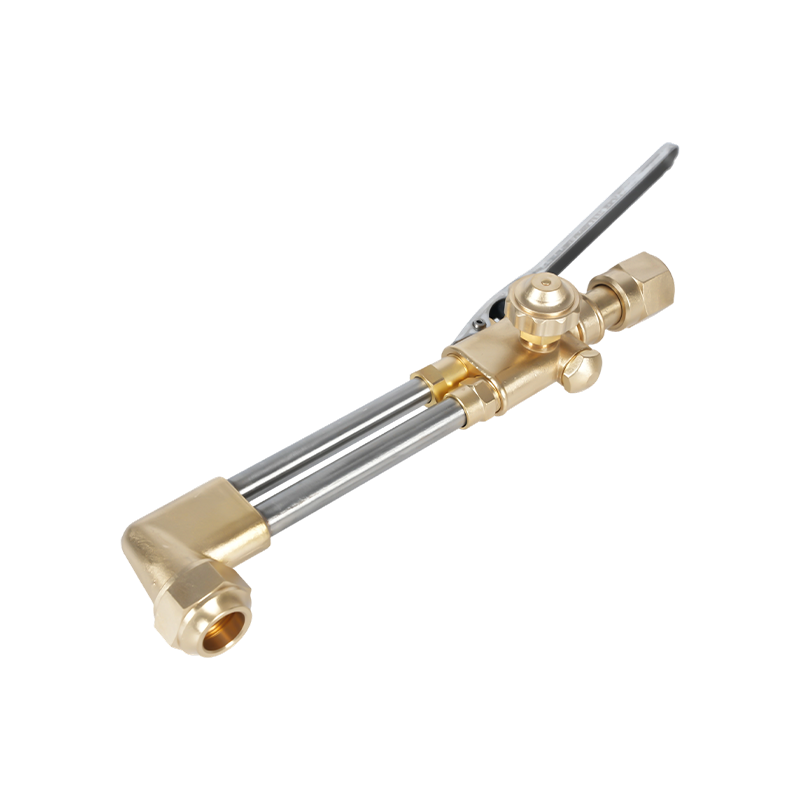
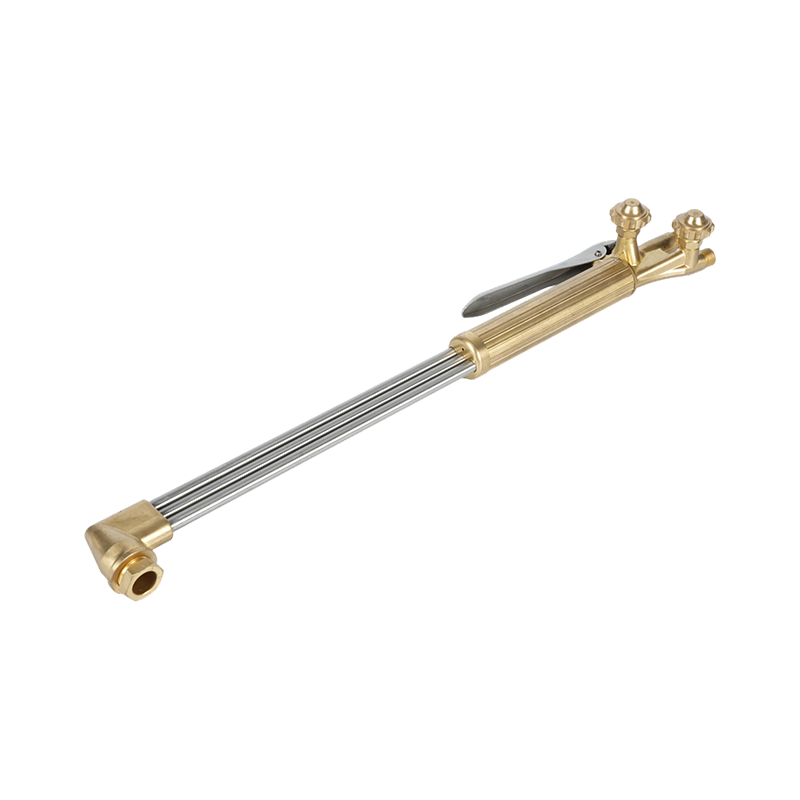
Ang attachment ay mahalaga gaya ng setting. Ang dalawang pirasong cutting attachment gaya ng A212 ay humahawak ng plato mula sa ilang milimetro hanggang sa mabigat na seksyon sa isang hawakan, na nagpapanatili sa ratio na pare-pareho sa pagitan ng mga operator at shift.
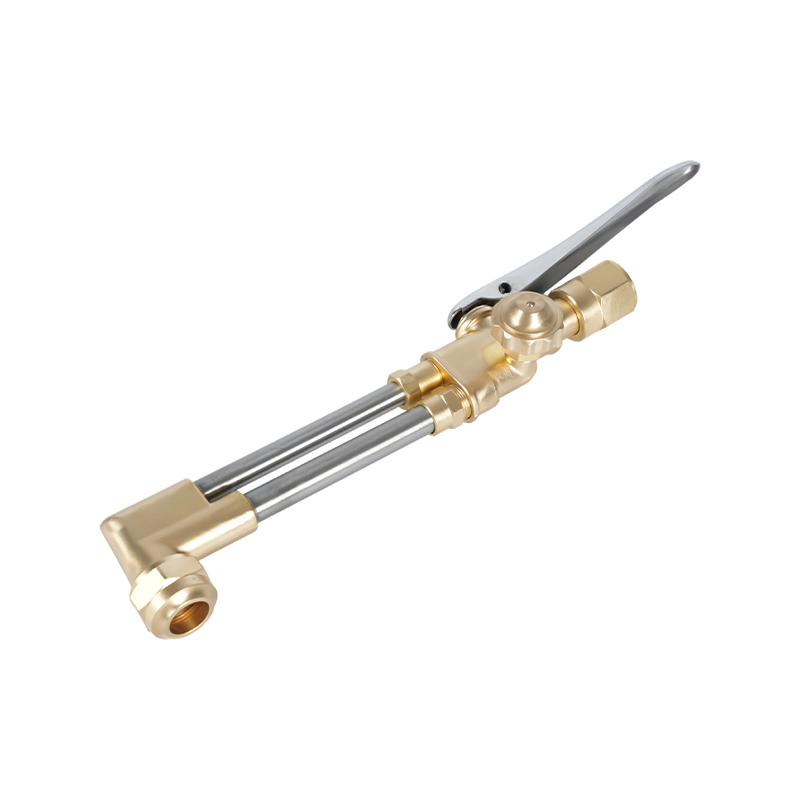 A212 Heavy Duty Cutting Attachment para sa Oxy Acetylene at Propane Ang forged brass body at stainless steel valves ay nagbibigay ng tibay para sa heavy plate cutting hanggang 200 mm, na may pare-parehong performance sa mga operator at shift. Tingnan ang Produkto →
Kung ang naputol na mukha ay nagpapakita ng isang makitid, malinis na drag line at isang matalim na tuktok na gilid, ang apoy ay malapit sa neutral. Ang mga gulanit na gilid at mabigat na dumi ay karaniwang nangangahulugan na ang apoy ay mali bago ang bilis ng paglalakbay.
Carburizing flame: dagdag na acetylene, dagdag na pangangalaga
Buksan ang acetylene ng isang fraction na lampas sa oxygen at lilitaw ang isang ikatlong zone, isang mapuputing balahibo na nakaupo sa pagitan ng panloob na kono at ng panlabas na sobre. Ang balahibong iyon ay hindi nasusunog na carbon, at ito ay gumagawa ng dalawang bagay nang sabay-sabay: pinababa nito ang potensyal ng oxygen sa pool at nagdedeposito ito ng carbon sa metal.
Sadyang ginamit, ito ang tamang pagpipilian para sa aluminum, nickel at high-nickel alloys, cast iron repair at hardfacing, kung saan pinoprotektahan ng bahagyang nakakabawas na kapaligiran ang molten pool. Sa mga high-carbon at tool na bakal, ang isang maikling balahibo ay na-offset ang carbon burn-off sa panahon ng hinang.
Ang bitag ay inilalapat ito sa mababang-carbon na bakal dahil mukhang mas malumanay ito. Pinapatigas ng carbon pick-up ang weld at ginagawa itong mas sensitibo sa crack, at ang soot na naiwan sa isang kerf ay nagdudulot ng hindi kumpletong pagsasanib sa susunod na pass. Panatilihing maikli ang balahibo, hindi hihigit sa isa at kalahating beses sa panloob na kono, at punasan ang workpiece kung lilitaw ang soot.
Oxidizing apoy: maikli, matalim at madaling lumampas
Magdagdag ng masyadong maraming oxygen at ang inner cone ay umiikli at humahasa, ang note ay tumataas, at ang panlabas na sobre ay humila papasok. Maraming mga operator ang gumagawa ng apoy na ito nang hindi sinasadya kapag binuksan nila ang oxygen nang masyadong maaga o nagtakda ng mga pressure sa itaas ng tip chart.
Sa layunin, ito ay nabibilang sa tanso at tanso, kung saan pinipigilan ng isang oxidizing na kapaligiran ang zinc fuming, at sa gouging at scarfing kung saan gusto ang agresibong init. Sa bakal ito ay kinakaing unti-unti. Ang carbon ay nasusunog sa ibabaw na layer, ang mga elemento ng alloying ay nag-oxidize, at ang resulta ay isang buhaghag na hinang na may slag na nakulong sa ilalim ng mga gilid. Ang isang butil-butil na kulay-abo na balat sa hiwa na mukha at isang kerf na mas malawak kaysa sa hinulaan ng tsart ay parehong mga senyales na ang timpla ay umindayog nang napakalayo.
Pag-set, pagbabasa at pagsara ng apoy
- Suriin ang tip: bilog na orifice, malinis ang upuan, buo ang mga O-ring. Linisin gamit ang tamang tip cleaner, hindi kahit isang drill bit.
- Itakda ang mga presyon ng regulator mula sa tip chart ng tagagawa ng sulo, na pinapanatili ang acetylene sa o mas mababa sa 1 bar (mga 15 psi).
- I-purge ang magkabilang linya sa loob ng isa o dalawa para maalis ang hangin at lipas na gas.
- Buksan ang acetylene torch valve nang humigit-kumulang isang quarter turn at sindihan gamit ang striker, hindi lighter.
- Magdagdag ng oxygen hanggang sa mawala ang balahibo, pagkatapos ay i-fine-tune sa isang piraso ng scrap ng parehong bakal.
- Ayusin para sa trabaho: isang maikling balahibo para sa carburizing work, isang mas maikling kono para sa oxidizing work.
- I-shut down muna ang acetylene, pagkatapos ay oxygen, pagkatapos ay dumugo ang mga linya at isara ang mga cylinder valve.
Pinipigilan ng dalawang gawi ang karamihan sa mga sorpresa. Una, suriin muli ang apoy pagkatapos ng bawat pagbabago ng tip o muling pagkonekta ng hose, dahil nagbabago ang paghahatid. Pangalawa, panatilihin ang isang test coupon ng aktwal na materyal sa malapit; ang isang apoy na mukhang perpekto sa open air ay maaaring magbasa ng ibang-iba laban sa isang heat-sinking plate.
Hardware na nagpapanatili sa apoy na paulit-ulit
Ang apoy ay kasing tatag lamang ng mga bahaging nagpapakain dito. Ang pagod na upuan sa dulo ay nakakakuha ng hangin lampas sa thread, pinapalitan ng namamagang O-ring ang timpla sa pagitan ng mga pass, at ang hindi tugmang tip at attachment ay nagpapalit ng ratio para sa lahat ng kukuha ng sulo. Sa isang production bench, lumalabas ang pagkakaiba-iba na iyon bilang hindi pantay-pantay na lapad ng kerf bago pa man maghinala ang sinuman sa gas.
Ang mga tip ng acetylene ay sinusukat ayon sa orifice at ayon sa tungkulin. Ang isang pangkalahatang layunin na serye tulad ng 1101 ay sumasaklaw sa mga karaniwang kapal ng plato na makikita sa mga fabrication at repair shop, habang ang heavy-duty na serye ay nababagay sa mas makapal na seksyon at mas mahabang tuluy-tuloy na pagputol.
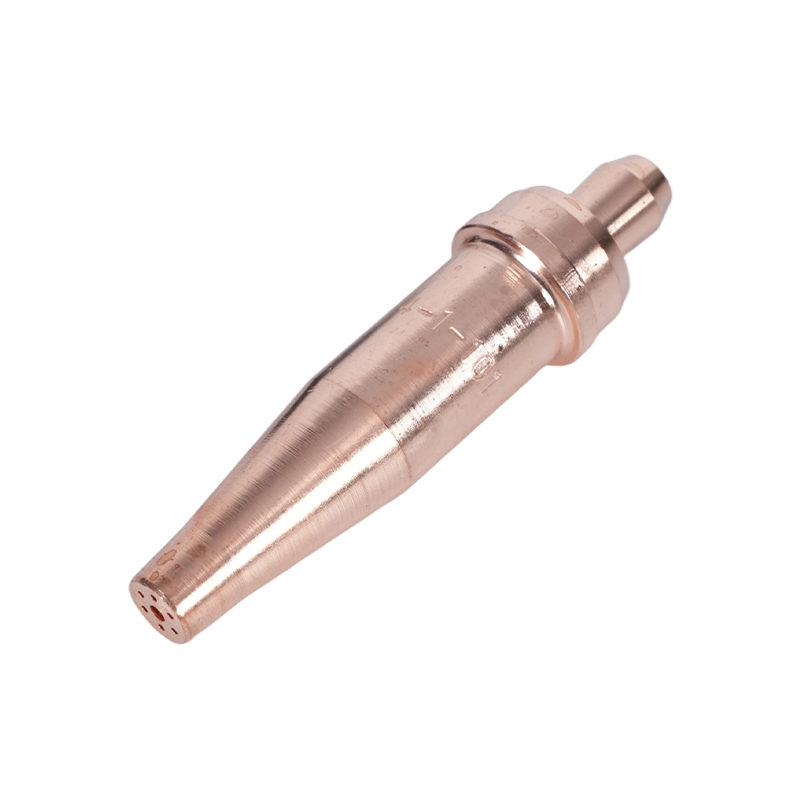 1-101 Series Acetylene Torch Tips para sa 5–200 mm Cutting Sumasaklaw sa 5–200 mm plate na may 76 mm na haba at umaangkop sa A217, A218, A219, A246, A212 at A800 na mga sulo para sa paggawa at pagkukumpuni. Tingnan ang Produkto →
Ang mga consumable ay karapat-dapat sa parehong pansin tulad ng katawan ng sulo. Ang pagpili ng tamang sukat, paglalagay dito ng parisukat at pagpapalit nito sa unang tanda ng spalling ay sakop ng mas malalim sa gabay na ito sa pagpili at pagpapanatili ng cutting torch tip , na sulit na basahin sa tabi ng tip chart.
Para sa mga mamimili na tumutukoy sa mga kit sa isang workshop, ang praktikal na pagsusuri ay pagkakapareho: parehong handle interface, parehong serye ng attachment, parehong tip numbering, kaya ang setting ng apoy na naitala sa isang bangko ay maaaring kopyahin sa isa pa.
Mga punto ng kaligtasan na nagbabago sa gawi ng apoy
Ang flashback ay ang failure mode na pinakamahalaga, at ito ay isang problema sa apoy sa halip na isang problema sa gas. Ang isang flame front na naglalakbay pabalik sa hose ay nagiging isang cylinder event ang maliit na pagkakamali. Ang mga non-return valve ay nagpapabagal sa pagbabalik ng gas ngunit hindi humihinto sa harap ng apoy; tamang arrestor lang ang nakakagawa. Pagkasyahin ang mga ito sa outlet ng regulator at, kung saan kailangan ito ng pagtatasa ng panganib, sa pasukan din ng torch.
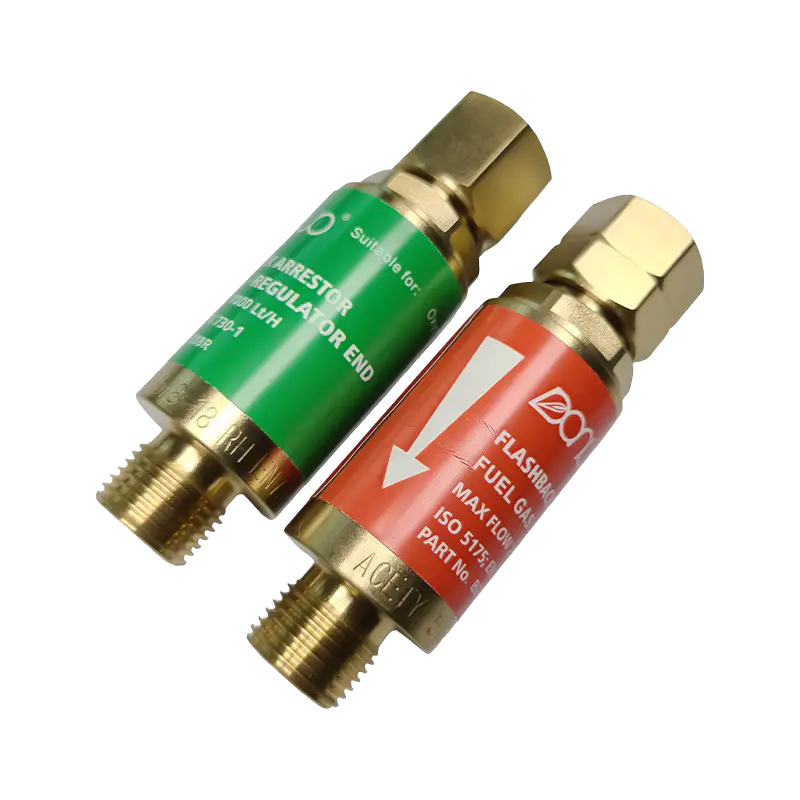 B288 Series Oxy Acetylene Flashback Arrestor Pinipigilan ang flashback at reverse na daloy ng gas gamit ang mga modelo para sa oxygen (7000 L/h) at fuel gas (2600 L/h) sa maraming laki ng thread, na nagpoprotekta sa mga operator at kagamitan. Tingnan ang Produkto →
Huwag magpatakbo ng acetylene sa itaas ng humigit-kumulang 1.5 bar (mga 15 psi) sa hose, dahil ang libreng acetylene ay nagiging hindi matatag sa mas mataas na presyon. Panatilihing patayo at secure ang mga cylinder, ilayo ang grasa at langis mula sa mga oxygen fitting, at isuot ang tamang shade ng filter lens para sa trabahong nasa kamay. Ang apoy na sumisipol, sumipol o nag-iiba ng kulay nang mag-isa ay isang senyales ng pagtigil sa trabaho, hindi isang bagay na dapat ayusin.
Ang setting ng apoy ay isang kasanayang sinusukat sa loob ng ilang segundo, ngunit ito ang nagpapasya sa kalidad ng pagputol, kagalingan ng pagwelding at natupok na buhay sa buong workshop. Kung ikaw ay nag-standardize ng mga sulo, mga tip at mga arrestor para sa isang linya ng produksyon, o kailangan ng mga bahagi na ginawa ayon sa iyong sariling mga guhit at mga detalye ng gas, ang koponan ay maaaring maabot sa pamamagitan ng pahina ng contact kasama ang iyong mga detalye.