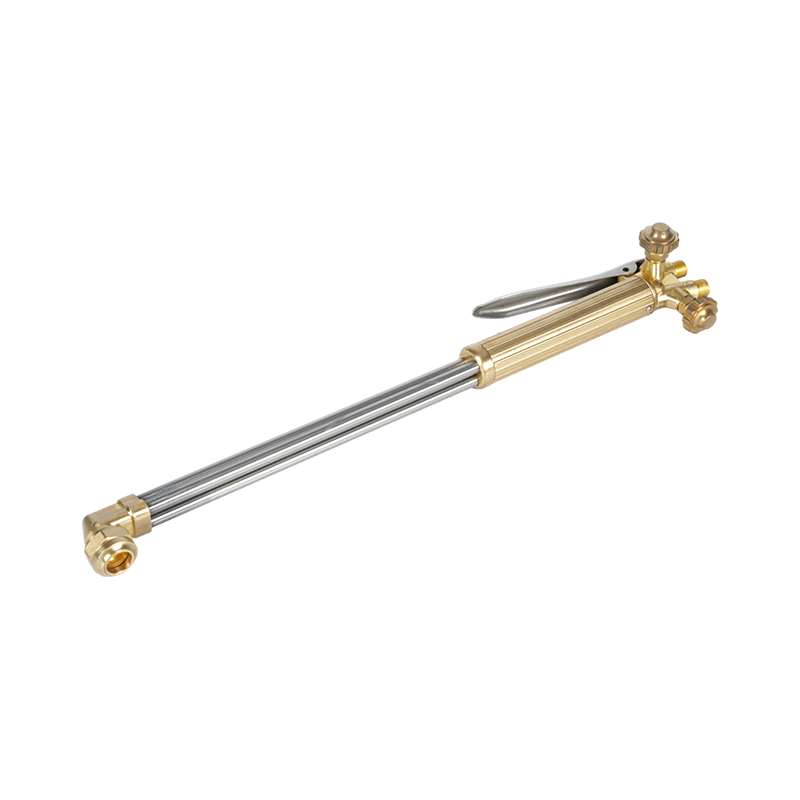
Ano ang Mga Tip sa Oxy Cutting at Bakit Mahalaga ang mga Ito
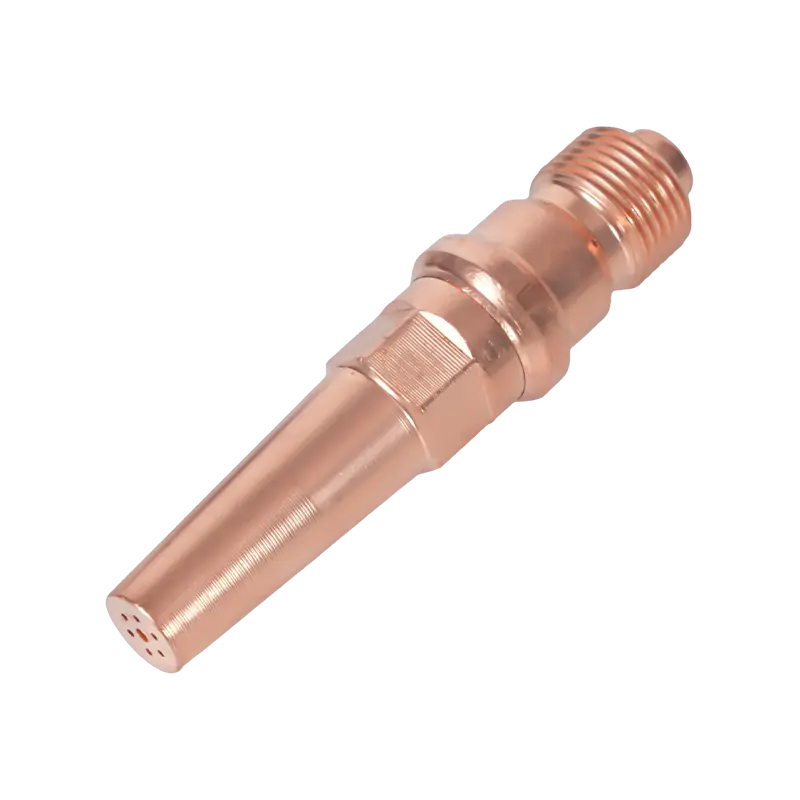
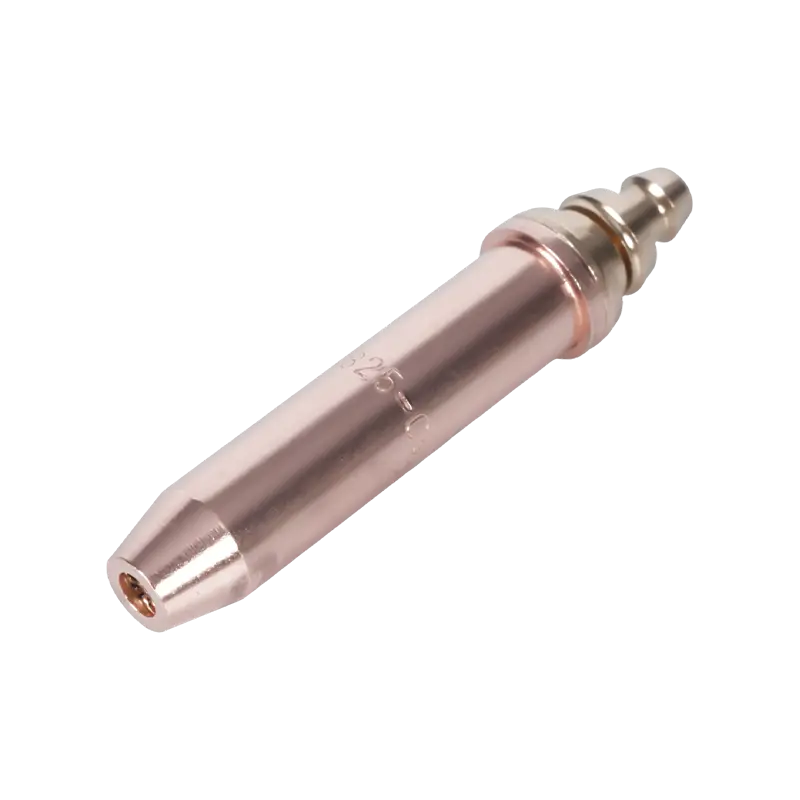
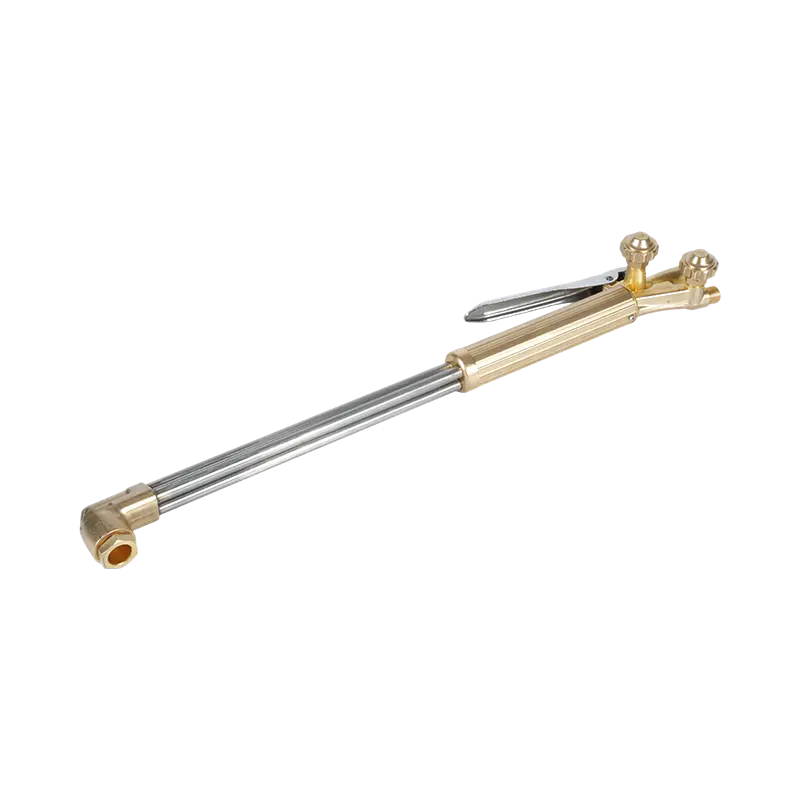
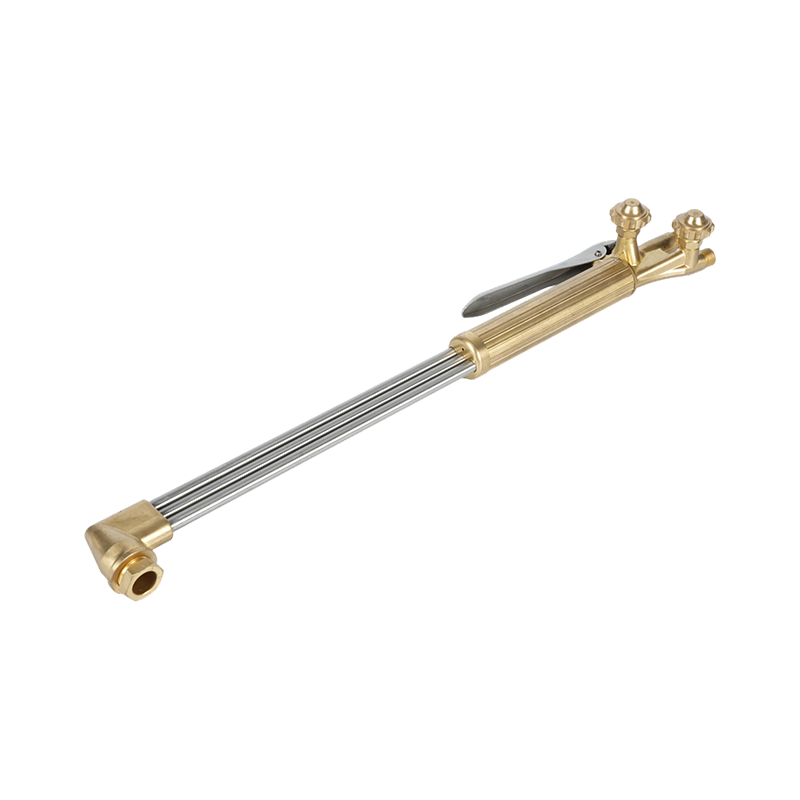
Pagputol ng oxy mga tip — tinutukoy din bilang oxy-fuel torch tip o nozzles — ay ang mga bahagi ng katumpakan sa dulo ng negosyo ng isang oxygen-fuel cutting torch. Kinokontrol nila ang paghahatid ng parehong preheat flame at ang high-pressure cutting na daloy ng oxygen, at direktang tinutukoy ng kanilang pagpili ang kalidad ng cut, bilis ng pagputol, pagkonsumo ng gas, at kaligtasan ng operator. Ang pagpili ng maling tip para sa isang partikular na aplikasyon ay isa sa mga pinakakaraniwang sanhi ng hindi magandang kalidad ng hiwa, labis na slag, bingkong metal, at napaaga na pagkasuot ng kagamitan.
Ang pagputol ng oxy-fuel ay nananatiling pinakamalawak na ginagamit na paraan ng thermal cutting sa buong mundo, sa kabila ng lumalagong paggamit ng mga proseso ng plasma at laser para sa ilang partikular na aplikasyon. Ang kagamitan ay portable, cost-effective, at may kakayahang magputol ng banayad na bakal mula sa humigit-kumulang 3 mm (1/8 pulgada) hanggang 300 mm (12 pulgada) ang kapal — isang hanay na walang plasma cutter sa isang standard na bracket ng presyo ang maaaring tumugma. Ang halaga ng pagpasok para sa kumpletong pag-setup ng oxy-fuel ay katamtaman, karaniwang nasa pagitan ng $250 at $350 para sa high-end na kagamitan sa kamay, at walang kinakailangang koneksyon sa kuryente, na nagpapahintulot sa trabaho na maisagawa sa mga lokasyon kung saan walang kuryente.
Ang mga tip ay ginawa mula sa solidong tanso (one-piece construction) o bilang isang two-piece hybrid na may brass na panloob na piraso at tanso na panlabas na manggas. Ang mga one-piece na tip ay karaniwan para sa mga pag-setup ng oxygen-acetylene, habang ang mga two-piece na tip ay karaniwang ginagamit sa mga alternatibong fuel gas tulad ng propane, natural gas, at propylene. Ang bawat fuel gas ay nasusunog sa iba't ibang temperatura at may iba't ibang katangian ng apoy, na nangangailangan ng mga tip na partikular na ginawa para sa gas na iyon upang ma-optimize ang oxygen at fuel delivery ratios.
Ang Apat na Pangunahing Salik sa Pagpili ng Tamang Tip sa Pagputol ng Oxy
Ang pagpili ng tamang oxy cutting tip ay nangangailangan ng pagsusuri sa apat na pangunahing variable. Ang pagkuha ng alinman sa mga maling kompromiso na ito ay maaaring mabawasan ang kalidad o kaligtasan:
1. Torch Compatibility at Uri ng Upuan
Bago ang anumang iba pang pagsasaalang-alang, ang tip ay dapat na tugma sa partikular na modelo ng sulo na ginagamit. Mga upuan sa tip — ang sealing surface kung saan kumokonekta ang tip sa torch body — malaki ang pagkakaiba-iba sa pagitan ng mga tagagawa at maging sa pagitan ng mga modelo mula sa parehong tagagawa. Ang paggamit ng hindi tugmang tip ay lumilikha ng isang mapanganib na kondisyon: ang nasusunog na gas ay maaaring tumagas sa magkasanib na bahagi, na lumilikha ng panganib sa sunog at pagsabog. Palaging tukuyin ang tagagawa ng sulo at numero ng modelo bago bumili ng mga tip sa pagpapalit, at i-verify ang pagiging tugma sa tip chart o manwal ng kagamitan ng tagagawa.
2. Kapal ng Metal
Ang gitnang orifice ng cutting tip — ang butas kung saan lumalabas ang high-pressure cutting na oxygen — ay partikular na sukat upang maihatid ang tamang dami ng oxygen at bilis para sa isang tinukoy na hanay ng kapal. Habang tumataas ang kapal ng plato, dapat tumaas ang diameter ng bore upang mapanatili ang sapat na pag-cut ng oxygen stream sa mas malaking distansya mula sa nozzle hanggang sa cut face. Ang paggamit ng isang maliit na tip sa makapal na materyal ay nagreresulta sa hindi kumpletong pagtagos at isang magaspang, mabagal na hiwa. Ang paggamit ng napakalaking tip sa manipis na materyal ay nag-aaksaya ng oxygen, nagpapataas ng lapad ng kerf, at nagiging sanhi ng labis na pag-init na maaaring masira ang workpiece.
Ang talahanayan sa ibaba ay nagbibigay ng pangkalahatang sanggunian para sa pagpili ng tip sa pagputol ng acetylene ayon sa kapal ng metal:
| Kapal ng Metal | Sukat ng Tip (Pangkalahatan) | Presyon ng Oxygen (psi) | Presyon ng Gas na Panggatong (psi) | Bilis ng Pagputol (ipm) |
|---|---|---|---|---|
| 1/8" – 3/16" (3–5 mm) | 00 | 20 | 10 | 26–31 |
| 1/4" – 3/8" (6–10 mm) | 0 | 30–35 | 10 | 20–22 |
| 1/2" – 5/8" (13–16 mm) | 1 | 35–40 | 10 | 17–19 |
| 3/4" – 1" (19–25 mm) | 2 | 36–41 | 10 | 14–16 |
| 1-1/2" – 2" (38–51 mm) | 3 | 42–47 | 10 | 10–12 |
| 2-1/2" – 4" (64–102 mm) | 4 | 38–75 | 10 | 6–10 |
3. Uri ng Fuel Gas
Ang iba't ibang fuel gas ay nangangailangan ng iba't ibang disenyo ng tip dahil ang kanilang mga katangian ng pagkasunog - temperatura ng apoy, rate ng paglabas ng init, at ratio ng oxygen-to-fuel - ay malaki ang pagkakaiba-iba. Ang Acetylene ay gumagawa ng pinakamainit na apoy ng anumang karaniwang gasolina, na nagniningas sa pagitan ng 5,600°F at 5,800°F, at nagbibigay ng pinakamaikling oras ng pag-preheat para sa pagputol at pag-gouging. Gayunpaman, ito ang pinakamahal na opsyon sa gasolina at hindi kailanman dapat gamitin sa mga presyon na lampas sa 15 psi, dahil ito ay nagiging hindi matatag sa itaas ng threshold na iyon. Ang propane at natural na gas ay nasusunog sa mas mababang temperatura (humigit-kumulang 4,250°F para sa propane) at nangangailangan ng mas mahabang oras ng pag-preheat, ngunit ang mga ito ay mas matipid para sa mataas na volume na pagpainit at mga pagpapatakbo ng pag-init sa malalaking lugar. Ang mga tip na idinisenyo para sa mga alternatibong gas na panggatong ay may mga karagdagang preheat orifice upang mabayaran ang mas mababang temperatura ng apoy.
4. Uri ng Bore: Cylindrical vs. Divergent
Ang geometry ng cutting oxygen bore — ang gitnang channel kung saan naglalakbay ang high-pressure na oxygen — ay may malaking epekto sa pagganap ng pagputol para sa mas makapal na materyales. Ang mga cylindrical bore tip ay ang pamantayan para sa pagputol ng kamay at pagputol ng makina ng mas manipis na materyales (1/8 hanggang 3/8 pulgada) at gumagana nang mahusay sa humigit-kumulang 40 psi sa pasukan ng sulo. Ang mga divergent bore tip, na sumisikat palabas patungo sa exit, ay nagpapanatili ng mas mataas na kalidad na supersonic oxygen stream sa mas malaking distansya mula sa nozzle — ginagawa silang mas pinili para sa plate na mas makapal kaysa sa 3/8 pulgada. Gumagana ang divergent bore tip sa mas mataas na pressure, karaniwang 75 hanggang 100 psi, ngunit naghahatid ng mas mabilis na bilis ng pagputol at mas mababang pagkonsumo ng oxygen bawat talampakan ng hiwa kumpara sa cylindrical bore tip sa katumbas na kapal.
Pagpapanatili ng Oxy Cutting Tip at Mga Karaniwang Problema
Ang cutting tip sa hindi magandang kondisyon ay isa sa mga pinakakaraniwang sanhi ng nakakadismaya na mga isyu sa kalidad ng cut, kahit na ang lahat ng iba pang mga parameter ay wastong nakatakda. Ang regular na inspeksyon at paglilinis ng mga tip ay mahalaga para sa pare-parehong pagganap.
Paglilinis ng tip dapat isagawa gamit ang naaangkop na tip cleaner — isang set ng sized wire files na tumugma sa orifice diameters. Ang mga one-piece na tip ay nangangailangan ng ibang mas malinis kaysa sa dalawang pirasong tip. Ang proseso ng paglilinis ay nagsasangkot ng malumanay na pagpapatakbo ng naaangkop na laki ng file sa bawat orifice upang alisin ang mga deposito ng carbon at spatter nang hindi pinalaki ang butas. Ang sobrang paglilinis o paggamit ng file na masyadong malaki ay nakakasira sa orifice geometry, na permanenteng nagpapababa sa performance ng tip.
Kasama sa mga karaniwang problema sa kalidad ng pagputol at ang mga posibleng sanhi nito na nauugnay sa tip ang mga sumusunod. Ang isang bilugan na gilid sa itaas sa hiwa ay sanhi ng labis na pag-init - karaniwang mula sa isang napakalaking dulo o labis na presyon ng gasolina ng gasolina. I-drag ang mga linya na anggulo paatras sa hiwa na mukha ay nagpapahiwatig ng hindi sapat na pagputol ng presyon ng oxygen o isang tip na masyadong maliit para sa kapal ng materyal. Ang isang magaspang, hindi pantay na hiwa ng mukha na may labis na pagdirikit ng slag ay tumuturo sa isang marumi o nasira na dulo ng orifice, maling bilis ng paglalakbay, o kontaminadong supply ng oxygen. Kapag lumitaw ang mga sintomas na ito, siyasatin at linisin ang dulo bago ayusin ang mga presyon ng gas, dahil ang mga pagsasaayos ng presyon ay hindi maaaring makabawi sa pinsala sa pisikal na tip.
Stick Welding vs MIG: Pag-unawa sa Pangunahing Pagkakaiba
Stick welding — pormal na kilala bilang Shielded Metal Arc Welding (SMAW) — at MIG welding (Metal Inert Gas welding, tinatawag ding Gas Metal Arc Welding o GMAW) ang dalawang pinaka-malawak na ginagamit na proseso ng arc welding sa buong mundo. Parehong gumagawa ng weld sa pamamagitan ng pagbuo ng electric arc na natutunaw ang consumable electrode at ang base metal upang bumuo ng fused joint. Ngunit ang paraan ng pagkamit nito ng bawat proseso, at ang mga kundisyon kung saan nangunguna ang bawat isa, ay malaki ang pagkakaiba.
Sa stick welding, ang isang coated electrode — ang "stick" - ay naka-clamp sa isang electrode holder at nakakonekta sa isang power source. Habang nasusunog ang arko, nasusunog ang flux coating sa electrode upang lumikha ng shielding gas na nagpoprotekta sa molten weld pool mula sa atmospheric contamination, sabay-sabay na bumubuo ng slag layer sa ibabaw ng cooling weld. Sa MIG welding, ang isang solid wire electrode ay awtomatikong at patuloy na pinapakain mula sa isang spool sa pamamagitan ng isang welding gun, habang ang isang hiwalay na tangke ng shielding gas - karaniwang argon, CO₂, o isang argon-CO₂ timpla - ay inihatid sa pamamagitan ng nozzle ng baril upang protektahan ang weld pool. Walang flux coating ang ginagamit, at walang slag na nagagawa.
Ang pangunahing praktikal na pagkakaiba ay ito: ang stick welding ay mas portable, mas mapagparaya sa mahirap na mga ibabaw at panlabas na kondisyon, at mas mababa sa paunang gastos; Ang MIG welding ay mas mabilis, mas malinis, at gumagawa ng mas mataas na kalidad na welding sa mga kontroladong kapaligiran. Wala sa alinmang proseso ang higit na mataas sa pangkalahatan — ang tamang pagpipilian ay ganap na nakasalalay sa aplikasyon.
Stick Welding vs MIG: Isang Head-to-Head Comparison
| Kategorya | Stick Welding (SMAW) | MIG Welding (GMAW) |
|---|---|---|
| Gastos sa Kagamitan | Mas mababa — simpleng setup, mas kaunting mga bahagi | Mas mataas — wire feeder, tangke ng gas, kailangan ng regulator |
| Learning Curve | Madaling simulan, mas mahirap i-master (pamamahala sa haba ng arko) | Pinakamadaling proseso ng arko upang matutunan; Ang pare-parehong wire feed ay nakakatulong sa mga nagsisimula |
| Bilis ng Weld | Mas mabagal — ang elektrod ay dapat palitan ng madalas | Mas mabilis — tuloy-tuloy na wire feed, minimal na downtime |
| Weld Cleanliness | Ang slag at spatter ay nangangailangan ng post-weld chipping at paggiling | Minimal na slag; kaunti hanggang sa walang post-weld cleanup na kailangan |
| Panlabas na Paggamit | Mahusay - proteksiyon sa sarili, hindi naaapektuhan ng hangin | Mahina sa labas — naaabala ng hangin ang pagsaklaw ng gas |
| Kinakailangan ang Surface Prep | Minimal — maaaring magwelding sa kalawang, pintura, at mill scale | Mataas — malinis, hubad na metal na kinakailangan para sa mga resulta ng kalidad |
| Kapal ng Metal Range | Pinakamahusay sa 1/8" at mas makapal; hindi angkop para sa manipis na sheet | Gumagana sa materyal na kasingnipis ng 26-gauge hanggang sa makapal na plato |
| Portability | Highly portable — compact, walang gas tank na kailangan | Hindi gaanong portable — gas cylinder at wire feeder ay nagdaragdag ng maramihan |
| Pinakamahusay na Application | Structural steel, field repair, pipeline, heavy equipment | Automotive, mga fabrication shop, production environment |
Kung saan Nanalo ang Bawat Proseso: Mga Sitwasyon ng Real-World Application
Stick Welding: Ang Pagpipilian para sa Gawaing Panlabas, Mabigat, at Pagpapanatili
Ang self-shielding electrode ng stick welding ay nangangahulugan na ang hangin at mga draft ay hindi nakompromiso ang kalidad ng weld — isang mapagpasyang kalamangan sa mga construction site, panlabas na pipeline, at pagsasaayos ng agrikultura. Ang proseso ay humahawak ng kalawangin, pininturahan, o mill-scaled na mga ibabaw na mas mahusay kaysa sa MIG, na makabuluhang binabawasan ang oras na ginugol sa paghahanda sa ibabaw bago magsimula ang welding. Para sa structural steel work, heavy equipment repair, at pipeline welding, ang stick welding ay nananatiling propesyonal na pamantayan sa maraming industriya. Ang malalim na arc penetration na matamo sa pamamagitan ng stick welding ay ginagawa itong partikular na epektibo sa mas makapal na mga seksyon ng bakal at cast iron. Ang kakayahang dalhin ng kagamitan ay isa pang pangunahing bentahe: ang isang stick welder ay maaaring dalhin sa isang malayong lokasyon ng trabaho nang hindi nangangailangan ng isang hiwalay na silindro ng gas, na ginagawa itong ang tanging praktikal na pagpipilian para sa tunay na malayong pag-aayos sa field.
MIG Welding: Ang Pagpipilian para sa Bilis, Kalinisan, at Manipis na Materyal
Sa isang kontroladong tindahan o kapaligiran ng produksyon, ang MIG welding ay halos palaging ang mas produktibong pagpipilian. Ang tuluy-tuloy na wire feed ay nag-aalis ng pangangailangan na huminto at magpalit ng mga electrodes bawat ilang pulgada, na kapansin-pansing pinapataas ang oras na ginugol sa aktwal na pagtula ng weld bead kumpara sa downtime na kinakailangan sa stick welding. Gumagawa ang MIG ng mga weld na may kaunting spatter at walang slag, ibig sabihin, ang mga natapos na bahagi ay nangangailangan ng kaunti hanggang sa walang paggiling o paglilinis bago lumipat sa susunod na yugto ng produksyon. Para sa automotive fabrication, sheet metal work, at furniture manufacturing — mga application kung saan mahalaga ang weld appearance at thin-material capability — MIG ay palaging ang gustong paraan. Ito rin ay malawak na itinuturing bilang ang pinakamadaling proseso ng arc welding para sa mga nagsisimula upang kunin, dahil ang awtomatikong wire feed ay nagpapanatili ng isang mas pare-parehong arko kaysa sa manu-manong kinokontrol na haba ng electrode na kinakailangan sa stick welding.
Kailan Gamitin ang Parehong
Ang mga propesyonal na welder at mga fabrication shop ay madalas na nagpapanatili ng parehong proseso. Ang isang karaniwang daloy ng trabaho ay kinabibilangan ng paggamit ng MIG para sa mataas na dami ng production run ng mga karaniwang bahagi sa shop, at paglipat sa stick para sa pag-aayos sa field, istrukturang trabaho sa mga kasalukuyang istruktura, o anumang trabaho kung saan hindi praktikal ang paghahatid ng gas. Ang pinakamabisang diskarte sa pagkuha at pagsasanay sa welding ay ang pagtrato sa stick at MIG bilang mga pantulong na kasangkapan sa halip na mga alternatibong nakikipagkumpitensya. — Sinasaklaw ng bawat isa ang mga limitasyon ng isa, at sama-samang tinutugunan nila ang halos buong spectrum ng mga kinakailangan sa pagsasama ng metal.
Mga Pagsasaalang-alang sa Gastos: Paunang Pamumuhunan kumpara sa Pangmatagalang Kahusayan
Palaging nananalo ang stick welding sa upfront cost. Ang isang pangunahing stick welder na angkop para sa seryosong trabaho ay magagamit para sa makabuluhang mas mababa kaysa sa isang katumbas na setup ng MIG, na nangangailangan hindi lamang ng welder mismo kundi pati na rin ng isang wire feeder mechanism, isang shielding gas cylinder, isang regulator, at isang supply ng wire spools. Para sa paminsan-minsang paggamit ng mga hobbyist, maliliit na trabaho sa pag-aayos, o mga operasyong limitado sa badyet, ang mas mababang hadlang sa pagpasok ng stick welding ay isang tunay na kalamangan.
Ang larawan ng gastos ay nagbabago para sa mataas na dami ng mga kapaligiran sa produksyon. Ang mas mabilis na bilis ng paglalakbay ng MIG welding, mas mababang oras ng paggawa sa bawat weld, at kaunting gastos sa paglilinis pagkatapos ng pag-weld ay maaaring mabawi nang medyo mabilis ang mas mataas na pamumuhunan sa paunang kagamitan. Ang tuluy-tuloy na wire feed ay nangangahulugan din na ang isang MIG operator ay gumugugol ng mas maraming oras sa pagwelding at mas kaunting oras sa repositioning, pagpapalit ng mga electrodes, at paglilinis ng slag — na direktang nagsasalin sa mas mataas na produktibidad bawat oras. Para sa mga pang-industriyang mamimili at mga welding contractor na kumukuha ng malalaking kontrata sa fabrication, ang pangmatagalang cost efficiency ng MIG welding ay kadalasang nagbibigay-katwiran sa mas mataas na upfront capital na kinakailangan.
Ang mga natupok na gastos ay sumusunod sa isang katulad na pattern. Ang mga stick electrodes ay mura nang paisa-isa ngunit natupok sa bilis na kasama ang hindi pag-weld na oras na ginugol sa pagpapalit ng mga ito. Ang MIG wire at shielding gas ay kumakatawan sa isang mas mataas na umuulit na gastos sa bawat yunit, ngunit ang per-inch-of-weld na gastos sa isang high-production na kapaligiran ay madalas na mapagkumpitensya kapag ang kahusayan sa paggawa ay isinasama. Ang desisyon sa pagitan ng stick at MIG ay dapat palaging isaalang-alang ang kabuuang halaga ng pagmamay-ari — kagamitan, mga consumable, paggawa, at oras ng paglilinis — sa halip na presyo lamang ng pagbili.