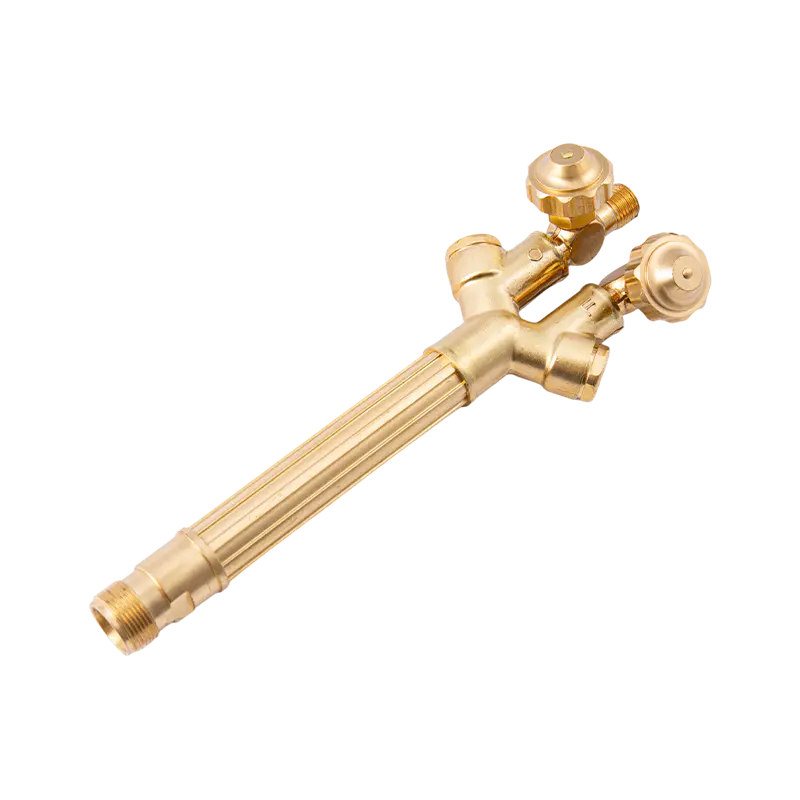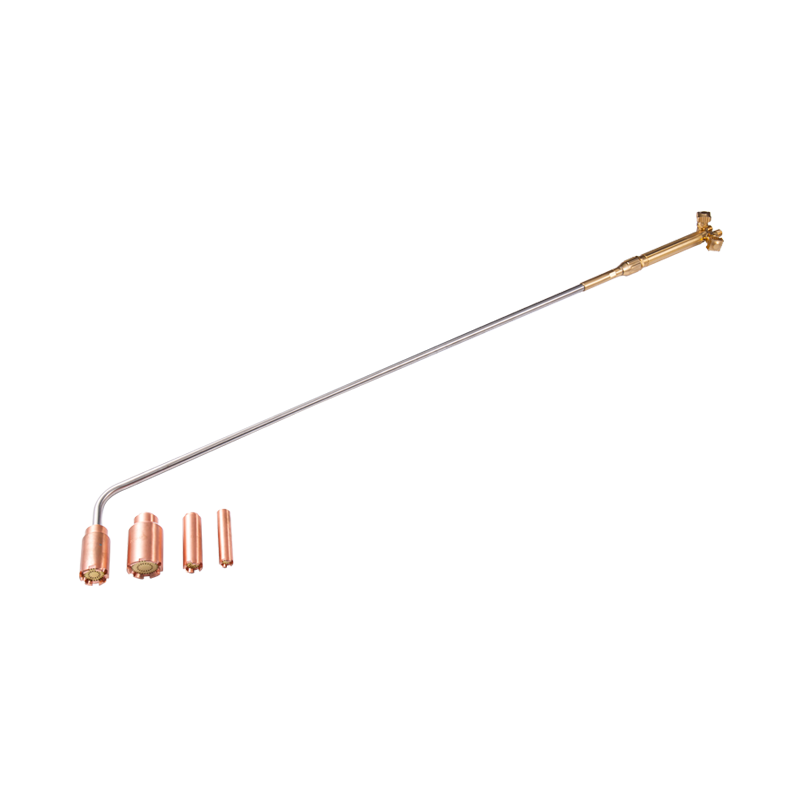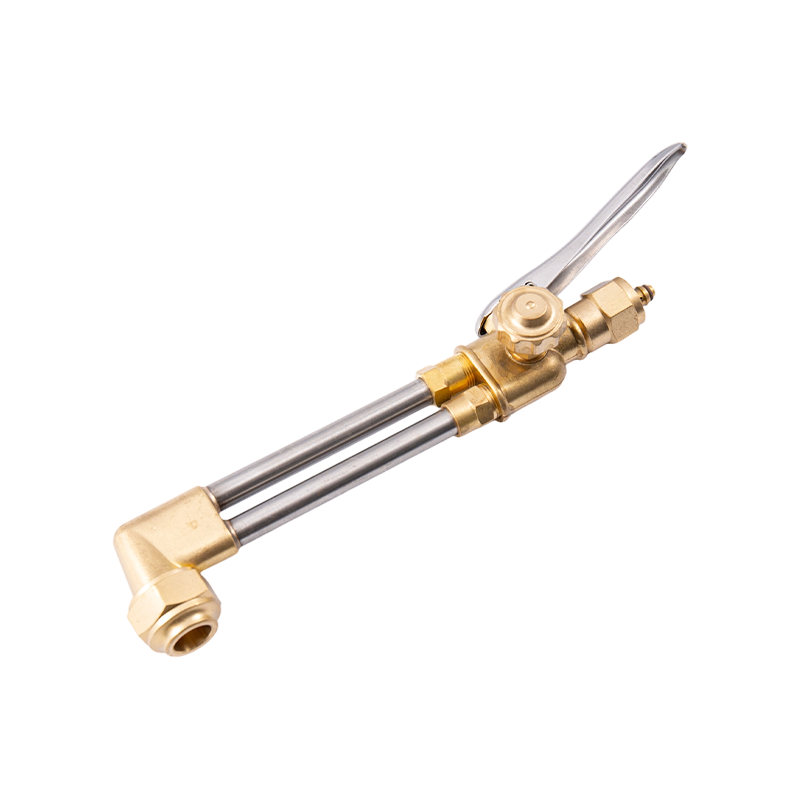
Temperatura ng Oxy-Acetylene Cutting Torch: Ang Kailangan Mong Malaman
Ang oxy-acetylene cutting torch gumagawa ng isa sa pinakamataas na temperatura ng apoy na matamo gamit ang karaniwang kagamitang pang-industriya na gas. Kapag ang oxygen at acetylene ay nasusunog nang magkasama, ang nagreresultang apoy ay umaabot sa humigit-kumulang 3,480°C hanggang 3,500°C (6,296°F hanggang 6,330°F) — mas mataas kaysa sa iba pang karaniwang ginagamit na kumbinasyon ng gasolina sa hinang at paggupit. Ang matinding init na ito ang dahilan kung bakit ang oxy-acetylene ang benchmark na fuel system kung saan ang lahat ng alternatibong cutting gas ay sinusukat.
Gayunpaman, ang pag-unawa kung paano aktwal na ginagamit ng isang cutting torch ang temperatura na iyon ay kritikal. Ang isang cutting torch ay hindi lamang natutunaw ang metal - ito ay nagpapatakbo sa pamamagitan ng isang dalawang yugto na proseso. Una, ang preheat na apoy na nakapalibot sa cutting tip ay nagpapataas ng bakal sa temperatura nitong nagniningas na humigit-kumulang 1,800°F (982°C). Kapag ang bakal ay umabot sa puntong ito, ang gitnang high-pressure na oxygen jet ay isinaaktibo. Ang stream na ito ay hindi direktang nagdaragdag ng init; sa halip, nagiging sanhi ito ng mabilis na pag-oxidize ng preheated na bakal — isang proseso na kadalasang inilalarawan bilang "controlled, rapid rusting." Ang iron oxide na ginawa ay may mas mababang punto ng pagkatunaw kaysa sa base na bakal, kaya't ito ay tinatangay ng hangin mula sa hiwa bilang molten slag.
Ang preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
Ang Three Types of Oxy-Acetylene Flames and When to Use Each
Ang ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
Neutral na apoy
Ang isang neutral na apoy ay ganap na sinusunog ang lahat ng magagamit na gasolina at oxygen, na hindi gumagawa ng labis sa alinman. Ang panloob na kono ay mahusay na tinukoy at maliwanag, at ang panlabas na sobre ay malinaw. Ito ang karaniwang apoy para sa karamihan ng mga paggupit ng bakal at pangkalahatang welding application. Hindi ito nagdadagdag ng carbon sa metal (na makakasira nito) o lumilikha ng labis na oksihenasyon (na bubuo sa sukat ng iron oxide). Para sa mga operasyon ng pagputol, ang pagtatakda ng neutral na pag-init ng apoy bago ipasok ang cutting oxygen stream ay gumagawa ng pinakamalinis na mga hiwa na may pinaka-pare-parehong kerf.
Carburizing (Pagbabawas) Apoy
Ang isang carburizing flame ay naglalaman ng labis na acetylene na higit sa kung ano ang maaaring ganap na masunog sa magagamit na oxygen. Nakikilala ito sa pamamagitan ng isang mabalahibong sekundaryong sona na lumalampas sa panloob na kono — ang haba ng balahibo na ito ay nagpapahiwatig ng antas ng labis na acetylene. Ang uri ng apoy na ito ay ginagamit para sa pagpapatigas sa ibabaw, mga operasyon ng pagsusubo, at para sa gas welding ng hindi kinakalawang na asero, kung saan binabawasan nito ang panganib ng chromium oxidation sa weld zone. Ang labis na acetylene ay lumilikha ng pagbabawas ng kapaligiran sa paligid ng tinunaw na pool. Hindi ito dapat gamitin para sa pagputol, dahil nagdeposito ito ng carbon sa bakal at gumagawa ng itim na uling.
Oxidizing Flame
Ang isang oxidizing flame ay naglalaman ng labis na oxygen. Ang panloob na kono ay nagiging mas maikli, mas matulis, at kumukuha ng bahagyang purplish tinge; kapansin-pansin ang tunog ng apoy. Bagama't ang uri ng apoy na ito ay pinakamainit sa teorya, ito ay karaniwang iniiwasan para sa hinang dahil ang labis na oxygen ay umaatake sa bakal sa bakal, na bumubuo ng mga hindi kanais-nais na iron oxide inclusions na nagpapahina sa joint. Para sa pagputol, ang pagsasaayos ng oxidizing flame sa cutting oxygen stream ay likas sa proseso — ngunit ang preheat na apoy ay dapat manatiling neutral upang maiwasan ang napaaga na oksihenasyon ng nakapalibot na materyal.
Cutting Torch Gases: Isang Kumpletong Paghahambing
Ang mga sistema ng pagputol ng oxy-fuel ay hindi limitado sa acetylene. Maaaring gamitin ang isang hanay ng mga fuel gas depende sa materyal na pinuputol, kinakailangang bilis ng pagputol, magagamit na imprastraktura, at mga pagsasaalang-alang sa gastos. Ang bawat gas ay may natatanging katangian ng temperatura ng apoy at mga profile ng pagkasunog na nakakaapekto sa pagganap nang iba.
| Gas | Max Flame Temp (na may O2) | Pinakamahusay na Paggamit | Welding Capable? |
|---|---|---|---|
| Acetylene | 3,500°C / 6,330°F | Pagputol, hinang, gawaing katumpakan | Oo |
| Propane | ~2,800°C / ~5,072°F | Pagputol, pag-init, baluktot | Hindi |
| propylene | ~2,900°C / ~5,252°F | Pagputol ng produksyon | Limitado |
| Natural Gas | ~2,770°C / ~5,020°F | Pagputol, murang mga operasyon | Hindi |
| Hydrogen | ~3,000°C / ~5,432°F | Pagputol sa ilalim ng tubig, aluminyo | Specialized lang |
Acetylene
Ang Acetylene ay ang pangunahin at pinaka maraming nalalaman na gasolina para sa mga operasyon ng oxy-fuel. Naghahatid ito ng pinakamataas na temperatura ng apoy ng lahat ng karaniwang mga gas ng gasolina at naglalabas ng humigit-kumulang 40% ng enerhiya ng init nito sa inner flame cone — ang concentrated na panloob na init na ito ang dahilan kung bakit ang acetylene ay katangi-tanging angkop sa welding. Nililinis ng reducing zone nito ang ibabaw ng bakal habang umuusad ang weld. Ang pangunahing kawalan ng acetylene ay ang gastos, at ito ay nagdadala ng isang kritikal na limitasyon sa kaligtasan: ito ay nagiging hindi matatag sa kemikal sa mga presyon na higit sa humigit-kumulang 15 psi (103 kPa), na naghihigpit sa operating pressure nito at nangangahulugan na ang mga cylinder ay dapat hawakan at iimbak nang patayo. Hindi hihigit sa isang ikapitong bahagi ng kapasidad ng silindro ang dapat bawiin kada oras upang maiwasan ang kontaminasyon ng acetone sa hose at tanglaw.
Propane
Nasusunog ang propane sa mas mababang peak temperature kaysa sa acetylene at naglalabas lamang ng maliit na bahagi ng init nito sa inner cone — karamihan sa enerhiya ng pagkasunog ay nasa panlabas na sobre ng apoy. Ang pamamahagi ng init na ito ay ginagawang hindi angkop ang propane para sa welding (wala itong reducing zone na kailangan para protektahan ang molten weld pool) ngunit lubos na epektibo para sa pagpainit, pagbaluktot, at pagputol kapag ginamit sa isang injector-style torch. Nangangailangan ang propane ng ibang disenyo ng sulo kaysa sa acetylene — ang isang equal-pressure torch na na-optimize para sa acetylene ay hindi gumaganap nang maayos sa propane. Ang propane ay makabuluhang mas mura kaysa sa acetylene, ay mas mabigat kaysa sa hangin (nangangailangan ng mababang lugar na pagsubaybay sa bentilasyon), at maaaring magputol ng steel plate sa bilis na maihahambing sa acetylene para sa mas makapal na mga seksyon.
propylene
propylene (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
Natural Gas
Ang natural na gas ay may pinakamababang temperatura ng apoy ng mga karaniwang ginagamit na cutting gas. Ang pangunahing bentahe nito ay imprastraktura: ang mga pasilidad na may piped natural gas supply ay maaaring alisin ang cylinder management at bawasan ang mga gastos sa gasolina nang malaki. Ito ay ginagamit sa malakihang pang-industriya na mga operasyon sa pagputol kung saan ang bahagyang mas mababang pagganap ng pagputol ay binabayaran ng pagtitipid sa gastos at kaginhawaan ng supply. Ang natural na gas ay hindi ginagamit para sa hinang.
Hydrogen
Ang hydrogen ay partikular na inirerekomenda para sa underwater cutting operations dahil ang acetylene ay nagiging mapanganib na hindi matatag sa ilalim ng presyon ng tubig. Nakakamit nito ang isang makatwirang mataas na temperatura ng apoy na may oxygen ngunit nasusunog sa isang mahalagang hindi nakikitang apoy, na lumilikha ng isang malaking panganib sa kaligtasan sa mga normal na kapaligiran ng tindahan. Ginagamit din ang hydrogen para sa ilang espesyal na aplikasyon ng paggupit ng aluminum at non-ferrous na metal. Ito ay hindi isang general-purpose cutting gas at nangangailangan ng espesyal na mga protocol sa paghawak.
Anong Mga Metal ang Puwede at Hindi Maaaring Putulin gamit ang Oxy-Fuel Torch
Ang pagputol ng oxy-fuel ay pangunahing isang proseso ng kemikal na oksihenasyon. Para gumana ito, ang metal na pinuputol ay dapat matugunan ang isang partikular na kondisyon: ang mga oxide nito ay dapat na may mas mababang punto ng pagkatunaw kaysa sa base metal mismo. Kapag natugunan ang kundisyong ito, ina-oxidize ng oxygen stream ang preheated na metal at tinatangay ng malinis ang nagreresultang molten slag. Kapag hindi ito natugunan, ang oksido ay bumubuo ng isang proteksiyon na crust na nagwawakas sa reaksyon ng oksihenasyon at pinipigilan ang paghiwa mula sa pag-unlad.
- Mababang hanggang katamtamang carbon steel: Malinis at mahusay ang pagputol. Ito ang pangunahing aplikasyon para sa pagputol ng oxy-fuel, na may kakayahang humawak ng materyal mula sa 0.5mm hanggang sa higit sa 250mm na kapal.
- bakal na bakal: Maaaring maputol nang epektibo gamit ang mga diskarte sa oxy-fuel.
- Mataas na carbon na bakal: Mahirap putulin dahil ang slag melting point ay lumalapit sa base metal, na pumipigil sa malinis na pagbuga ng mga oxide.
- Cast iron: Hindi mabisang maputol — ang grapayt sa pagitan ng mga butil at istraktura ng butil ay nakakasagabal sa pagkilos ng pagputol ng oksihenasyon.
- hindi kinakalawang na asero: Hindi maaaring putulin gamit ang karaniwang mga pamamaraan ng oxy-fuel. Ang layer ng chromium oxide na nabubuo sa ibabaw ay may mas mataas na punto ng pagkatunaw kaysa sa bakal sa ilalim nito, na bumubuo ng isang proteksiyon na hadlang na pumipigil sa pagputol ng oxygen mula sa pag-abot sa sariwang metal. Dapat gamitin ang plasma cutting o laser cutting para sa hindi kinakalawang na asero.
- Aluminyo at tanso: Hindi maaaring putulin ng oxy-fuel — ang mga metal na ito ay kulang sa iron content na kinakailangan para sa oxidation cutting reaction upang mapanatili ang sarili nito.
Welding Stainless Steel: Proseso ng Pagpili at Pangunahing Pagsasaalang-alang
Ang hindi kinakalawang na asero ay isa sa mga pinakamahirap na metal na hinangin nang tama. Ang mataas na chromium content nito (minimum na 10.5%) ang nagbibigay dito ng corrosion resistance — ngunit ang parehong chromium ay sobrang reaktibo sa oxygen sa mga temperatura ng welding. Kapag ang chromium ay nag-oxidize sa panahon ng hinang, ito ay naubos mula sa nakapalibot na metal, na lumilikha ng mga zone na may makabuluhang nabawasan na paglaban sa kaagnasan. Ang hindi pangkaraniwang bagay na ito, na kilala bilang sensitization, ay ang pangunahing teknikal na hamon ng hindi kinakalawang na asero hinang anuman ang proseso na ginamit.
Bukod pa rito, ang hindi kinakalawang na asero ay may mas mababang thermal conductivity kaysa sa mild steel, na nangangahulugang mas mabilis na nabubuo ang init sa weld zone at mas mabagal na kumakalat. Ginagawa nitong paulit-ulit na problema ang pagbaluktot, lalo na sa materyal na thin-gauge. Ang hindi kinakalawang na asero ay lumalawak din ng humigit-kumulang 50% higit pa kaysa sa banayad na bakal kapag pinainit, na nagpapalaki ng pagbaluktot kung ang pagpasok ng init ay hindi maingat na pinamamahalaan.
TIG Welding (GTAW) — Ang Ginustong Paraan
Ang TIG welding ay ang gold standard para sa stainless steel welding, partikular para sa thin-gauge na materyal, tube, at anumang aplikasyon kung saan kritikal ang hitsura ng weld at corrosion resistance. Ang isang non-consumable tungsten electrode ay bumubuo ng arc, habang ang purong argon shielding gas ay pinoprotektahan ang weld pool mula sa atmospheric oxygen at nitrogen. Manu-manong pinapakain ng welder ang filler rod, na nagbibigay-daan sa tumpak na kontrol sa input ng init at laki ng puddle.
Para sa 300-series na austenitic stainless steel (ang pinakakaraniwan), ang karaniwang filler rod ay 308L. Para sa mga gradong 316 at 316L (na naglalaman ng molibdenum para sa pinahusay na resistensya ng kaagnasan), gumamit ng 316L na tagapuno. Para sa uri ng 321 haluang metal, ang 347 filler wire ay angkop. Ang paggamit ng maling grado ng filler ay nakompromiso ang pagganap ng kaagnasan ng natapos na hinang kahit na ang mekanikal na joint ay maayos.
Mga pangunahing parameter ng TIG para sa stainless steel: itakda ang amperage sa humigit-kumulang 1 amp bawat 0.001 pulgada (0.025mm) ng kapal ng materyal. Gumamit ng 2% thoriated o 2% lanthanated tungsten electrode ground sa isang needlepoint. Ang argon shielding gas flow rate ay dapat itakda sa pagitan ng 15 at 20 cubic feet per hour (CFH). Panatilihing pare-pareho ang bilis ng paglalakbay — ang pagtatrabaho nang dahan-dahan gamit ang wastong pagpasok ng init ay mas mainam kaysa sa pagmamadali at sobrang pag-init ng nakapalibot na metal.
Back Purging para sa Tube at Pipe Welding
Kapag ang TIG hinang hindi kinakalawang na asero tube o pipe, ang panloob na ibabaw ng weld root ay nakalantad sa atmospheric oxygen sa panahon ng proseso ng hinang. Nagdudulot ito ng hindi pangkaraniwang bagay na tinatawag na "sugaring" — isang magaspang, butil-butil na na-oxidized na ibabaw sa weld root na makabuluhang binabawasan ang resistensya ng kaagnasan at mekanikal na lakas. Ang back purging gamit ang argon gas (dumaloy sa loob ng tube habang hinang para maalis ang oxygen) ay mahalaga para sa anumang stainless steel tube application kung saan mahalaga ang kalidad ng ugat. Isaksak nang maluwag ang magkabilang dulo at dumaloy ang argon sa mababang presyon sa isang dulo upang mapanatili ang positibong paglilinis sa buong weld.
MIG Welding (GMAW) Stainless Steel
Ang MIG welding ay isang praktikal na opsyon para sa stainless steel kung saan ang bilis ng produksyon ay mas mahalaga kaysa sa weld aesthetics, o kung saan ang TIG equipment ay hindi available. Gumagamit ang proseso ng tuluy-tuloy na pinapakain na stainless steel wire electrode na may shielding gas upang protektahan ang weld pool. Ang tamang shielding gas para sa MIG welding stainless steel ay purong argon o argon-helium blend — hindi ang argon-CO2 mixtures na ginagamit para sa mild steel MIG welding, dahil ang CO2 ay nagtataguyod ng carbon pickup at oxidation sa stainless. Itakda ang shielding gas flow rate sa pagitan ng 14 at 16 liters kada minuto (humigit-kumulang 30 CFH). Gumamit ng hindi kinakalawang na wire na tumugma sa base metal grade at isaalang-alang ang nakakagulat na pagkakasunud-sunod ng weld upang mabawasan ang pagbaluktot ng init.

Oxy-Acetylene Welding ng Stainless Steel
Ang gas welding ng hindi kinakalawang na asero na may oxy-acetylene ay teknikal na posible ngunit higit na mas mahirap kaysa sa TIG welding at sa pangkalahatan ay hindi inirerekomenda para sa produksyon o mga structural application. Ang proseso ay nangangailangan ng isang espesyal na hindi kinakalawang na asero welding flux - karaniwang isang tuyong pulbos na hinaluan sa isang paste na may isopropyl alcohol at inilapat sa parehong harap at likod ng joint, gayundin sa filler rod. Pinipigilan ng flux na ito ang chromium oxidation sa panahon ng weld.
Ang flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
Sa mga grado tulad ng 304, ang sobrang init (sa pagitan ng 500°C at 800°C) ay maaaring magdulot ng pagbuo ng chromium carbide sa mga hangganan ng butil - isang kondisyon na kilala bilang carbide precipitation na humahantong sa intergranular corrosion sa paglipas ng panahon. Ang mga mababang-carbon na grado (304L, 316L) ay mas lumalaban sa problemang ito kapag hinang na may mas mataas na paraan ng pag-input ng init.
Mga Kritikal na Hakbang sa Paghahanda para sa Welding Stainless Steel
Anuman ang napiling proseso ng welding, ang paghahanda sa ibabaw at kontrol sa kontaminasyon ay hindi mapag-usapan kapag nagtatrabaho sa hindi kinakalawang na asero.
- Tanggalin ang ferrous contamination: Anumang mga particle ng bakal o bakal sa hindi kinakalawang na ibabaw — mula sa mga wire brush na ginamit sa carbon steel, mga grinding disc, o metal na alikabok — ay maglalagay sa hindi kinakalawang at magdudulot ng mga kalawang. Gumamit ng nakalaang mga brush na hindi kinakalawang na asero, mga grinding disc, at mga gulong sa paggupit na hindi pa nakadikit sa carbon steel.
- Linisin ang lahat ng mga ibabaw nang lubusan: Alisin ang langis, grasa, at mill scale mula sa magkasanib na bahagi gamit ang acetone o isang nakatalagang stainless steel degreaser bago magwelding. Kahit na ang mga fingerprint ay maaaring magdulot ng lokal na kontaminasyon.
- Siguraduhin ang zero joint gaps: Ang hindi kinakalawang na asero ay partikular na madaling kapitan ng blow-through kapag may mga puwang sa pagitan ng magkasanib na mga mukha. Hawakan ang joint hanggang sa isang ilaw na pinagmumulan — kung dumaan ang ilaw, masyadong maluwag ang fit-up.
- I-clamp at tack weld nang ligtas: Dahil sa mataas na thermal expansion ng hindi kinakalawang na asero, ang mga hindi naka-clamp na workpiece ay maaaring mag-distort nang malaki sa panahon ng hinang. Stagger tack welds at isaalang-alang ang pagsuray-suray sa pagkakasunud-sunod ng mga pangunahing welds upang pantay-pantay na ipamahagi ang init.
- Kontrolin ang temperatura ng interpass: Hayaang lumamig ang weld zone sa pagitan ng mga pass. Ang matagal na mataas na temperatura ng interpass ay nagpapataas ng panganib ng sensitization (chromium carbide precipitation) at distortion.
Kaligtasan Kapag Gumagamit ng Mga Cutting Torch Gas at Welding Stainless Steel
Ang pagputol ng oxy-fuel at hindi kinakalawang na asero na welding ay parehong nagpapakita ng mga partikular na panganib sa kaligtasan na nangangailangan ng direktang atensyon.
Kaligtasan ng Gas Cylinder at Torch
- Ang mga silindro ng acetylene ay dapat palaging nakaimbak at ginagamit nang patayo. Kung ang isang silindro ay nakatali sa gilid nito, hayaan itong tumayo nang patayo nang hindi bababa sa isang oras bago gamitin upang payagang tumira ang acetone.
- Huwag kailanman bawiin ang acetylene sa bilis na lumampas sa ikapitong bahagi ng kapasidad ng silindro bawat oras — ang paggawa nito ay nagdadala ng acetone sa mga hose at sulo, na nagdudulot ng pinsala at potensyal na panganib.
- Huwag kailanman patakbuhin ang acetylene sa itaas ng 15 psi working pressure — sa mas mataas na pressure nagiging shock-sensitive ito at maaaring mabulok nang paputok.
- Ang propane ay mas mabigat kaysa sa hangin at maiipon sa mababang lugar (mga hukay, floor-level depression) kung ito ay tumagas. Tiyakin ang sapat na mababang antas ng bentilasyon kapag gumagamit ng propane o LPG na mga gas na panggatong.
- Palaging gumamit ng mga hose, regulator, at tip na na-rate para sa partikular na fuel gas na ginagamit. Ang propane ay kemikal na nagpapababa ng mga materyales sa hose na idinisenyo para sa acetylene sa paglipas ng panahon.
Hindi kinakalawang na Asero Welding Fume Hazards
Ang welding stainless steel ay bumubuo ng chromium (VI) fume — isang kilalang human carcinogen — kasama ng mga nickel compound at iba pang mapanganib na metal fume. Ang mga usok na ito ay mas mapanganib kaysa sa ginawa ng mahinang hinang na bakal at nangangailangan ng mga aktibong hakbang sa pagkontrol. Ang lokal na exhaust ventilation (LEV) na nakaposisyon malapit sa arko o apoy ay sapilitan sa anumang propesyonal na setting. Ang mga personal na kagamitang pang-proteksyon kabilang ang isang air-fed welding respirator o hindi bababa sa isang wastong na-rate na fume-filtering respirator ay dapat na magsuot. Huwag umasa sa pangkalahatang bentilasyon ng tindahan lamang. Ang mga limitasyon sa pagkakalantad para sa hexavalent chromium ay mahigpit na kinokontrol at nangangailangan ng pagsubaybay sa mga kapaligiran ng produksyon kung saan regular na ginagawa ang hindi kinakalawang na welding.
Pagpili ng Tamang Proseso: Pagputol ng Gas at Buod ng Paraan ng Welding
Para sa pagputol ng bakal , ang pagpili ng fuel gas ay pangunahing nakasalalay sa magagamit na badyet, kinakailangang bilis ng pagputol, at disenyo ng tanglaw. Ang Acetylene ay naghahatid ng pinakamabilis na oras ng pagbutas at ang pinakamatinding init sa loob, na ginagawa itong perpekto para sa tumpak na trabaho, manipis na materyal, at mga sitwasyon kung saan mahalaga ang oras ng pag-setup. Nag-aalok ang propane at propylene ng mas mababang gastos sa pagpapatakbo at maihahambing na bilis ng pagputol sa mas makapal na materyal na may tamang pag-setup ng injector torch. Ang natural na gas ay ang matipid na pagpipilian para sa mataas na dami ng mga pasilidad sa pagputol ng industriya na may piped na supply. Walang oxy-fuel gas ang epektibo para sa pagputol ng hindi kinakalawang na asero, aluminyo, o non-ferrous na metal — plasma o laser cutting ang dapat gamitin para sa mga materyales na ito.
Para sa welding stainless steel , ang TIG ay ang gustong proseso kung saan priyoridad ang hitsura, paglaban sa kaagnasan, at lakas ng makina. Ang MIG welding ay angkop para sa mas mabibigat na seksyon at paggawa ng produksyon kung saan mahalaga ang bilis. Ang Oxy-acetylene gas welding ng stainless ay posible ngunit hinihingi, nangangailangan ng tamang flux application, tumpak na setting ng apoy, at post-weld flux removal — mas angkop ito sa mga sitwasyon sa pag-aayos sa field kung saan hindi available ang electric welding equipment. Anuman ang prosesong ginagamit, kontrol sa kontaminasyon, tamang pagpili ng tagapuno, at pamamahala ng init ay ang tatlong salik na tumutukoy kung gumaganap ang isang hindi kinakalawang na asero na weld ayon sa nilalayon sa mahabang panahon.