Isang cutting torch na lumilitaw sa dulo, isang kerf na naaanod sa isang tabi, isang tip na patuloy na nagsasama-sama sa plato - ang mga pagkakamaling ito ay karaniwang nagsisimula saanman malapit sa kung saan sila nagpapakita. Nagsisimula sila sa isang diagram na nagpapakita ng hugis ng tool ngunit hindi ang landas ng gas. Bakas ang oxygen at acetylene mula sa cylinder valve hanggang sa cutting orifice at karamihan sa mga problema sa bench ay matukoy sa isang minuto, at ang mga kapalit na bahagi ay maaaring i-order nang walang hula.
Ang maikling bersyon: sa isang karaniwang two-hose oxy-acetylene torch, ang gasolina at oxygen ay tumatakbo sa magkahiwalay na linya hanggang sa mixer sa loob ng cutting attachment, kung saan pinagsama ang mga ito sa ratio kung saan idinisenyo ang tip. Ang cutting oxygen lever ay nagbubukas ng isang pangatlo, mas malaking daanan na ganap na lumalampas sa mixer. Lahat ng iba pa sa drawing — mga regulator, arrestors, needle valves, tip nut — ay umiiral upang sukatin o protektahan ang tatlong daloy na iyon.
Ang Landas ng Gas ay ang Diagram
Karamihan sa mga diagram ng workshop-wall ay sumabog na mga view: mga bahagi na nakaayos ayon sa posisyon. Ang working diagram ay isang flow chart. Sundin ito sa pagkakasunud-sunod at ang bawat bahagi ay may eksaktong isang trabaho.
- Acetylene cylinder valve, binuksan ng hindi hihigit sa isa at kalahating pagliko; Ang balbula ng silindro ng oxygen ay ganap na bumukas.
- Ang mga regulator, isa sa bawat silindro, ay bumababa sa mataas na presyon ng imbakan sa mababang presyon ng paghahatid.
- Mga hose, karaniwang pula para sa panggatong at berde, itim o asul para sa oxygen, na may mga sinulid sa kaliwang kamay sa bawat fitting ng gasolina-gas upang hindi mapagpalit ang dalawa.
- Flashback arrestors o check valves sa mga saksakan ng regulator, at madalas din sa mga torch inlet.
- Torch inlet fitting, pagkatapos ay ang dalawang needle valve sa hawakan.
- Ang mixer, kung saan pinagsasama ang preheat oxygen at fuel gas bago pumasok sa dulo.
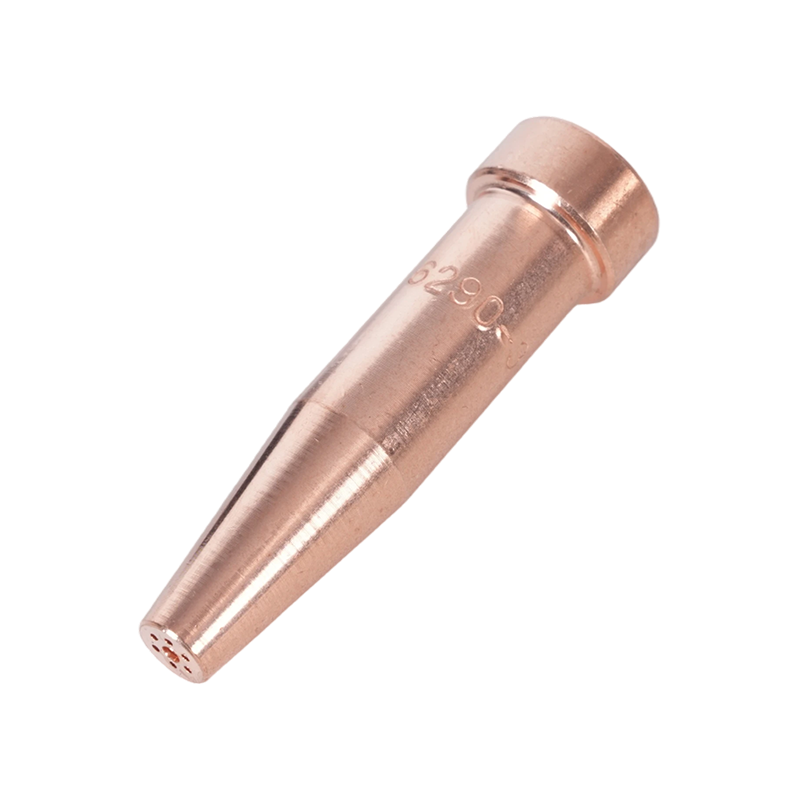
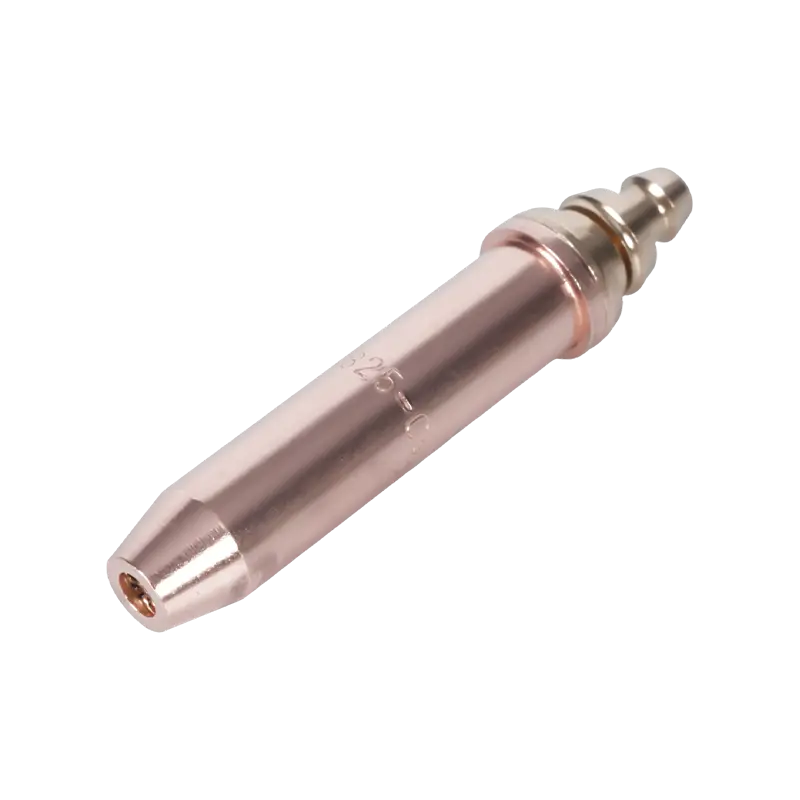
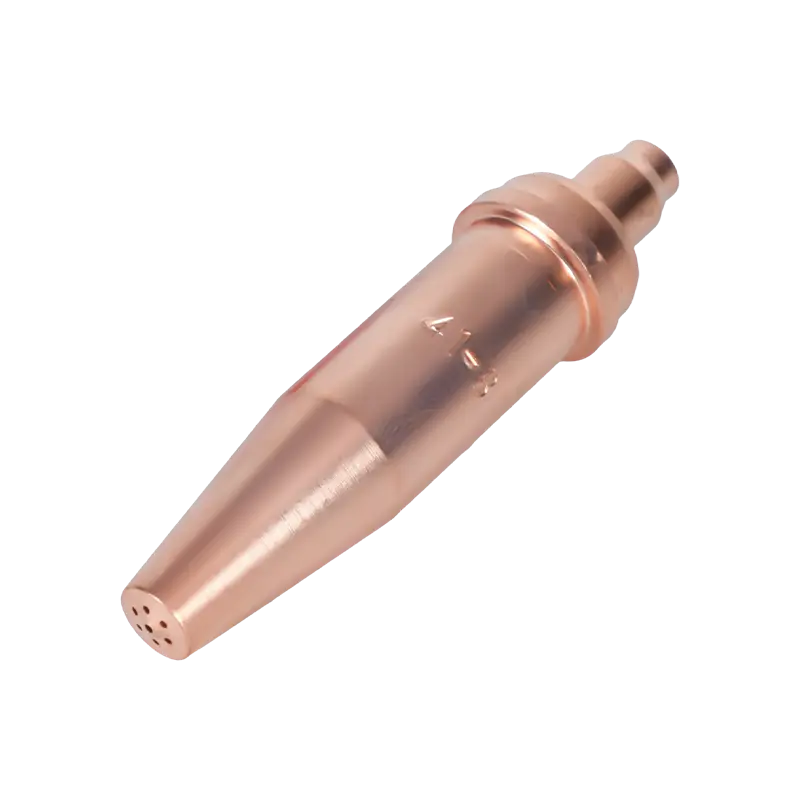
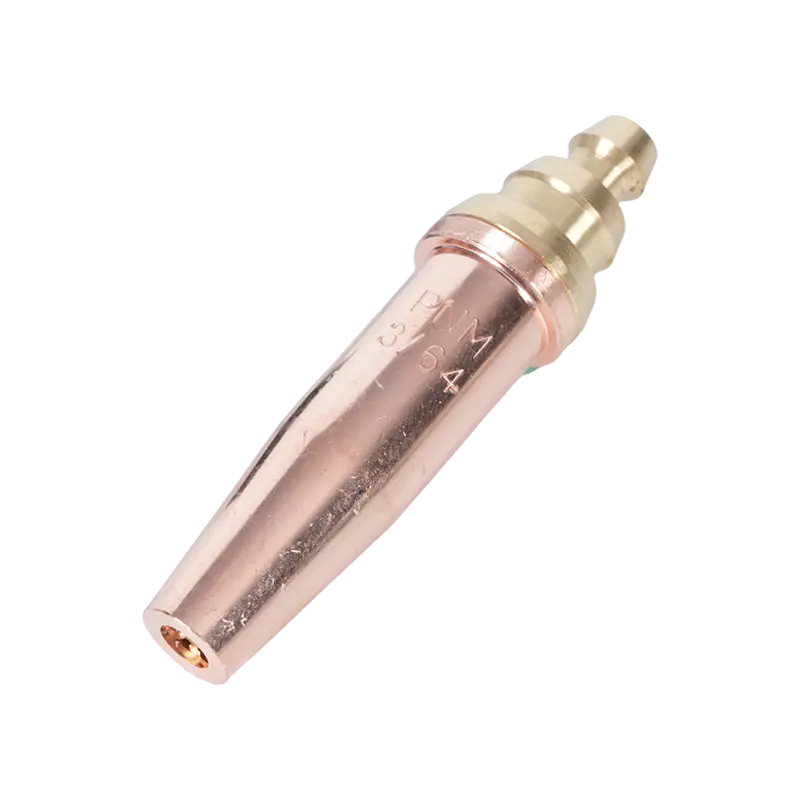
- Ang cutting tip, kung saan ang mga preheat orifice ay nagri-ring ng central cutting oxygen orifice.
| Component | Posisyon sa daloy | Ano ang dapat i-verify |
|---|---|---|
| Regulator | Direkta sa bawat silindro | Binabasa ng gauge ng paghahatid ang nilalayong mababang presyon, hindi presyon ng silindro |
| Hose | Silindro sa sulo na pumapasok | Color coding, left-hand fuel nut, walang bitak malapit sa crimp |
| Arrestor | Regulator outlet o torch inlet | Ang arrow ng daloy ay nakaharap sa tanglaw; elementong hindi kontaminado ng langis |
| Mga balbula ng karayom | Hawakan ang katawan | Makinis na paglalakbay, walang pagtagas na lampas sa packing, color-coded ang mga knobs |
| Panghalo | Base ng cutting attachment | Malinis na jet, walang sira na O-ring, tamang uri para sa sulo |
| Pagputol ng pingga | Likod ng attachment | Nagbubukas nang buo, nakapikit, walang kilabot |
| Tip at mani | Harap ng attachment | Walang mga nicks ang upuan, tamang numero ng tip, malinaw ang mga orifice |
Ang dalawang numero sa chain na iyon ay hindi mapag-usapan. Ang presyon ng paghahatid ng acetylene ay dapat manatili sa o mas mababa sa 15 psig; sa itaas na ang gas ay nagiging hindi matatag sa hose, at ang panganib ay nagbabago mula sa hindi maginhawa patungo sa tunay na mapanganib. Mahalaga rin ang hose bore: 1/4 inch ay normal hanggang sa humigit-kumulang tip size 5, habang ang 3/8 inch ay ginagamit sa mas malalaking tip para hindi magutom ang cutting oxygen stream.
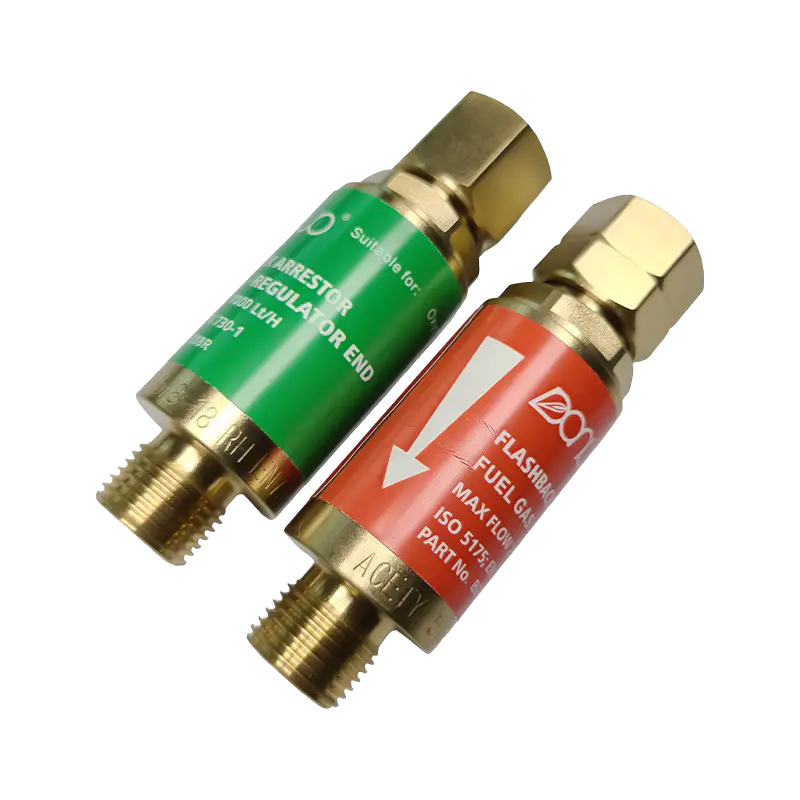 B288 Oxy-Acetylene Flashback Arrestor Series Para sa welding at cutting ng oxy-acetylene, nag-aalok ang serye ng B288 ng mga modelo ng oxygen at fuel-gas na may maraming koneksyon sa thread at proteksyon ng flashback/reverse-flow para sa mga setup ng torch. Tingnan ang Produkto →
Sa loob ng Handle at ang Cutting Attachment
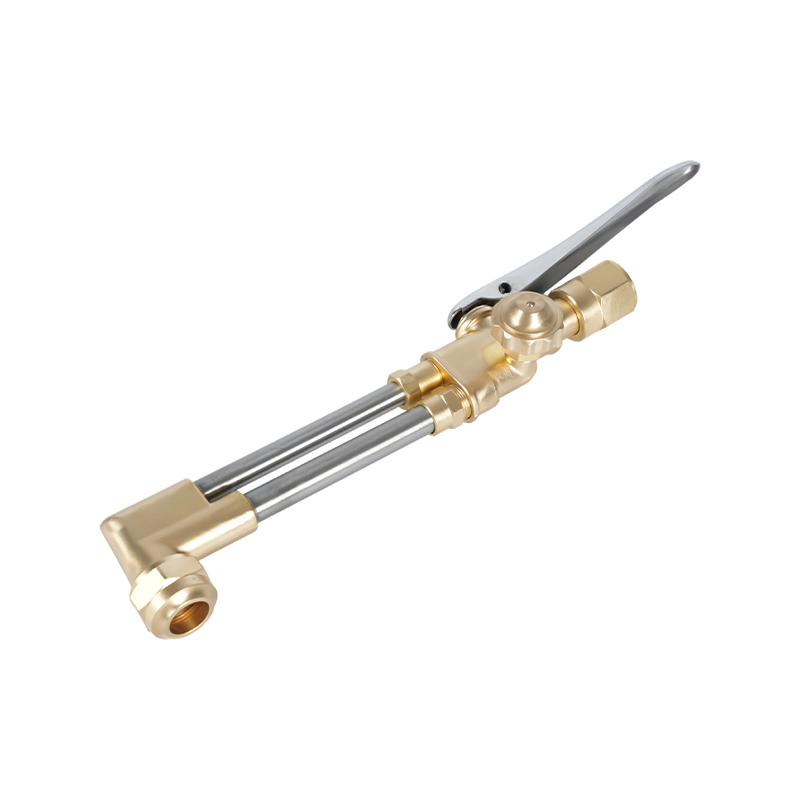
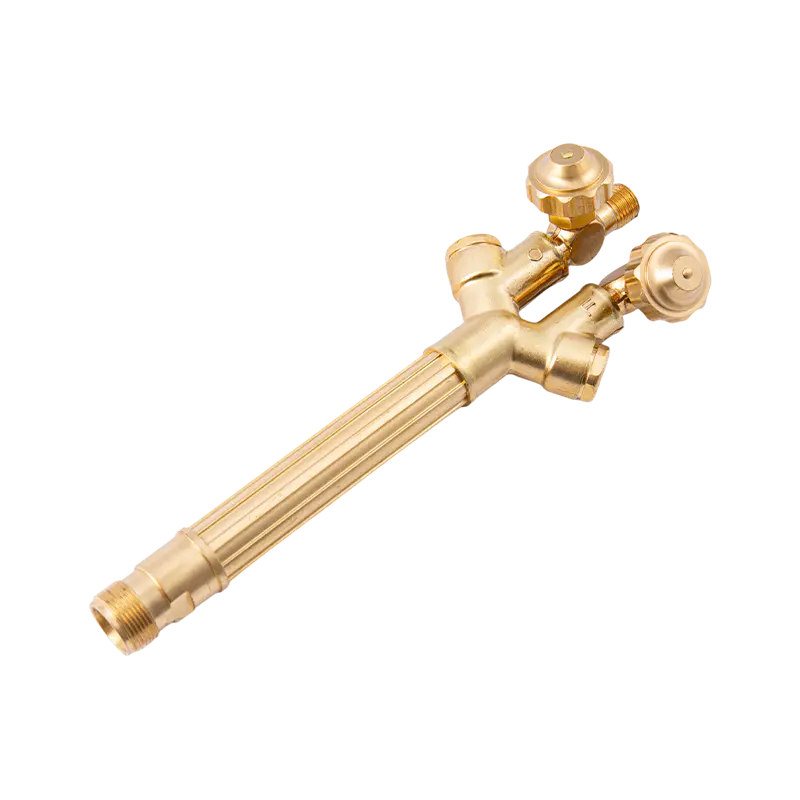
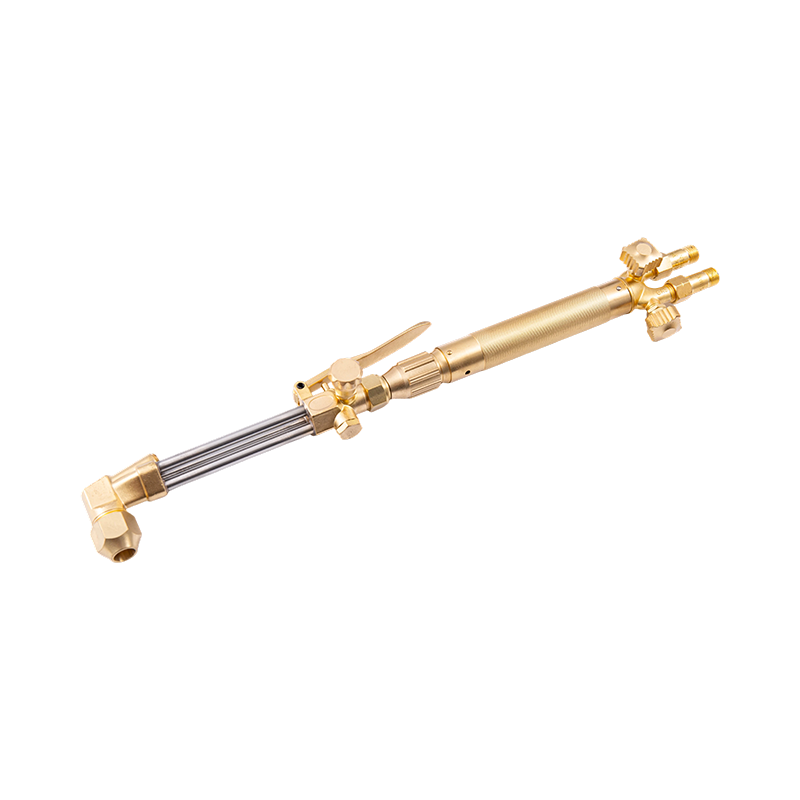
Ang isang dalawang pirasong tanglaw ay nahahati sa isang hawakan at isang cutting attachment na pinagdugtong ito ng dalawang tubo at isang union nut. Sa karamihan ng mga disenyo ang hawakan ay walang pinaghalong silid - ito ay isang pares ng mga katawan ng balbula na may mga tangkay, mga packing at mga knobs.
Mga balbula ng karayom
Ang fuel at oxygen knobs meter ay nagpapainit ng gas at sabay na inaayos: buksan nang bahagya ang gasolina, sindihan ito, pagkatapos ay magdagdag ng oxygen hanggang sa umikli ang maliwanag na panloob na kono at maging neutral na apoy. Karaniwang iginuguhit ito ng mga diagram bilang dalawang maliliit na bilog. Sa pagsasagawa, ang mga ito ay kabilang sa mga unang bahagi na pinalitan, dahil ang sobrang paghigpit ng mga marka sa stem seat at ang apoy ay humihinto sa pagtugon sa pagsasaayos.
Panghalo o injector
Nakaupo sa base ng attachment, ang mixer ay kung saan ang pagguhit ay kumikita nito. Pinagsasama ng pantay na presyon ang dalawang gas sa magkatulad na presyon. Gumagamit ang mga injector torches ng isang maliit na oxygen jet upang maglabas ng gasolina sa silid, na pinapanatili ang timpla na matatag kapag lumubog ang presyon ng acetylene. Ang isang pagod na mixer ay lalabas bilang isang apoy na nagbabago ng karakter kapag ang sulo ay tumagilid, o isang pop sa light-back.
Pagputol ng oxygen lever
Ang pingga ay nagbubukas ng balbula na nagpapapasok ng mataas na dami ng daloy ng oxygen sa gitna ng dulo, na lumalampas sa panghalo. Dapat itong buksan nang buo at isara nang husto. Ang isang pingga na gumagapang ay gumagawa ng isang punit-punit na gilid at isang napakalaking banga nang walang anumang malinaw na dahilan.
Tip nut at upuan
Ikinakapit ng nut ang isang tapered na upuan laban sa isang katugmang taper sa dulo. Ito ay isang metal-to-metal seal, hindi isang thread seal. Ang isang solong nick sa upuan ay nagbibigay-daan sa oxygen na dumugo sa mga daanan ng preheat at lumilikha ng pamilyar na reklamo na ang dulo ay patuloy na lumalabas kahit na paano itakda ang mga balbula.
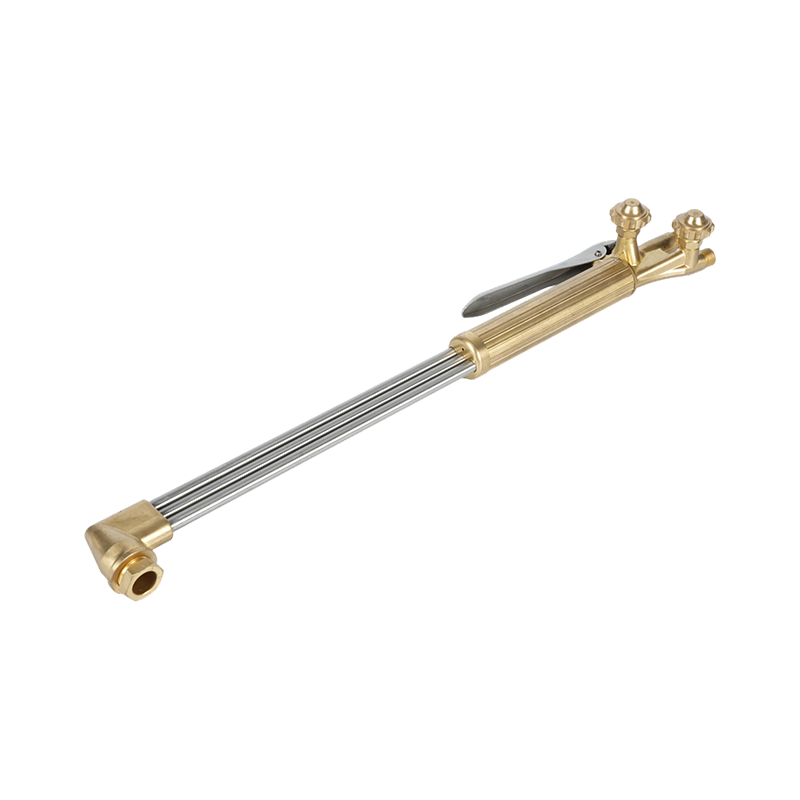 B400 Heavy-Duty Handheld Oxygen Acetylene Cutting Torch Dual-tube handheld torch para sa hinihingi na pagputol ng hanggang 300 mm, tugma sa acetylene at propane at 1502/1503 nozzle para sa mabibigat na gawaing gawa. Tingnan ang Produkto →
Ano ang hitsura ng Tip sa Cross-Section
Mag-zoom in at ang diagram ay magiging isang maliit na pagpupulong: isang hex o knurled na katawan, isang tapered na upuan, isang ring ng preheat orifice — karaniwang apat hanggang anim, higit pa sa malalaking sukat — at isang central cutting orifice. Ang numero ng tip ay nakatatak sa katawan, at ang numerong iyon ang namamahala sa buong setup.
Ang pagputol ay hindi natutunaw. Ang preheat na apoy ay nagpapataas ng isang lugar ng bakal sa temperatura ng pag-aapoy nito, humigit-kumulang 870 °C (1,600 °F), at ang oxygen jet pagkatapos ay nag-oxidize sa bakal at pinasabog ang oxide mula sa kerf. Iyon ang dahilan kung bakit ang kondisyon ng preheat orifice ay higit na mahalaga kaysa sa inaasahan ng karamihan sa mga operator: ang bahagyang nakaharang na butas ay nagpapalamig sa isang gilid ng hiwa, at ang kerf ay kurbadang palayo sa linya.
Pagtutugma ng Sukat ng Tip, Kapal at Presyon
Nag-iiba-iba ang mga na-publish na chart ayon sa manufacturer, fuel gas at serye ng tip, ngunit pare-pareho ang relasyon: tumataas ang numero ng tip sa kapal ng plate, tumataas ang presyon ng pagputol ng oxygen sa numero ng tip, at bumababa ang bilis ng paglalakbay.
| Kapal ng plato | Karaniwang numero ng tip | Pagputol ng presyon ng oxygen |
|---|---|---|
| 3 mm (1/8 in) | 000 | 20–25 psig |
| 6 mm (1/4 in) | 00 | 20–25 psig |
| 10 mm (3/8 in) | 0 | 25–30 psig |
| 20 mm (3/4 in) | 1 | 30–35 psig |
| 25 mm (1 in) | 2 | 35–40 psig |
| 50 mm (2 in) | 3 | 40–45 psig |
| 100 mm (4 in) | 5 | 45–55 psig |
Dalawang praktikal na tala. Ang mga tip ng propane ay nagdadala ng mas malalaking daanan ng preheat at nakakakonsumo ng mas maraming oxygen kaysa sa mga tip ng acetylene ng parehong numero, kaya ang isang tsart na isinulat para sa isang gasolina ay hindi wasto para sa isa pa. At ang bawat presyon sa anumang tsart ay sinusukat sa regulator sa pamamagitan ng isang ibinigay na haba ng hose; sa pagtakbo ng mas mahaba kaysa sa 25 talampakan, magdagdag ng kaunting presyon ng paghahatid at muling suriin ang apoy bago sisihin ang tip.
Apat na Detalye na Karaniwang Iniiwan ng Pagguhit
- Paglalagay ng arestor. Pinoprotektahan ng mga regulator-end arrestor ang mga cylinder; Pinoprotektahan ng mga torch-end check valve ang operator. Maraming mga diagram ang nagpapakita ng isa at hindi ang isa. Sa isang busy bench, magkasya pareho.
- Tip standoff. Ang panloob na kono ay dapat umupo 1.5 hanggang 3 mm mula sa plato. Pinapainit ng contact ang dulo at nagsisimula ng pop cycle na hindi malulunasan ng pagsasaayos ng balbula.
- I-drag at lead anggulo. Ang mga linya ng pag-drag ay nakahilig sa direksyon ng paglalakbay, at ang isang 10 hanggang 15 degree na lead ay nagbabayad sa mas makapal na plato. Ang isang diagram na nagpapakita ng perpektong vertical na kerf ay nagpapakita ng isang ideal, hindi isang resulta.
- Paglilinis ng orifice. Ang mga butas sa pag-init ay nililinis gamit ang isang wastong laki ng tip cleaner, hindi kahit isang drill bit. Tinatanggal ng pagbabarena ang gilid ng pagsukat at itinitigil ang dulo.
Ang disiplina sa paghawak ng gas ay kabilang sa parehong guhit. Ang aming gabay sa mga pag-iingat sa kaligtasan kapag gumagamit ng cutting torch sumasaklaw sa leak testing, lighting sequence at shutdown sa pagkakasunud-sunod na dapat mangyari.
Pagtukoy ng Sulo Laban sa Diagram
Kapag malinaw na ang daloy, nagiging mas simple ang mga desisyon sa pagbili. Tatlong tanong ang nagpapasya sa karamihan nito. Anong klase ng tungkulin ang hinihingi ng trabaho — mabigat, katamtaman o magaan, na makikita sa kapal ng pader, mga tangkay ng balbula at huwad na tanso kumpara sa mga hawakan ng aluminyo? Aling panrehiyong pamantayan ang sinusunod ng mga tip at upuan, dahil ang mga pattern ng US, Australian, British at Japanese ay hindi nagpapalitan? At sino ang nagsu-supply ng mga consumable — mga tip, mani, O-ring at elemento ng arrestor — limang taon mula ngayon?
Para sa mga mamimili na kumukuha mula sa isang tagagawa, ang diagram ay doble bilang isang sheet ng detalye. Ang isang supplier na may kakayahang mag-forge, makina at mag-assemble sa loob ng bahay ay maaaring magkaroon ng tolerance sa seat taper at mixer jet, ang dalawang feature na higit na nakakaapekto sa kalidad ng cut. Ang sarili naming produksyon sa Ningbo ay sumasaklaw sa paggawa ng die, forging, surface finishing, CNC machining at inspeksyon sa ilalim ng isang bubong, na may humigit-kumulang dalawang dekada sa welding at cutting tools, at kami ay machine to customer drawings kapag hindi magkasya ang isang standard na pattern.
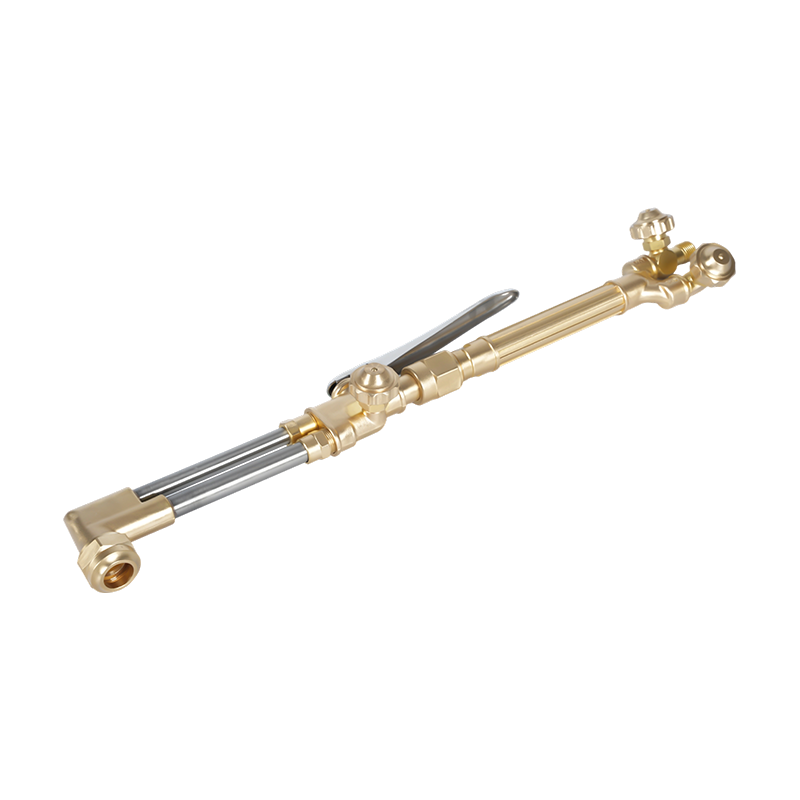 A217 Oxy-Acetylene/Propane Heavy-Duty Cutting Torch Kit Heavy-duty kit na may A212 cutting attachment at A211 handle, na na-rate sa 200 mm at tugma sa oxyacetylene o propane para sa industriyal na pagputol, pagpapatigas, at pag-init. Tingnan ang Produkto →
Kung itinutugma mo ang isang torch set sa isang umiiral nang imbentaryo ng hose, regulator at tip, ipadala ang drawing o ang mga numero ng bahagi sa pamamagitan ng aming pahina ng contact at kukumpirmahin namin ang uri ng upuan, anyo ng thread at pagkakatugma ng tip bago mag-quote.
I-print ang diagram, pagkatapos ay i-annotate ito: isulat ang aktwal na mga presyon ng regulator, ang numero ng tip na ginagamit mo sa bawat kapal ng plato, at ang petsa kung kailan huling sinuri ang mga arrestor. Ang isang drawing na nagdadala ng sarili mong mga numero ay huminto sa pagiging isang poster at nagsimulang maging isang setup sheet — at sa susunod na pagkakataon na ang isang hiwa ay mabagal, ang sagot ay karaniwang isang linya ang layo.