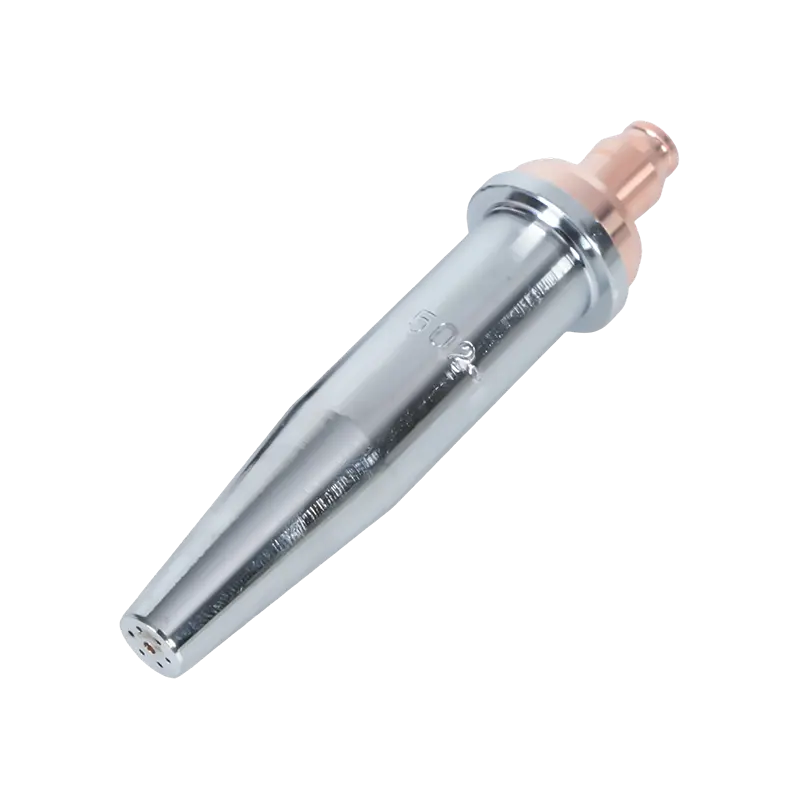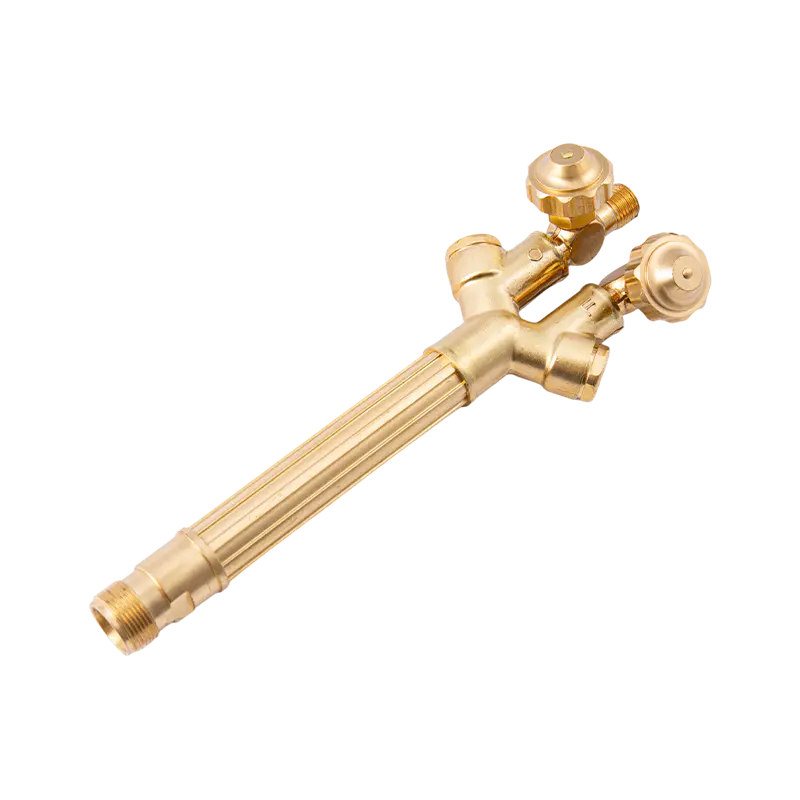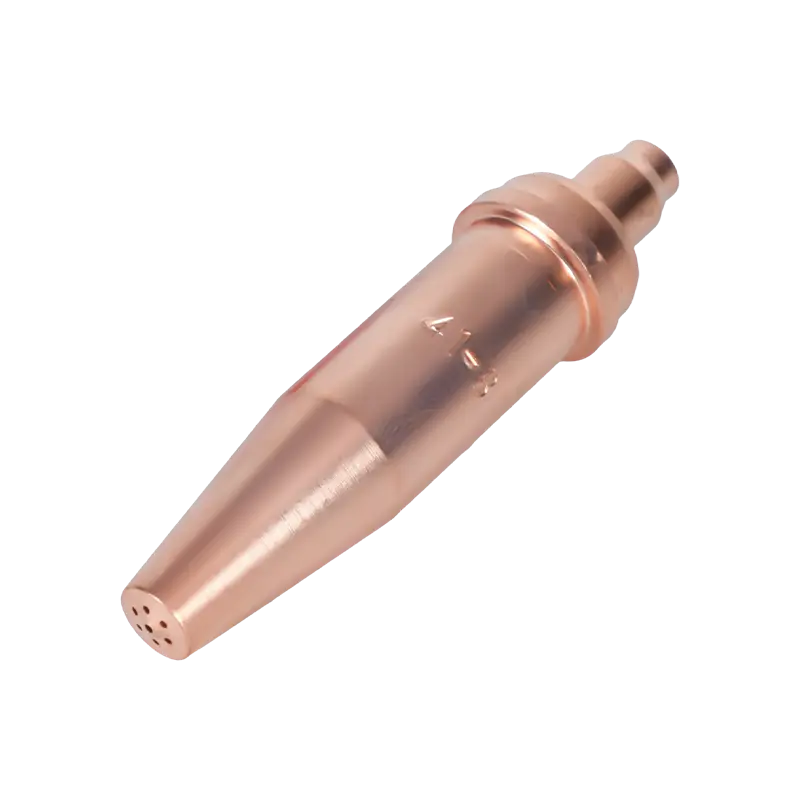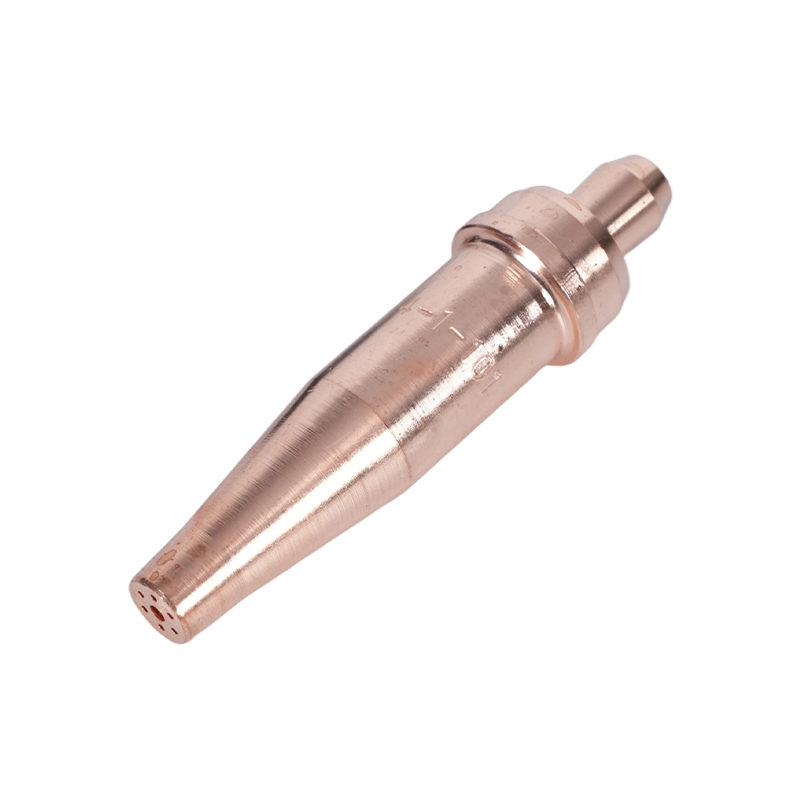
Ang #1 tip, humigit-kumulang 28 psi ng oxygen at 4 psi ng acetylene ay kukuha ng 6 mm na mild steel plate sa loob ng ilang segundo. Patakbuhin ang parehong tanglaw sa 25 mm na plato nang hindi hinahawakan ang anuman at ang mga hiwa na kuwadra ay lumalapad, ang kerf ay lumalawak, at may isang taong nagtatapos sa paggiling sa gilid pabalik sa tolerance.
Walang nagbago sa operator. Ang pagputol ng oxy-acetylene ay isa sa ilang mga proseso ng paggawa ng metal kung saan ang mga desisyon sa pag-setup — laki ng tip, presyon ng gas, standoff at bilis ng paglalakbay — ay higit na nagpapasya sa resulta kaysa sa kamay na may hawak ng sulo. Sinasaklaw ng gabay sa ibaba ang pagkakasunud-sunod ng pag-setup, pagpili ng tip at presyon, pagsasaayos ng apoy, hardware na pangkaligtasan, at ang mga pagpipilian sa hardware na ginagawang paulit-ulit ang mga pagbawas.
Kung Saan Talagang Napagdesisyunan ang Cut Quality
Tatlong variable ang kumokontrol sa cut: oxygen jet velocity sa dulo, preheat heat input, at bilis ng paglalakbay. Dalawa sa tatlo ang naka-lock bago sinindihan ang apoy, kaya naman kadalasang may problema sa pag-setup sa halip na operator ang isang sulo na "naputol nang husto."
- Ang kundisyon ng tip orifice at laki ay nakatakda sa bilis ng jet. Ang isang tip na na-reamed, nahulog, o tumakbo sa maling presyon para sa laki nito ay nawawalan ng bilis at nag-iiwan sa klasikong magaspang, nahugasan na kerf.
- Ang mga setting ng regulator ay nagtakda ng preheat at pagputol ng daloy ng oxygen. Ang mababang presyon ng oxygen ay nagbibigay ng mabagal, hindi kumpletong pagbawas; ang labis na presyon ay lumilikha ng kaguluhan, isang malawak na bangketa at matigas na dumi.
- Ang bilis ng paglalakbay ay ang tanging variable na na-adjust nang live sa panahon ng cut. I-drag ang mga linyang angled 10 hanggang 15 degrees sa likod ng patayo ay nangangahulugan na ang bilis ay halos tama; ang halos patayong mga linya ng lag ay nangangahulugang masyadong mabagal, at ang mga flattened na linya ng lag ay nangangahulugang masyadong mabilis.
Setup Sequence: Pagkakasunud-sunod ng mga Operasyon
Magtrabaho sa parehong pagkakasunud-sunod sa bawat oras. Karamihan sa mga reklamo tungkol sa isang "maling tanglaw" ay nagbabalik sa isang nilaktawan na hakbang dito sa halip na sa sulo mismo.
- Siyasatin bago kumonekta: basag o namamagang hose jacket, sirang upuan sa dulo, sira na balbula na packing.
- Basagin sandali ang bawat balbula ng silindro upang magbuga ng alikabok, pagkatapos ay isara itong muli.
- Pagkasyahin ang mga regulator at higpitan ang mga inlet nuts gamit ang wastong laki ng wrench, hindi kailanman pliers o pipe wrench.
- Mag-install ng mga flashback arrestor o reverse-flow check valve sa mga regulator outlet o torch inlet, alinman ang kailangan ng iyong site code.
- Ikonekta ang mga hose sa tamang spigots at kumpirmahin na ang mga fitting ay ang kanang kaliwang kamay o kanang kamay na pares ng sinulid.
- Dahan-dahang buksan ang mga cylinder valve. Sa isang acetylene cylinder, buksan ang hindi hihigit sa isa't kalahating pagliko upang mabilis itong maisara.
- Itakda ang mga gumaganang pressure na nakabukas ang mga torch valve, pagkatapos ay isara ang mga ito.
- Leak test ang bawat joint gamit ang sabon na tubig o leak-detection fluid. Huwag kailanman na may apoy.
- Banayad na may spark striker, hindi isang disposable lighter o posporo.
Pagpili ng Tip at Presyon ng Gas
Ang laki ng tip ay itinugma muna sa kapal ng plato, at lahat ng iba pa ay sumusunod mula rito. Ang isang tip na na-rate para sa 6 mm ay hindi maaaring pilitin sa pamamagitan ng 25 mm sa pamamagitan ng pagtaas ng presyon; ang orifice ay hindi magpapasa ng sapat na oxygen, at ang sobrang presyon ay nagiging turbulence na nakakasira sa naputol na mukha.
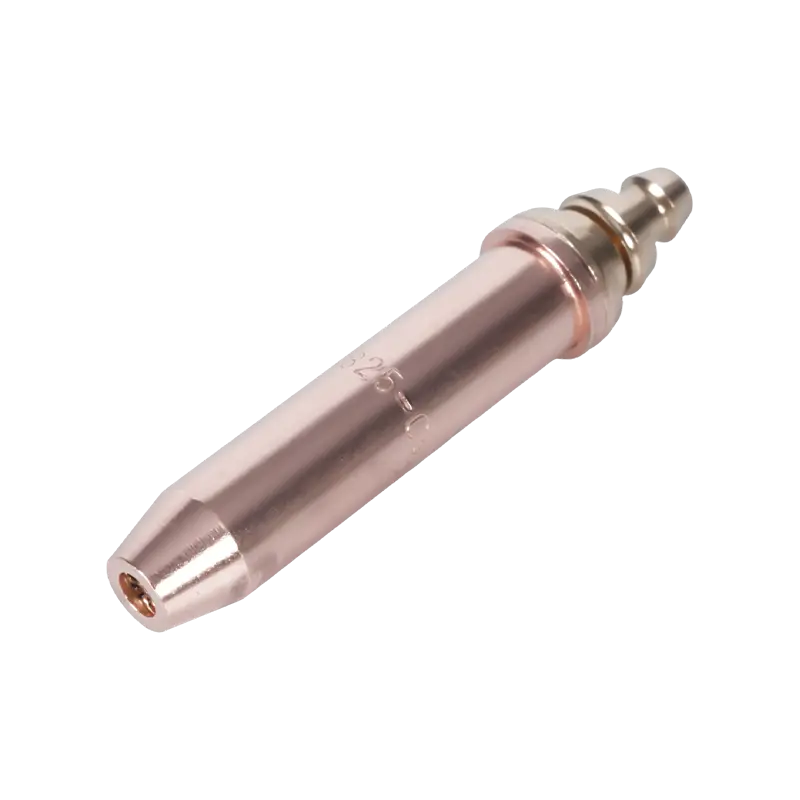
Ang mga pattern ng rehiyon ay mahalaga din. Ang isang tip na akma sa isang US-style na upuan ng sulo ay hindi uupo nang tama sa isang Australian o British pattern na sulo kahit na ang thread ay mukhang malapit. Ang dalawang pirasong propane tip ay nagdaragdag ng pangalawang pagkakaiba: ang preheat at cutting orifices ay magkahiwalay, kaya hindi sila mapapalitan ng one-piece acetylene tip.
| Kapal ng plato | Karaniwang laki ng tip | Presyon ng oxygen | Presyon ng acetylene | Praktikal na tala |
|---|---|---|---|---|
| 3 hanggang 6 mm | 0 o 1 | 20 hanggang 25 psi | 3 hanggang 5 psi | Mabilis na paglalakbay, maikling preheat |
| 6 hanggang 12 mm | 1 o 2 | 25 hanggang 30 psi | 4 hanggang 6 psi | Panay ang bilis, kahit na mga linya ng pag-drag |
| 12 hanggang 25 mm | 2 o 3 | 30 hanggang 40 psi | 5 hanggang 8 psi | Mas mabagal na paglalakbay, abangan ang dumi |
| 25 hanggang 50 mm | 3 o 4 | 40 hanggang 50 psi | 7 hanggang 10 psi | Butasan sa gilid ng plato |
| 50 hanggang 100 mm | 5 o 6 | 50 hanggang 60 psi | 8 hanggang 12 psi | Mataas na daloy ng oxygen, dalawang yugto na preheat |
Kapag tumatakbo na ang hiwa, ayusin mula sa tsart sa halip na malayo dito. Ang isang bilugan na gilid sa itaas na may dross na hinangin sa ibaba ay karaniwang nangangahulugan na ang presyon ng oxygen ay masyadong mataas o ang paglalakbay ay masyadong mabagal. Ang isang malambot, gummy dross line at isang hindi kumpletong break-through ay karaniwang nangangahulugan na ang presyon ay masyadong mababa o ang paglalakbay ay masyadong mabilis.
Ang pangangalaga sa tip ay ang pinakamurang pag-upgrade ng performance na magagamit. Linisin ang mga orifice gamit ang tamang panlinis ng tip, hindi kailanman isang drill bit o welding wire, at palitan ang anumang tip na ang mga butas sa pag-init ay naging hugis-itlog o ang upuan ay scratched. Ang aming gabay sa cutting torch tip pagpili, setup at pagpapanatili sumasaklaw sa mga gawain sa paglilinis at pag-troubleshoot nang mas detalyado.
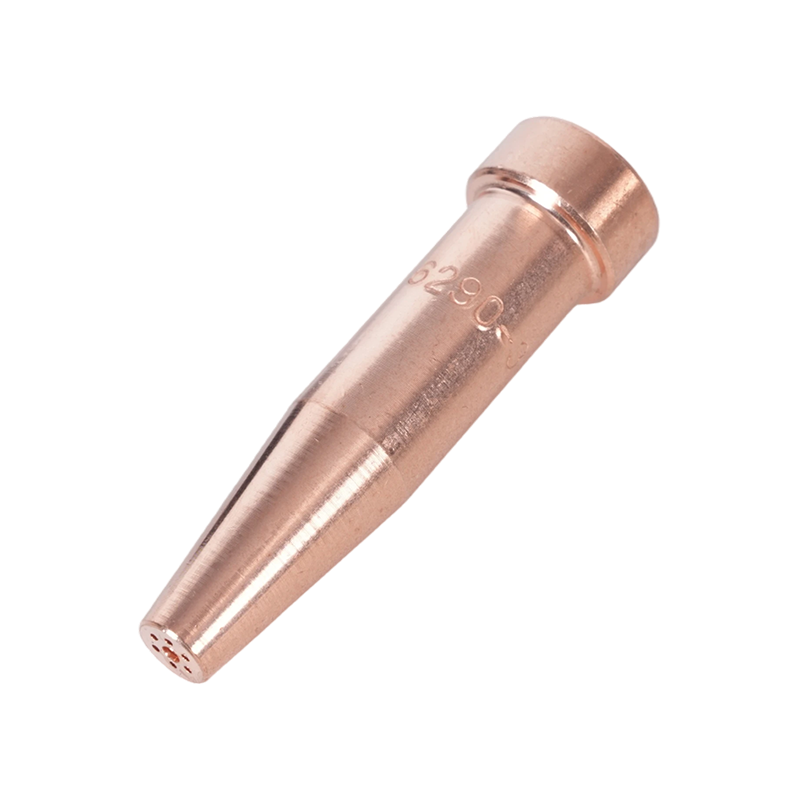
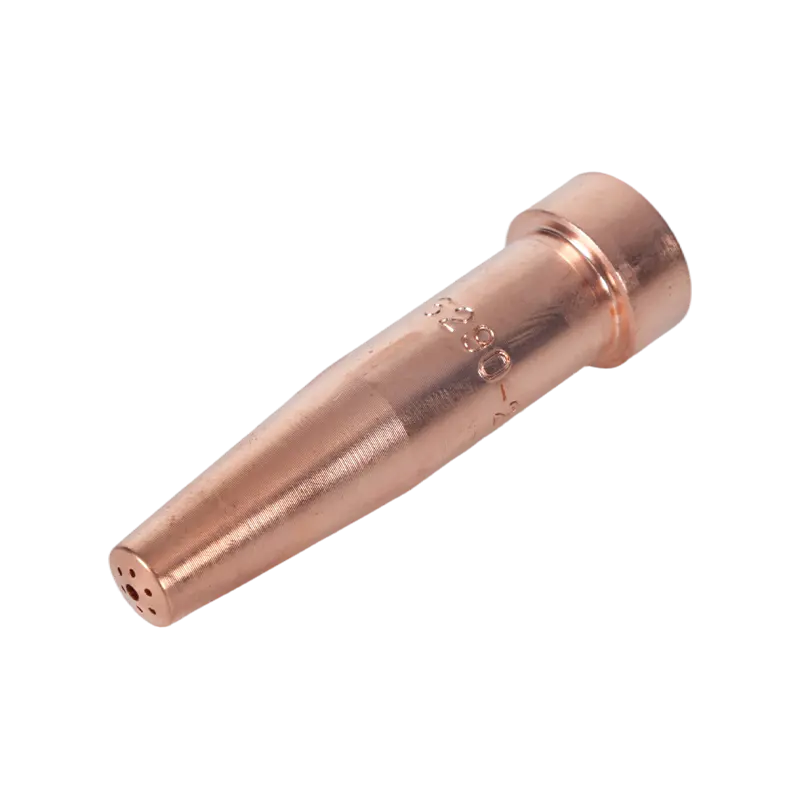 6290 Series Acetylene Cutting Tip para sa American-Style Torches Ang acetylene cutting tip na ito ay umaangkop sa A735 at A623 na mga sulo at sumasaklaw sa 1–300 mm na bakal; kapaki-pakinabang para sa thin-plate at piercing work kung saan ang acetylene ay nananatiling ginustong. Tingnan ang Produkto →
Acetylene o Propane
Para sa 20 mm plate at mas mataas, ang propane ay karaniwang nananalo sa halaga ng bawat metro ng hiwa. Para sa thinner plate, piercing at anumang pagpapatigas o pagpapainit, nananatiling mas magandang gasolina ang acetylene.
- Ang acetylene ay nasusunog nang mas mainit sa oxygen, malapit sa 3,100 degrees Celsius, at mas mabilis na nag-preheat, na angkop sa manipis na plato, piercing at welding.
- Ang propane ay may mas mababang temperatura ng apoy ngunit isang mas malaking heat envelope na humahawak sa makapal na mga seksyon, at ito ay mas mura sa bawat silindro at mas ligtas na iimbak.
- Ang acetylene ay hindi matatag sa itaas ng humigit-kumulang 15 psi, kaya ang mga presyon ng acetylene ay nananatiling mababa at mahalaga ang panuntunan ng cylinder valve.
- Ang propane ay kumukonsumo ng mas maraming oxygen para sa parehong hiwa, kaya ang oxygen refills ang naging pangunahing gastos sa pagpapatakbo.
- Ang dalawang gasolina ay nangangailangan ng magkaibang mga tip. Ang pagpapalit sa mga ito ay nagbabago ng hugis ng apoy, oras ng pag-init at kalidad ng pagputol.
Pagsasaayos ng Apoy at Pamamaraan ng Pagputol
Sindihan muna ang acetylene, pagkatapos ay magdagdag ng oxygen hanggang sa ang panloob na kono ay maliwanag, malinaw na tinukoy at bilugan sa dulo. Ang neutral na apoy na iyon ang ipinapalagay ng karamihan sa mga cutting chart. Ang oxidizing flame na may maikli, matulis na kono ay pumuputol ng ilang mga bakal nang mas mabilis ngunit nagsusuot ng mga tip at nag-oxidize sa hiwa na mukha; ang isang carburising na apoy na may mahabang balahibo ay nagdaragdag ng carbon at nagpapabagal sa pagputol, kaya ito ay karaniwang itinatago para sa mga partikular na trabaho sa pag-init.
Dalhin ang dulo sa plato sa humigit-kumulang 90 degrees, painitin muna ang panimulang punto sa isang mapurol na cherry red, pagkatapos ay buksan nang buo ang cutting oxygen lever at umalis. Panatilihin ang standoff sa 3 hanggang 5 mm. Ang pagsakay sa tip sa plato ay nagpapainit dito at naghuhugas ng kerf. Para sa mga tapyas na hiwa, ikiling ang sulo sa direksyon ng paglalakbay at bahagyang bawasan ang bilis upang manatiling tuwid ang tapyas.
Pangkaligtasang Hardware na Kasama sa Bawat Setup
Ang mga flashback arrestor at reverse-flow check valve ay ang dalawang bagay na kadalasang nawawala sa isang sulo na nasa serbisyo sa loob ng maraming taon. Pinipigilan ng check valve ang pagdaloy ng gas pabalik; pinipigilan din ng isang flashback arrestor ang isang flame front na naglalakbay pabalik sa hose patungo sa regulator at cylinder. Pinoprotektahan ng mga arrestor sa outlet ng regulator ang hose at cylinder, habang pinoprotektahan ng mga arrestor sa inlet ng torch ang dulo ng operator. Maraming mga code ng site ang nangangailangan ng pareho.
- Ang mga hose ng oxygen at gasolina ay hindi mapapalitan; gamitin ang tamang grade at color convention para sa iyong rehiyon.
- Huwag gumamit ng oxygen sa halip na naka-compress na hangin para sa paglilinis o pagbuga.
- I-ventilate ang lugar ng trabaho; acetylene, propane at oxygen lahat ay nagbabago sa komposisyon ng hangin sa paligid ng operator.
- Panatilihin ang pagbabantay sa sunog para sa panahong tinukoy ng iyong hot work permit, karaniwang 30 minuto pagkatapos ng huling pagputol.
- Suriin ang mga hose para sa mga paso at bitak sa bawat shift; ang hose na nasagasaan ng plato ay isang leak na naghihintay na lumabas.
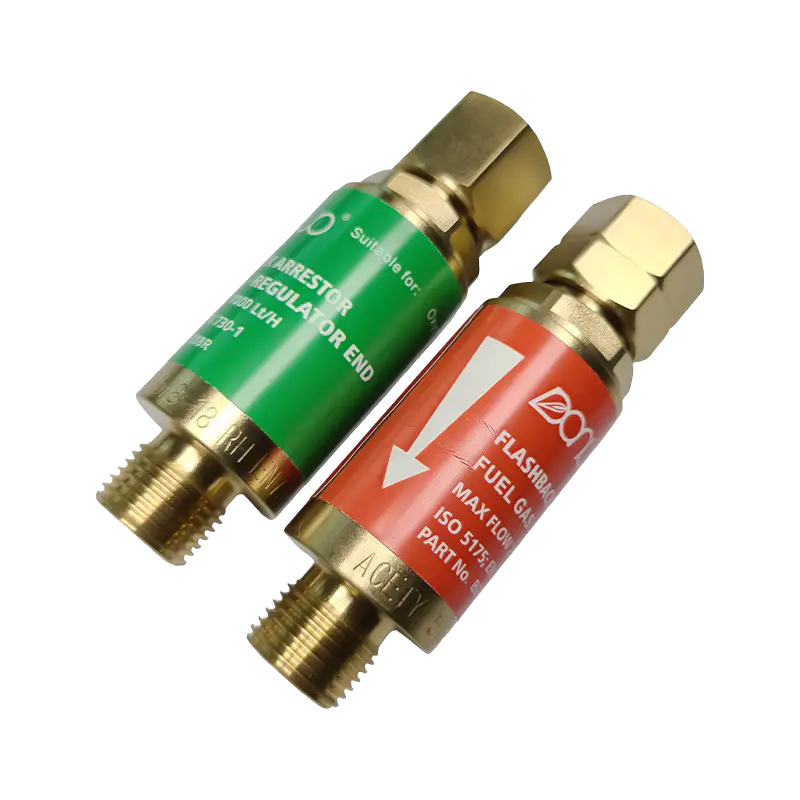 B288 Series Oxy-Acetylene Flashback Arrestor Kadalasang nawawala sa mas lumang mga sulo, pinoprotektahan ng arrestor na ito ang oxy-acetylene welding at cutting setup mula sa flashback at reverse flow, na may mga modelo ng oxygen at gas. Tingnan ang Produkto →
Pagtutugma ng Katawan ng Tanglaw at Handle sa Trabaho
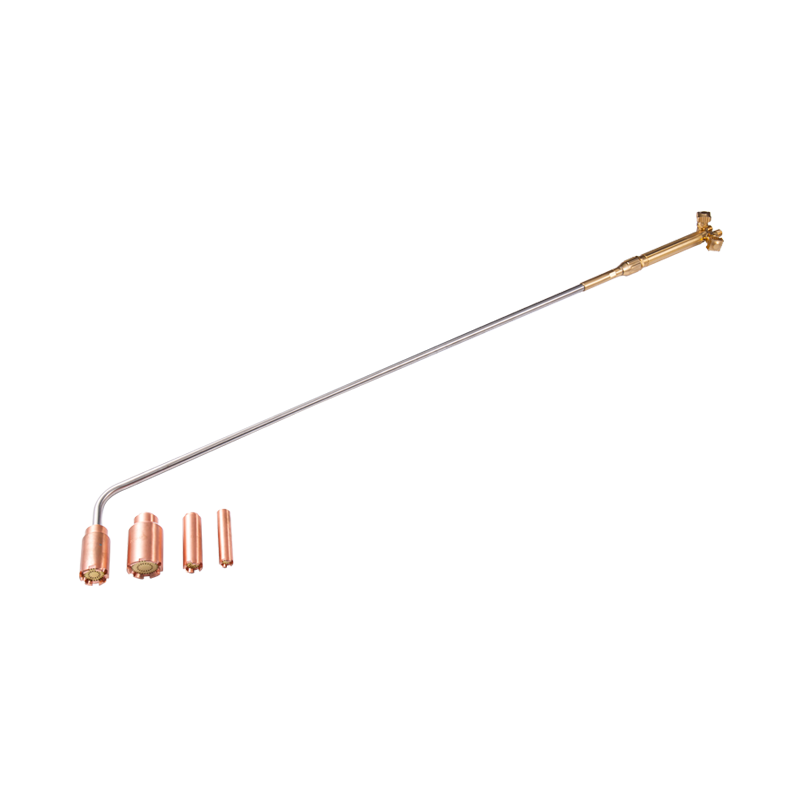
Ang torch hardware ay namarkahan ayon sa tungkulin: mabigat, katamtaman at magaan. Ang isang heavy-duty na cutting attachment na may katugmang hawakan ay may hawak na presyon at nananatiling malamig sa pamamagitan ng makapal na plate production cutting. Ang isang light-duty handle ay gumagawa ng parehong trabaho sa sheet metal na may mas kaunting timbang sa kamay, ngunit hindi ito makakaligtas sa tuluy-tuloy na trabaho sa 50 mm plate.
Tatlong detalye ang magpapasya kung ang isang tanglaw ay umaangkop sa isang kasalukuyang setup. Tinutukoy ng pattern ng rehiyon ang pagiging tugma ng tip, attachment at handle, dahil gumagamit ang mga pattern ng US, Australian, British at Japanese ng iba't ibang pamantayan ng upuan at thread. Mahalaga rin ang format: ang mga kumbinasyon ng attachment-and-handle ay mas mura upang mapanatili dahil ang pagod na bahagi lamang ang pinapalitan, habang ang isang pirasong hand torches ay mas simple para sa paminsan-minsang paggamit. Ang materyal ay sumusunod sa posisyon ng pagtatrabaho, na may mga tansong katawan na lumalaban sa init at pagkasira at paghawak ng mabuti sa mga thread, at ang aluminyo ay humahawak ng pagputol ng timbang para sa overhead na trabaho.
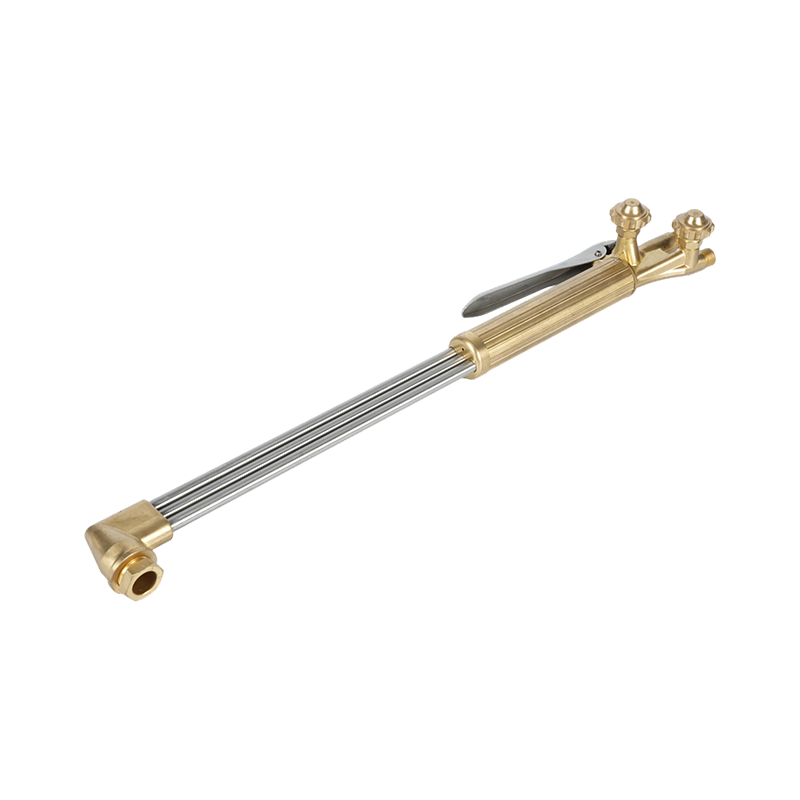 B400 Heavy-Duty Handheld Oxygen Acetylene Cutting Torch Heavy-duty handheld torch para sa acetylene o propane cutting hanggang 300 mm, na may dual-tube flow at forged brass head; nababagay sa katha, paggawa ng barko at pagkumpuni. Tingnan ang Produkto →
Pagkuha ng mga Sulo, Mga Tip at Spares
Para sa mga distributor at fabricator, ang mga praktikal na tanong ay tungkol sa pagpapatuloy: maaari bang muling i-order ang parehong serye ng tip sa loob ng dalawang taon, ang mga upuan at thread ay pare-pareho batch sa batch, at maaari bang ibigay ang mga spare sa ilalim ng sarili mong label? Ang isang supplier na nagpapatakbo ng materyal, paggawa ng amag, forging, machining at pagsubok sa loob ng bahay ay maaaring magkaroon ng mga tolerance na iyon, at maaari ding gumawa ng mga bahagi sa isang drawing ng customer kapag walang karaniwang pattern na umaangkop sa isang umiiral na tanglaw.
Kung nagtutugma ka ng mga tip at handle sa isang umiiral na fleet, o nagpaplano ng hanay ng OEM, ipadala ang iyong mga guhit at mga detalye ng thread sa pamamagitan ng aming pahina ng contact at babalik kami kasama ang pinakamalapit na karaniwang pattern o isang custom na opsyon.