Ang isang tindahan ay may batch ng 20 mm na plato na naghihintay sa cutting table. Itinatakda ng foreman ang mga regulator sa parehong mga pressure na nagtrabaho para sa 6 mm na sheet noong araw bago, sinindihan ang sulo, at nakakakuha ng hiwa na lumalabas, pumuputok, at nag-iiwan ng malalalim na linya ng pag-drag. Sinusubukan niya ang isa pang maliit na pagsasaayos, pagkatapos ay isa pa, at ang bawat hiwa ay bahagyang mas masahol pa.
Ang mas mabilis na paraan ay ang huminto sa pagsasaayos nang walang taros at suriin ang tsart ng mga setting ng oxygen acetylene torch. Ang tsart ay nag-uugnay sa laki ng tip, kapal ng metal, at mga presyon ng regulator upang ang tanglaw ay naitakda nang tama bago sinindihan ang apoy. Kapag ang tamang tip ay naitugma sa tamang pressure, ang hiwa ay malinis, ang slag ay magaan, at ang dulo ay nabubuhay nang mas matagal.
Ano Ang Talagang Nilalaman ng Chart ng Mga Setting ng Torch
Ang isang tsart para sa pagputol ng oxy-fuel ay karaniwang naka-print sa isang card, isang poster, o direkta sa hawakan ng tanglaw. Inililista nito ang mga numero ng tip sa isang serye, ang hanay ng kapal ng materyal na kayang hawakan ng bawat tip, at ang mga inirerekomendang presyon para sa pagputol ng oxygen at fuel gas. Ang ilang mga chart ay nagpapansin din kung ang dulo ay gumagawa ng isang magaan, katamtaman, o mabigat na apoy na paunang init, na mahalaga kapag ang bakal ay may kalawang, sukat, o pintura.
Ang mga halaga ng presyon ay ginagarantiyahan lamang para sa serye ng tip na pinangalanan sa chart. Ang mga sistema ng pagnumero ng tip ay magkakaiba sa pagitan ng mga tagagawa, at kahit na ang dalawang tip na nakatatak na may parehong numero ay maaaring magkaroon ng magkaibang laki ng butas. Tratuhin ang isang tsart mula sa isang tatak bilang isang magaspang na gabay lamang kapag gumagamit ka ng tip ng isa pang brand.
Itugma muna ang Tip sa Kapal ng Metal
Ang numero ng tip, na karaniwang nakatatak sa heksagonal na katawan, ay kumokontrol sa laki ng oxygen orifice at ang preheat na apoy. I-install ang tip na tumutugma sa kapal ng bakal bago hawakan ang mga regulator. Ang isang tip na masyadong maliit ay hindi makakapaghatid ng sapat na cutting oxygen para sa makapal na plato, kaya ang cutting stream ay nawawalan ng momentum sa kalahati. Ang isang tip na masyadong malaki ay nagbubukas ng isang malawak na kerf, nag-aaksaya ng gas, at nagpapataas ng panganib na matunaw ang tuktok na gilid.
Ang talahanayan sa ibaba ay nagpapakita ng karaniwang mga panimulang punto para sa isang medium-duty na oxy-acetylene cutting tip series na gumagana sa mild steel. Ang mga halaga ay malapit sa mga figure na makikita sa mga karaniwang chart ng tagagawa, ngunit palaging kumpirmahin ang mga ito sa chart na ibinibigay ng iyong tagagawa ng sulo.
| Laki ng tip | kapal ng materyal | Pagputol ng oxygen (psi) | Acetylene (psi) |
|---|---|---|---|
| 00 | Hanggang 3 mm | 20-25 | 3-5 |
| 0 | 3-10 mm | 25-30 | 3-7 |
| 1 | 10-25 mm | 30-40 | 5-8 |
| 2 | 25-50 mm | 35-45 | 6-10 |
| 3 | 50-100 mm | 40-50 | 7-10 |
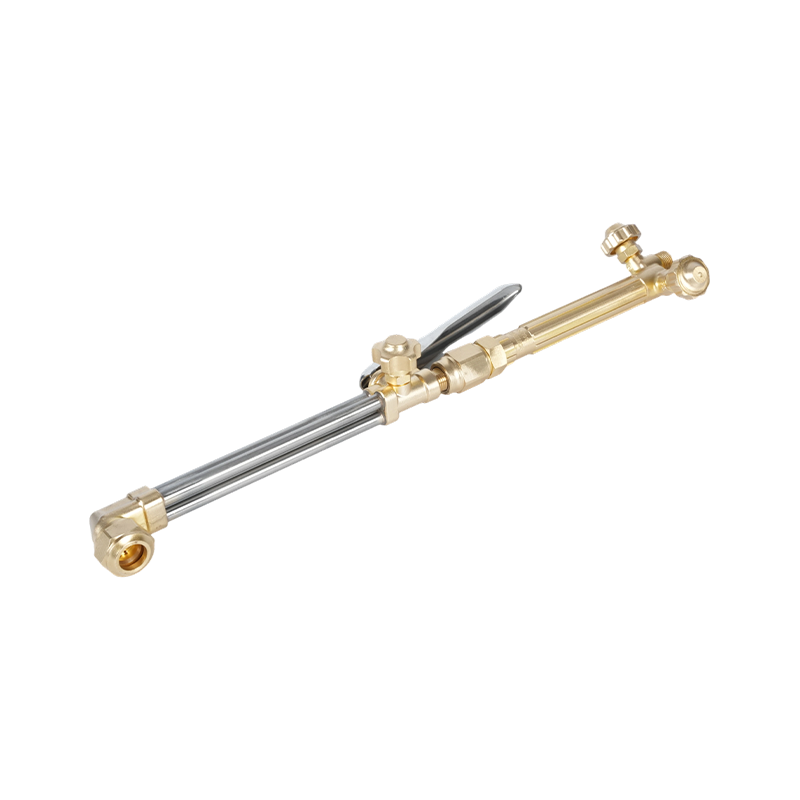
Kung nawawala ang tsart, ang naselyohang numero ng tip ay ang panimulang punto pa rin. 1101 series na mga tip sa pagputol ng acetylene takpan ang mga karaniwang laki ng tindahan mula sa light sheet hanggang medium plate at minarkahan nang malinaw upang matukoy bago mo ayusin ang mga regulator. Para sa mas malawak na pagtingin sa kung paano nakakaapekto ang disenyo ng tip sa pag-setup at buhay ng serbisyo, tingnan ang praktikal na gabay na ito cutting torch tip pagpili, setup, at pagpapanatili .
 1-101 Series Acetylene Torch Tips Suppliers, Wholesale Company - NINGBO WELDMAN Ang WELDMAN ay nangungunang China 1-101 Series Acetylene Torch Tips Supplier at Kumpanya, Wholesale 1-101 Series Acetylene Torch Tips na ibinebenta, Ang 1-... Tingnan ang Produkto →
Mga Saklaw ng Presyon ayon sa Operasyon
Ang cutting chart ay isang bahagi lamang ng larawan. Ang parehong setup ng torch ay ginagamit para sa welding, brazing, heating, at cutting, at bawat trabaho ay nangangailangan ng ibang pressure balance. Binubuod ng talahanayan sa ibaba ang mga hanay na pinakamadalas na lumalabas sa mga chart ng manufacturer para sa maliliit at katamtamang mga tip.
| Operasyon | Oxygen (psi) | Acetylene (psi) |
|---|---|---|
| Welding, maliit na tip | 5-10 | 3-7 |
| Pagpapatigas at pag-init | 3-5 | 3-5 |
| Pagputol, maliit na tip | 20-40 | 5-10 |
| Pagputol, mabigat na tip | 40-50 | 7-10 |
Pansinin na ang pagputol ng presyon ng oxygen ay palaging ang pinakamataas na halaga sa set. Ang cutting oxygen stream ay gumagawa ng dalawang trabaho: ito ay nag-oxidize ng bakal sa kerf at hinihipan ang molten oxide mula sa hiwa. Ang alinman sa trabaho ay hindi nagagawa nang maayos kung ang presyon ay masyadong mababa. Ang bahagi ng acetylene ay nananatili sa isang makitid na banda dahil ang preheat na apoy ay nangangailangan lamang ng sapat na gasolina upang mapanatili ang isang maliit na bahagi ng metal sa temperatura ng pag-aapoy.
May isang mahirap na limitasyon na nalalapat sa bawat setup ng acetylene. Ang acetylene ay nagiging hindi matatag sa itaas ng humigit-kumulang 15 psi at maaaring mabulok sa lakas ng pagsabog. Ang mga presyon ng regulator sa itaas ng halagang iyon ay mapanganib, anuman ang iminumungkahi ng isang tsart. Kung ang isang tip ay nangangailangan ng mas maraming acetylene pressure kaysa sa ligtas na limitasyon, ang tip ay masyadong malaki para sa sistema ng paghahatid o ang mga hose ay masyadong mahaba.
Bakit Isang Baseline ang Chart, Hindi Garantiya
Ang mga chart ay binuo gamit ang isang bagong tip, isang malinis na cutting attachment, at makatuwirang maiikling hose. Ang mga tunay na kondisyon ng workshop ay naiiba. Ang isang regulator na natanggal sa isang cart ay maaaring magbasa ng 5 psi na mataas. Ang mahabang pagtakbo ng hose ay nagpapababa ng presyon sa pagitan ng silindro at ng sulo, lalo na kapag mataas ang pangangailangan ng oxygen. Ang isang tip na may mga deposito ng carbon sa bore ay nagbubunga ng magulong apoy kahit na sa eksaktong presyon na ipinapakita sa tsart.
Magsimula sa chart, pagkatapos ay i-fine-tune sa maliliit na hakbang. Magtakda muna ng neutral preheat na apoy, nang patayin ang pagputol ng oxygen, pagkatapos ay idagdag ang cutting stream. Kung ang hiwa ay mabagal o ang tuktok na gilid ay natutunaw, itaas ang cutting oxygen ng humigit-kumulang 5 psi. Kung ang slag ay mahirap alisin, ang dulo ay malamang na masyadong malaki o ang bakal ay may mabigat na sukat. Idokumento kung ano ang gumagana para sa iyong kagamitan; Ang mga may karanasang operator ay kadalasang nagsusulat ng mga itinamang pressure sa tabi ng tsart sa dingding ng pagawaan.
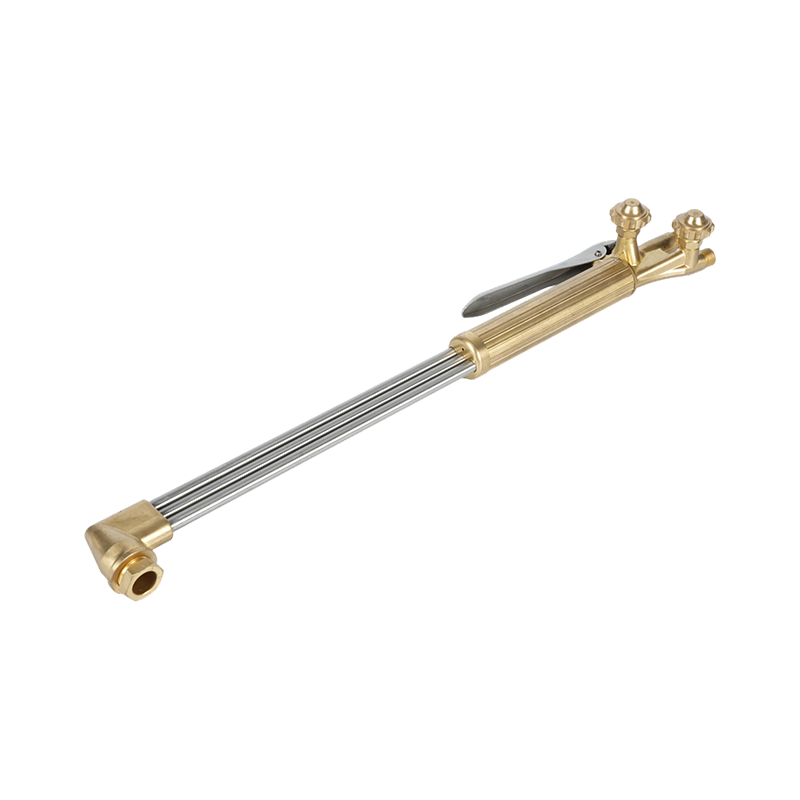
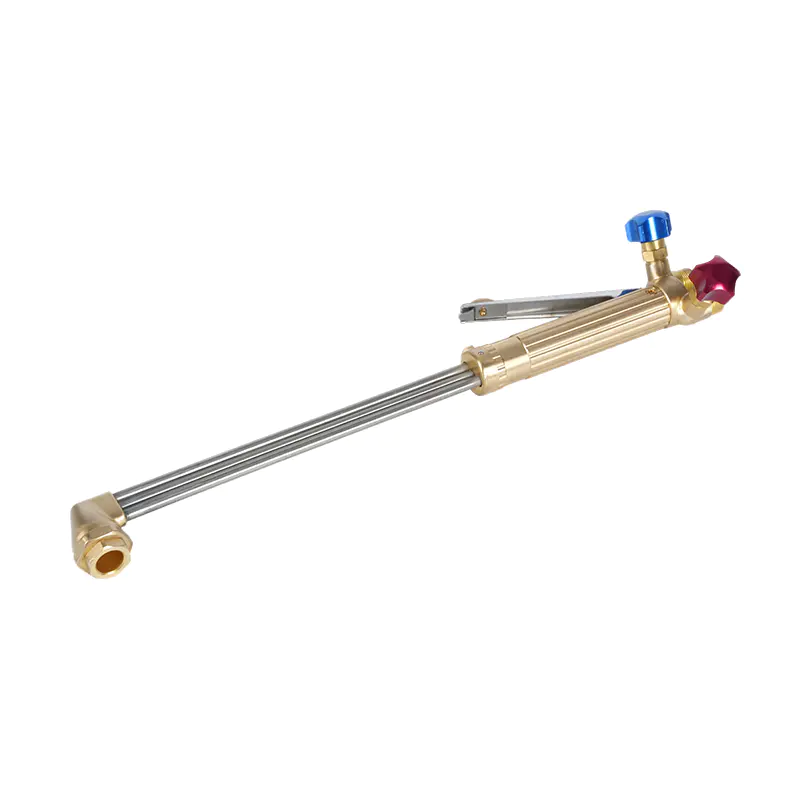
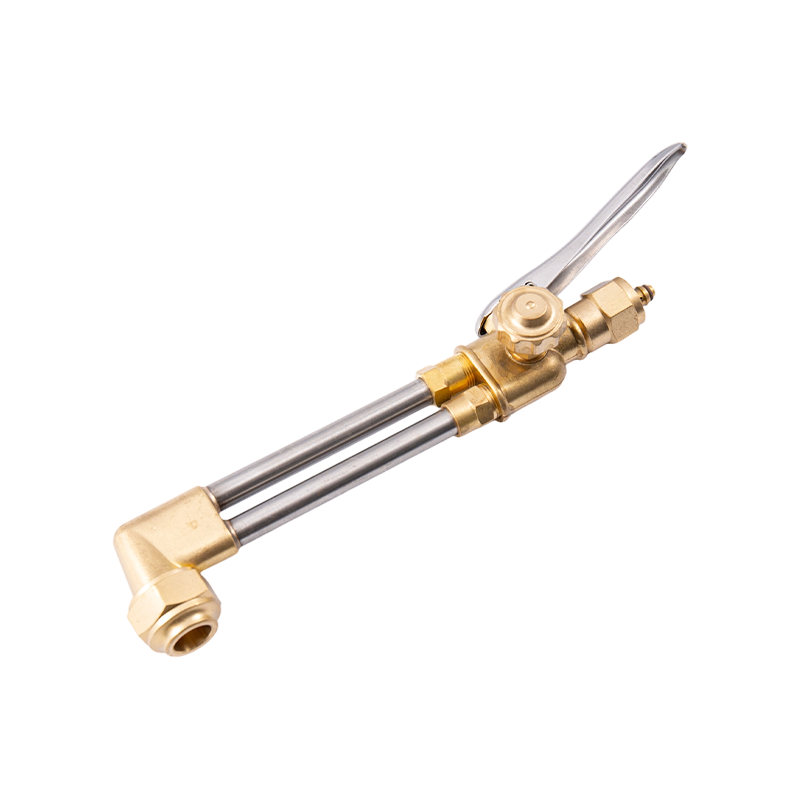
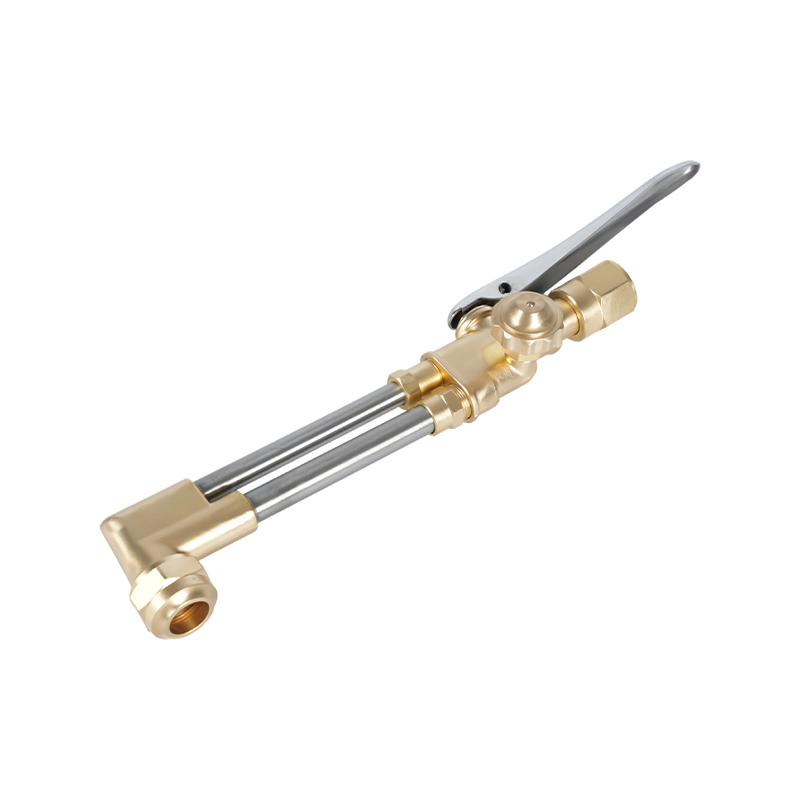
Kapag ang cutting attachment at ang torch handle ay hindi magkatugma, ang mga pressure sa chart ay nagiging mas mahirap na magparami. A heavy duty oxy-acetylene at propane cutting torch attachment na may malinis na tugon ng balbula, tulad ng A212, ay pinapanatili ang apoy na predictable at ginagawang mas madaling kopyahin ang mga setting ng chart.
 A212 Heavy Duty Oxy Acetylene Propane Cutting Torch Attachment Supplier, Wholes Ang WELDMAN ay nangungunang China A212 Heavy Duty Oxy Acetylene Propane Cutting Torch Attachment Supplier at Kumpanya, Wholesale A212 Heavy Duty Oxy A... Tingnan ang Produkto →
Mga Karaniwang Pagkakamali na Lumalabas sa Cut
Karamihan sa mga masasamang pagbawas ay maaaring masubaybayan sa isa sa ilang mga maiiwasang pagkakamali. Suriin ang mga ito bago baguhin ang anumang mga pressure.
- Pagtatakda ng acetylene sa itaas ng 15 psi. Ito ang pinaka-mapanganib na error sa oxy-fuel work, at hinding-hindi nito mapapabuti ang hiwa.
- Pagbabasa ng tsart mula sa ibang serye ng tip. Ang mga tip numbering system ay hindi pangkalahatan sa pagitan ng mga tagagawa.
- Ang pagtatakda ng mga regulator habang ang mga torch valve ay ganap na nakasara. Ang pagbabasa ay naaanod kapag ang gas ay nagsimulang dumaloy; itakda ang mga pressure na may bukas na tanglaw na sapat lamang upang makaramdam ng liwanag na daloy.
- Paggamit ng tip na masyadong maliit para sa plato. Ang paunang init ng apoy ay hindi maaaring itaas ang gilid sa temperatura ng pag-aapoy, at ang cutting stream ay nawawalan ng momentum bago maabot ang ilalim ng hiwa.
- Hindi pinapansin ang kondisyon ng tip seat at bore. Ang isang sirang upuan ay nag-leak ng preheat na gas sa mga thread, at ang isang maruming butas ay nakakasira sa cutting stream.
- Simulan ang hiwa bago maabot ng bakal ang temperatura ng pag-aapoy. Ang paghihintay ng dagdag na segundo sa gilid ay mas mura kaysa sa nabigong hiwa.
Ang apoy mismo ay ang pinakamahusay na real-time na tagapagpahiwatig. Ang isang neutral na apoy, na may matulis na puting panloob na kono at walang balahibo sa gilid ng acetylene, ay nagbibigay ng pinakamalinis na hiwa sa pinakamalinis na bakal. Kung ang apoy ay kumikislap pabalik sa dulo, huminto, hayaang lumamig ang dulo, at siyasatin ang upuan at ang butas bago muling ilawan.
Ilagay ang Chart sa Iyong Tindahan
Kahit na ang pinakamahusay na tsart ay hindi makakatumbas para sa mga hindi tugmang bahagi. Ang isang cutting attachment na may mga pagod na valve cone, isang hawakan na may mga sirang sinulid, o isang tip na hindi nakaupo nang maayos ang lahat ay nakakasira sa mga pressure sa apoy. Ang pagdidikit sa serye ng tip ng isang tagagawa at pagtutugma ng cutting attachment sa handle ay binabawasan ang bilang ng mga variable.
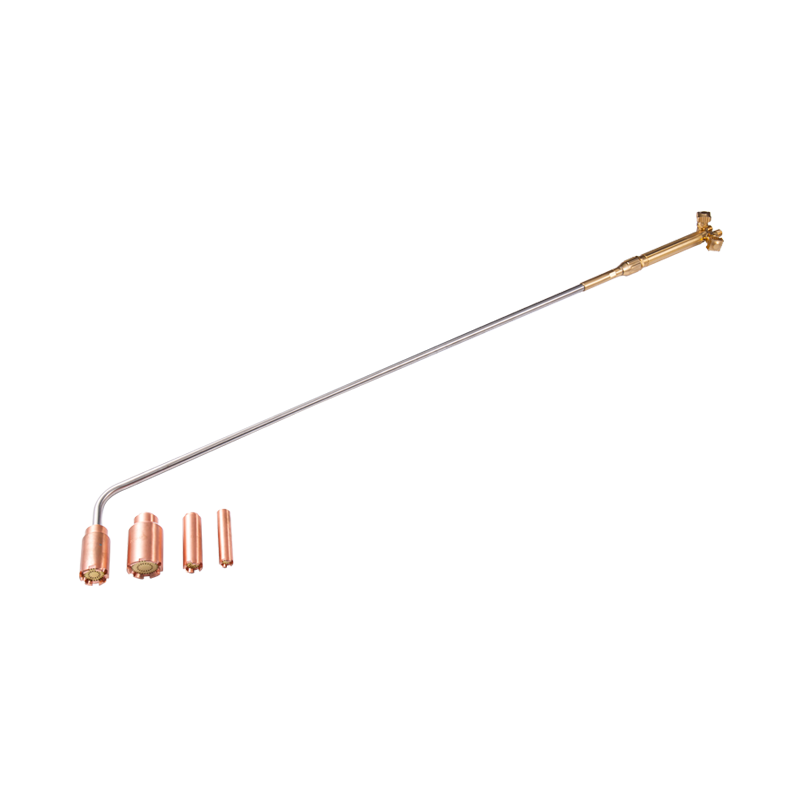
Isang kumpletong damit tulad ng A217K heavy duty cutting torch set kasama ang cutting attachment, kagamitan sa oxygen, at mga katugmang tip sa isang pakete, kaya ang mga pressure mula sa chart ay maaaring kopyahin nang hindi naghahalo ng mga bahagi mula sa iba't ibang pinagmulan.
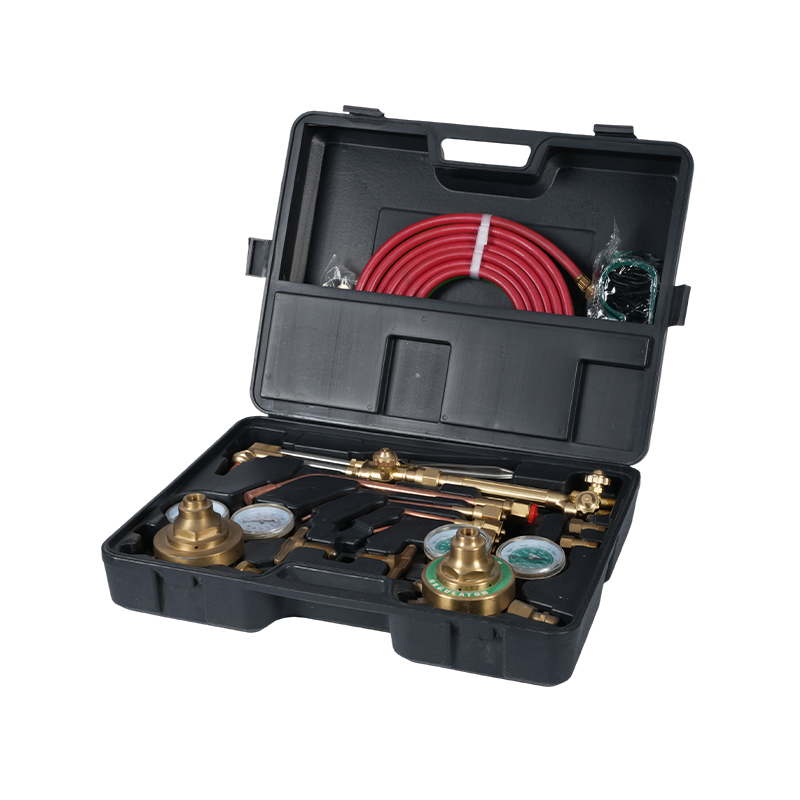 A217K Heavy Duty Cutting Torch Set Propane Cutting Attachment Oxygen Acetylene T Ang WELDMAN ay nangungunang China A217K Heavy Duty Cutting Torch Set Propane Cutting Attachment Oxygen Acetylene Torch Kit Supplier at Kumpanya, Buong... Tingnan ang Produkto →
Kung ang iyong tindahan ay nangangailangan ng tulong sa pagpili ng isang serye ng tip o isang cutting attachment para sa kapal ng plato na karaniwan mong hinahawakan, makipag-ugnayan sa amin gamit ang iyong modelo ng tanglaw at hanay ng materyal, at ituturo namin sa iyo ang mga tamang bahagi.