Ano ang Ginagawa ng Welding Nozzle — at Bakit Ito Mahalaga
Ang bawat hinang o hiwa ay nagsisimula sa isang apoy o arko — ngunit hindi maaaring gumanap nang maaasahan nang walang nozzle na nagdidirekta sa kung ano ang nakapaligid dito. Ang nozzle ay ang huling punto kung saan ang shielding gas, fuel gas, o oxygen ay lumabas sa torch body at umabot sa work zone. Mukhang simple ang trabaho nito. Sa pagsasagawa, tinutukoy nito ang lahat mula sa weld porosity hanggang sa pagputol ng kalidad ng gilid hanggang sa kung gaano kadalas ka humihinto upang linisin ang spatter sa iyong kagamitan.
Sa gas-shielded arc welding na proseso tulad ng MIG/GMAW, ang nozzle ay lumilikha ng isang proteksiyon na sobre ng shielding gas sa paligid ng weld pool, na humaharang sa atmospheric oxygen at nitrogen mula sa pagkontamina sa tinunaw na metal. Kung walang sapat na saklaw ng gas, ang weld ay nag-oxidize, lumilitaw ang porosity, at bumababa ang mga mekanikal na katangian. Sa pagputol at pagwelding ng oxy-fuel, kinokontrol ng nozzle ang geometry ng apoy mismo - tinutukoy ang ratio ng preheat na apoy sa pagputol ng daloy ng oxygen at ang pagkalat ng init sa workpiece.
Ang isang pagod, barado, o hindi tama ang laki ng nozzle ay hindi lamang nakakabawas sa kalidad - ito ay nagpaparami ng mga natupok na gastos at downtime. Pinipigilan ng spatter buildup ang daloy ng gas, na nagdudulot ng turbulence na pumipinsala sa proteksiyon na saklaw. Ang isang nozzle bore na masyadong maliit para sa application ay nagpapataas ng back-pressure, na nakakagambala sa apoy o arko. Ang pag-unawa sa nozzle ay, sa pagsasagawa, pag-unawa sa kalahati ng kung ano ang kumokontrol sa iyong katatagan ng proseso.
Mga Uri ng Nozzle ayon sa Proseso ng Welding
Ang mga nozzle ay hindi mapapalitan sa mga proseso. Ang tamang panimulang punto para sa anumang pagpili ng nozzle ay ang pagtukoy sa welding o proseso ng pagputol na ginagamit — bawat isa ay may iba't ibang geometry ng nozzle, mga kinakailangan sa materyal, at paggana.
MIG / GMAW nozzles ay mga cylindrical o hugis na consumable na nakakabit sa harap ng MIG gun at pumapalibot sa contact tip. Ang kanilang pangunahing tungkulin ay upang idirekta ang shielding gas — karaniwang argon-rich mixtures o CO₂ — sa ibabaw ng weld pool. Dumating ang mga ito sa mga istilo ng slip-on at sinulid na attachment. Ang mga slip-on na nozzle ay nakakabit at nag-aalis nang mas mabilis, na mahalaga sa mga linya ng mataas na produksyon; ang mga sinulid na nozzle ay nagbibigay ng mas secure na gas seal at mas malamang na lumuwag sa ilalim ng vibration. Ang parehong mga estilo ay magagamit sa mga karaniwang at mabigat na tungkulin na mga konstruksyon, ang huli ay nagtatampok ng mas makapal na pader at mga insulator na na-rate para sa 400–600 amp application.
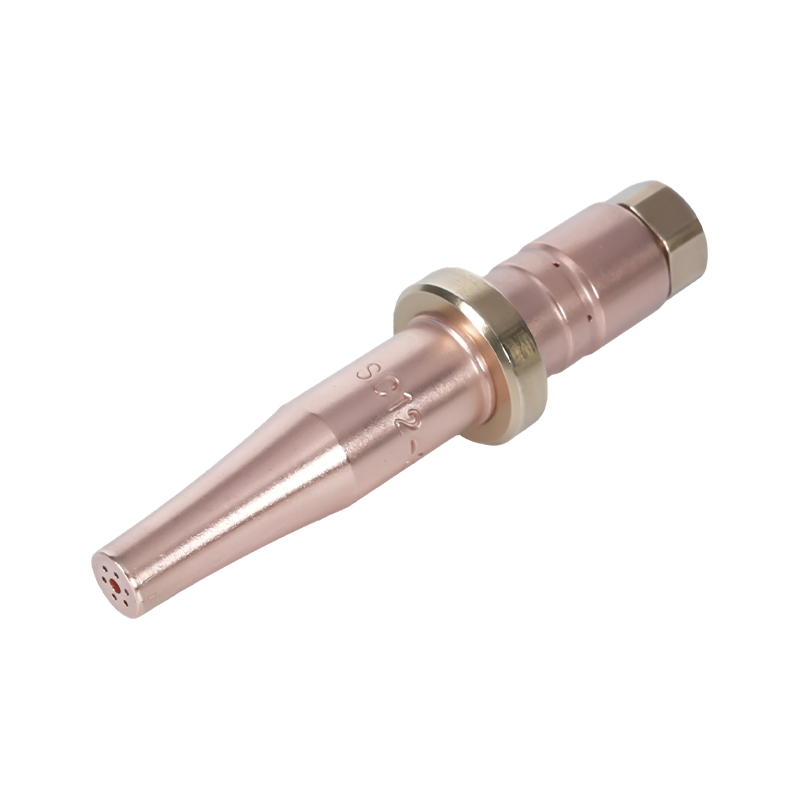
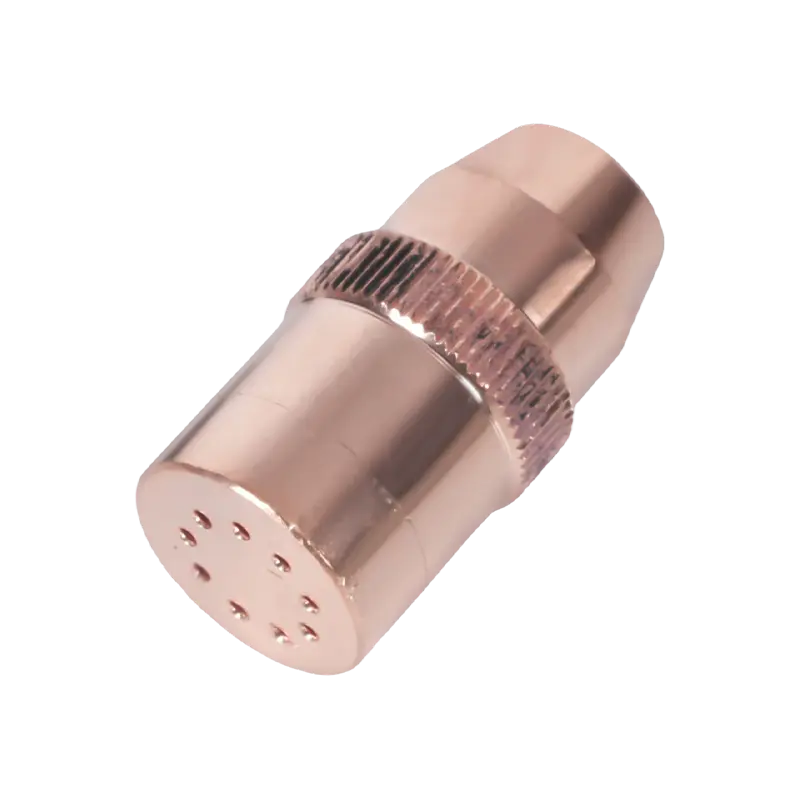
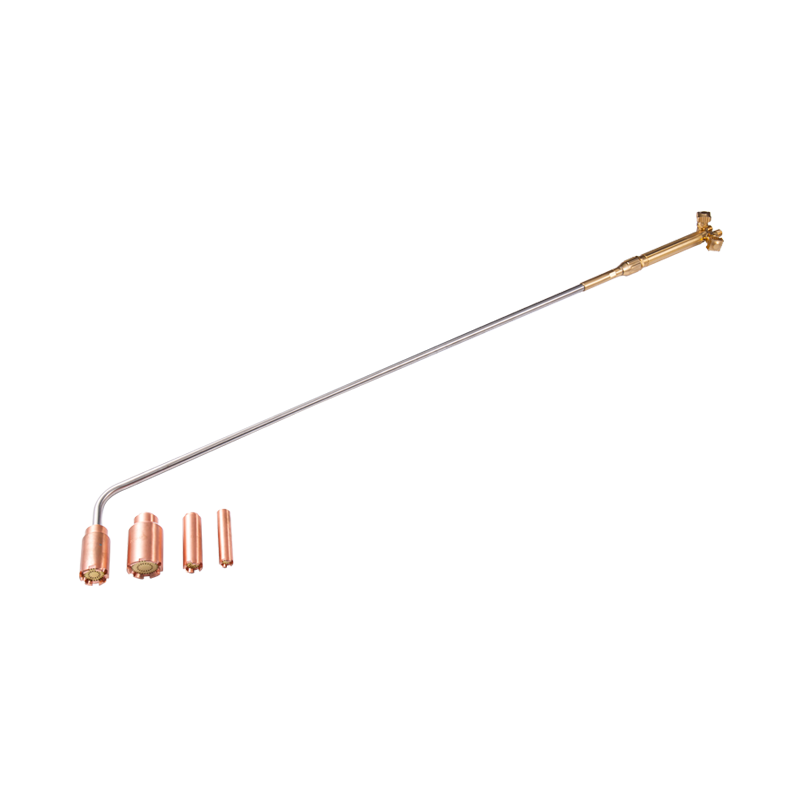
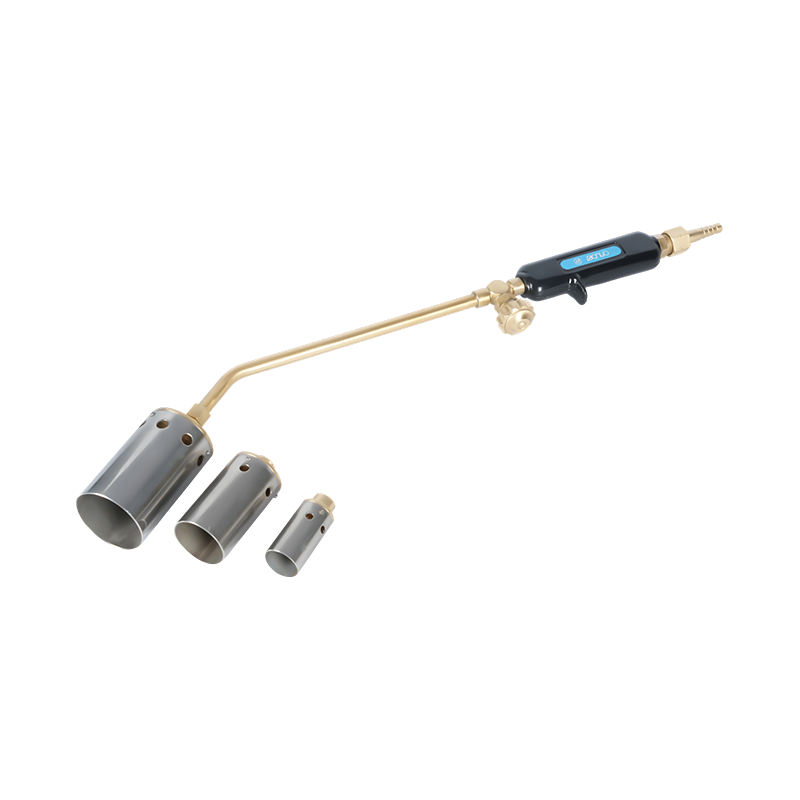
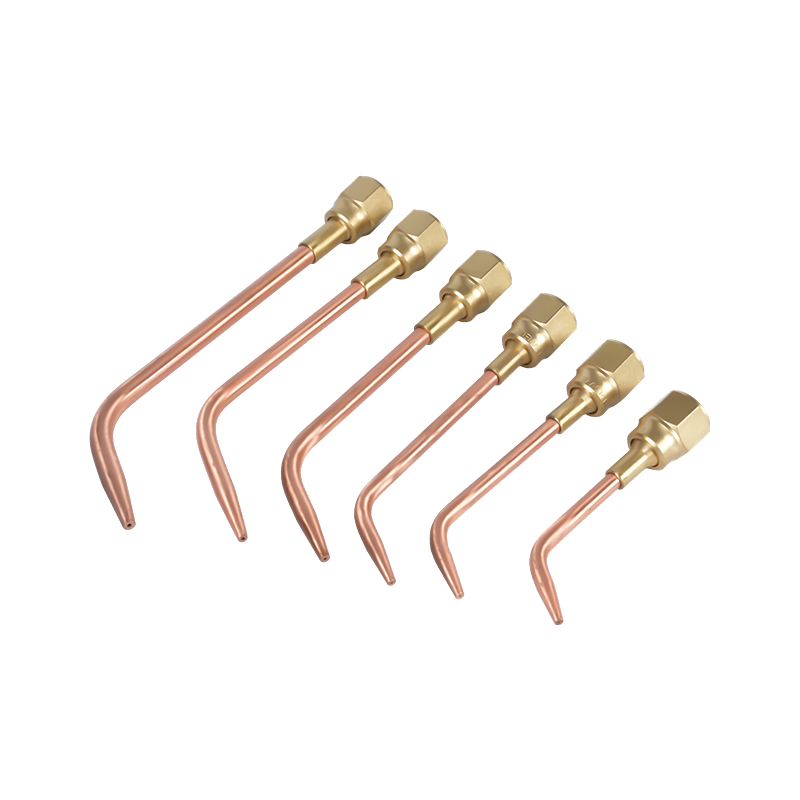
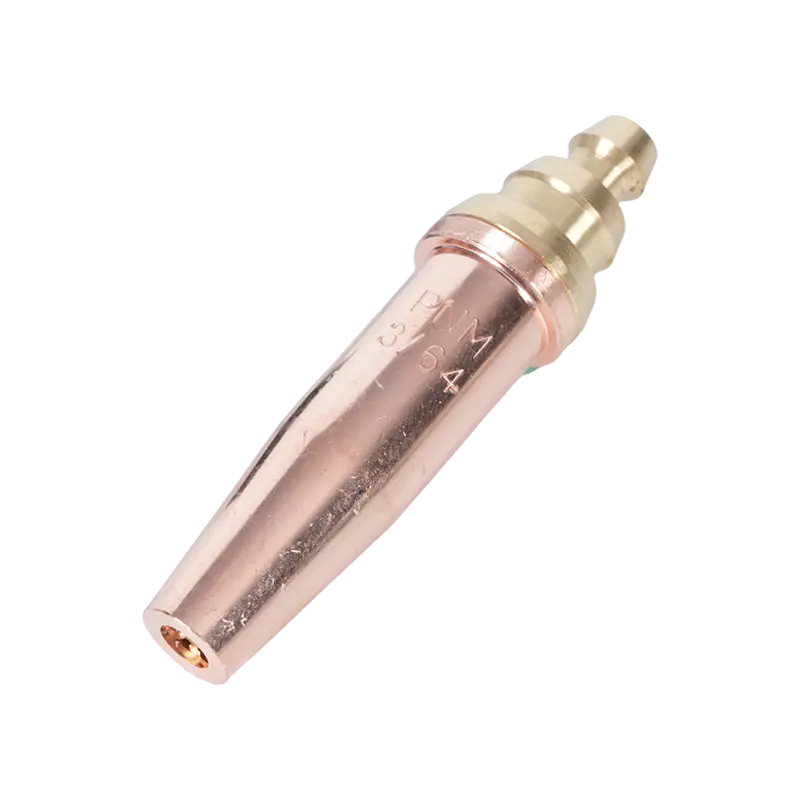
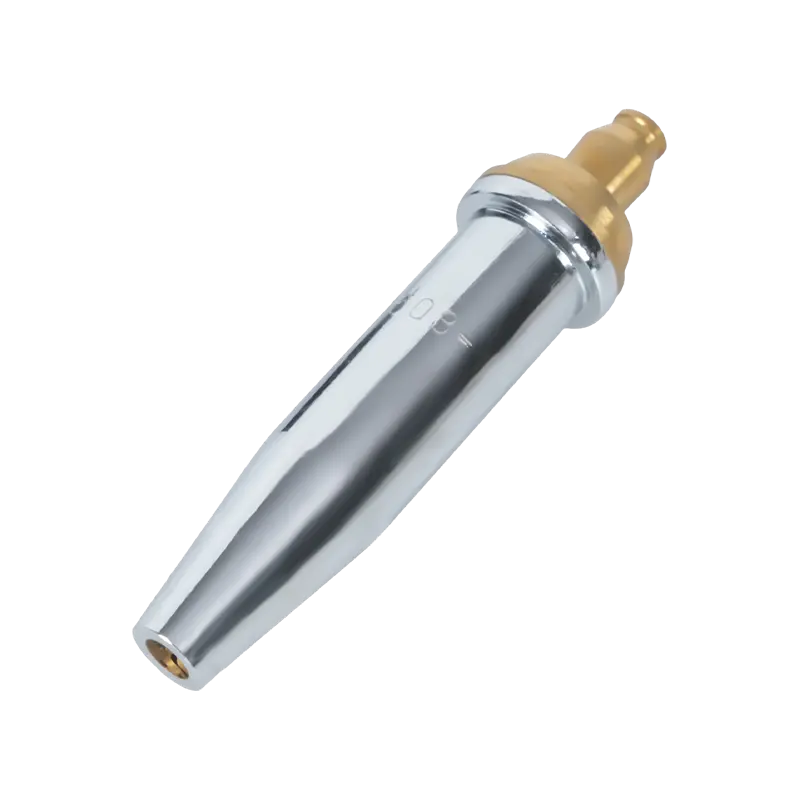
Oxy-fuel cutting at welding nozzles — madalas na tinatawag na cutting tip o torch tip — gumana nang iba. Sa halip na protektahan ang isang weld pool, pinaghahalo at idinidirekta nila ang fuel gas (acetylene o propane) at oxygen upang makagawa ng isang tumpak at mataas na temperatura ng apoy. Ang mga cutting tip ay may gitnang high-pressure na oxygen orifice na napapalibutan ng preheat flame port; dinadala ng preheat na apoy ang bakal sa temperatura ng pag-aapoy, at ang cutting oxygen jet pagkatapos ay nag-oxidize at naglalabas ng tinunaw na materyal. Acetylene cutting torch tips para sa oxy-fuel applications naghahatid ng pinakamainit na apoy ng anumang karaniwang fuel gas (sa paligid ng 3,500°C), na ginagawa silang unang pagpipilian para sa pagputol ng mas makapal na bakal at para sa mga application na nangangailangan ng mabilis na pag-init. Propane cutting torch tip na idinisenyo para sa matatag na paghahatid ng apoy gumagana sa mas mababang temperatura ng apoy ngunit nag-aalok ng isang mas malawak, mas pantay na init na sobre - partikular na epektibo para sa pagpainit, pagbaluktot, at pagputol ng mas manipis na mga seksyon kung saan ang concentrated acetylene flame ay magdudulot ng localized distortion. Para sa mga application na puro init sa halip na pagputol, mga tip sa pag-init para sa kontroladong pamamahagi ng apoy nagtatampok ng maraming preheat port na nakaayos upang magkalat ng init nang pantay-pantay sa isang mas malawak na lugar sa ibabaw, nang walang gitnang pagputol ng oxygen channel.
Mga nozzle ng TIG / GTAW (tinatawag ding mga gas cup o collet bodies) direktang argon shielding gas sa paligid ng tungsten electrode. Karaniwang gawa ang mga ito mula sa alumina ceramic, salamin, o mga configuration ng lens ng gas. Hindi tulad ng mga MIG nozzle, ang mga TIG cup ay hindi nakikipag-ugnayan sa trabaho at pangunahing pinili batay sa tungsten diameter, joint access, at ang pangangailangan para sa laminar versus diffused gas flow. Ang mga gas lens assemblies — na gumagamit ng mesh insert upang lumikha ng mas laminar gas column — ay mas gusto para sa precision work at out-of-position welding kung saan ang pare-parehong shielding ay kritikal.

Ipinaliwanag ang Mga Hugis ng Nozzle at Sukat ng Bore
Sa loob ng bawat kategorya ng proseso, ang nozzle geometry ay may direktang epekto sa gas coverage, joint accessibility, at spatter clearance. Para sa MIG welding, apat na hugis ang sumasaklaw sa karamihan ng mga aplikasyon:
- Cylindrical (tuwid): Isang pare-parehong diameter na butas mula base hanggang dulo. Nag-aalok ng maximum na dami ng daloy ng gas at ito ang karaniwang pagpipilian para sa mga flat o horizontal welds na walang mga paghihigpit sa pag-access. Ang mga sukat ng bore ay mula ⅜" hanggang ⅞" (humigit-kumulang 10–22 mm), at bilang pangkalahatang tuntunin, dapat tumaas ang diameter ng bore sa amperage — ang mas malalaking butas ay sumusuporta sa mas mataas na mga rate ng daloy ng gas na kinakailangan upang masakop ang mas malawak, mas mainit na mga weld pool.
- Bottleform (bottleneck): Bumaba sa mas maliit na panlabas na diameter malapit sa gumaganang dulo. Ang pinababang profile ay nagpapabuti ng visibility at access sa mga nakakulong na joints. Partikular na angkop para sa automated at robotic welding dahil mas madaling nililinis ng makitid na dulo ang mga fixture at maaaring linisin nang mas mahusay ng mga istasyon ng torch reaming.
- Maikli at mahabang taper: Isang unti-unting taper mula sa base patungo sa dulo. Magandang joint access na may mas mahusay na saklaw ng gas kaysa sa bottleform. Ang mga mahabang taper ay ginustong para sa pipe welding at corner joints; ang mga maikling taper ay nagbabalanse ng accessibility na may kahusayan sa daloy ng gas para sa pangkalahatang katha.
- Conical: Isang mas malawak, panlabas na naglalagablab na profile sa dulo. Pina-maximize ang lugar ng saklaw ng gas — kapaki-pakinabang para sa mas malawak na mga weld pool, mas mataas na mga input ng init, at kapag nagwe-welding ng mga metal na pinahiran ng zinc na gumagawa ng malaki at sumasabog na spatter. Ang mas malawak na bibig ay ginagawang mas epektibo ang reaming gamit ang isang istasyon ng paglilinis ng sulo sa mga robotic setup.
Para sa mga tip sa pagputol ng oxy-fuel, tinutukoy ng bore geometry ang hugis ng cutting oxygen stream at ang preheat pattern. Ang mga numero ng laki ng tip ay tumutugma sa kapal ng materyal na pinuputol — ang mas malalaking numero ay nagpapahiwatig ng mas malalaking orifice ng oxygen at mas mataas na mga rate ng pagkonsumo ng gas na angkop para sa mas makapal na bakal. Ayon sa Ang pagtutukoy ng AWS para sa mga welding shielding gas at ang kanilang mga klasipikasyon , ang komposisyon ng gas at rate ng daloy ay mga standardized na parameter — ibig sabihin, ang geometry ng nozzle bore ay dapat itugma sa uri ng gas at pressure na ginagamit, hindi pinili nang nakahiwalay.
Gabay sa Materyal: tanso, tanso, at Plated na Opsyon
Ang materyal ng nozzle ay namamahala sa dalawang bagay: spatter resistance at thermal management. Ang dalawang pag-aari na ito ay madalas na humahatak sa magkasalungat na direksyon depende sa aplikasyon, kung kaya't walang solong materyal ang nangingibabaw sa lahat ng mga kaso ng paggamit.
Brass nag-aalok ng mas mahusay na lumalaban sa spatter kaysa sa hubad na tanso sa mga mas mababang amperage na application (100–300 amps). Ang spatter ay hindi madaling kumakapit sa mga tansong ibabaw, ibig sabihin ay mas mahabang agwat sa pagitan ng paglilinis. Gayunpaman, ang brass ay may mas mababang softening point kaysa sa tanso — sa mas mataas na amperage o extended arc-on times, ang isang brass nozzle ay maaaring mag-deform sa ilalim ng matagal na init, kaya hindi ito angkop para sa mabigat na trabaho. Kapag ginamit bilang isang insert sa loob ng isang tansong katawan, ang brass ay nakakatulong na mapanatili ang panloob na diameter ng nozzle sa paglipas ng panahon, na nagpapahaba ng buhay ng serbisyo sa mga application na may katamtamang init.
Copper nagsasagawa ng init nang mas epektibo kaysa sa tanso, na ginagawa itong mas mahusay na pagpipilian para sa matagal na trabahong may mataas na init (mahigit sa 300 amps) at para sa mas mahabang mga welding cycle. Ang mga nozzle ng tanso ay sumisipsip at nagwawaldas ng init nang mas mabilis, na binabawasan ang panganib ng thermal distortion. Ang mga heavy-duty na copper nozzle — na may mas makapal na pader at insulator — ay ang pamantayan para sa 400–600 amp application sa structural fabrication at heavy plate welding. Para sa mga tip sa pagputol ng oxy-fuel, ang tanso o mataas na uri ng tansong haluang metal ay ang karaniwang materyal dahil mismo sa kanilang kakayahang makatiis sa matinding temperatura ng pagputol ng apoy nang hindi nababago o nabubulok ang geometry ng orifice.
Nikel-plated at chrome-plated pinagsasama ng mga nozzle ang copper core na may surface coating na mas lumalaban sa spatter adhesion kaysa sa hubad na tanso o tanso. Nagbibigay din ang plating ng ilang benepisyo ng thermal insulation. Ang kanilang pangunahing aplikasyon ay sa robotic at automated na welding, kung saan ang mahaba, walang patid na mga welding cycle ay nakagawian at ang pagliit ng downtime sa paglilinis ay direktang nakakaapekto sa throughput. Ang mas mahabang buhay ng serbisyo ay nagbibigay-katwiran sa kanilang mas mataas na gastos sa mataas na dami ng produksyon na kapaligiran.
Ceramic Ang mga nozzle ay kumakatawan sa isang mas bagong kategorya, na pangunahing ginagamit sa TIG welding at ilang espesyal na MIG application. Ang kanilang non-conductive surface ay nangangahulugan na ang spatter ay hindi maaaring magdugtong ng kuryente mula sa nozzle patungo sa contact tip — isang failure mode na nagdudulot ng kasalukuyang daloy sa nozzle at mabilis na pagkasira. Ang mga ceramic TIG cup ay nakatiis din ng direktang pakikipag-ugnay sa mga maiinit na workpiece nang hindi natutunaw, na ginagawa itong kapaki-pakinabang para sa hinang sa masikip na mga uka.

Tatlong Hakbang sa Pagpili ng Tamang Nozzle
Nagiging diretso ang pagpili kapag sumusunod ito sa isang nakapirming sequence sa halip na subukang suriin ang lahat ng mga variable nang sabay-sabay.
Hakbang 1 — Tukuyin ang proseso at ang mga operating parameter nito. Tukuyin kung ang application ay MIG/GMAW, oxy-fuel cutting, oxy-fuel heating, o TIG. Para sa mga proseso ng arc, itatag ang hanay ng operating amperage. Para sa mga proseso ng oxy-fuel, tukuyin ang fuel gas (acetylene vs. propane) at ang kapal ng materyal na pinuputol o pinainit. Ang mga parameter na ito ay agad na nagpapaliit sa field: ang isang 150-amp MIG application ay nangangailangan ng isang karaniwang brass o copper nozzle; isang 500-amp robotic MIG cycle ang nangangailangan ng heavy-duty plated copper nozzle; ang isang propane cutting application sa 20 mm plate ay nangangailangan ng propane tip na may sukat para sa kapal ng materyal na iyon. Ipares ang iyong mga tip sa tama mga regulator ng presyon ng gas upang umakma sa iyong setup ng sulo ay pare-parehong mahalaga — ang nozzle ay maaari lamang gumanap bilang dinisenyo kapag ang presyon ng gas ay pare-pareho sa loob ng inirerekomendang hanay para sa laki ng tip na iyon.
Hakbang 2 — Suriin ang pinagsamang accessibility. Maaari bang maabot ng tuwid na cylindrical nozzle ang joint nang walang fouling sa workpiece o fixturing? Kung gayon, gamitin ito - ang mga malalaking butas ay nag-maximize ng saklaw ng gas at binabawasan ang pagbuo ng spatter. Kung ang joint ay nasa isang masikip na sulok, malalim na uka, o panloob na pipe weld, lumipat sa isang bottleneck o taper na profile. Gamitin ang pinakamaliit na panlabas na diameter na nagbibigay pa rin ng sapat na saklaw ng gas para sa laki ng weld pool, hindi ang pinakamaliit na akma sa pisikal. Ang undersizing ng nozzle bore sakripisyo shielding kalidad; ang sobrang laki ng panlabas na diameter ay lumilikha ng mga problema sa clearance.
Hakbang 3 — Itugma ang materyal sa thermal demand. Para sa short-cycle, lower-amperage na trabaho, ang brass ay nagbibigay ng magandang spatter resistance sa mas mababang halaga. Para sa matagal na high-heat o high-amperage na trabaho, lumipat sa tanso. Para sa mga automated o robotic na application na tumatakbo sa halos tuluy-tuloy na mga cycle, binabawasan ng mga plated na nozzle ang dalas ng pagpapanatili nang sapat upang mabawi ang pagkakaiba sa gastos. Para sa mga aplikasyon ng oxy-fuel, palaging gumamit ng mga tip na tanso o tanso-alloy — ang mga tip sa tanso ay maaaring mabali sa ilalim ng thermal shock ng isang high-pressure na putok ng oxygen, isang panganib sa kaligtasan gaya ng pagganap.
Pagpapanatili, Paglilinis, at Pagpapalit
Ang isang nozzle na nalinis at napanatili nang tama ay lalampas sa isang bagong nozzle na napabayaan ng isang malawak na margin. Ang failure mode para sa halos lahat ng mga nozzle ay pareho: ang spatter ay naipon sa inner bore, pinipigilan ang daloy ng gas, at lumilikha ng turbulence na pumipinsala sa shielding coverage. Ang kalidad ng weld ay bumababa bago ang nozzle ay nakikitang nabigo, ibig sabihin, ang pinsala ay madalas na ginagawa bago ang welder ay nakilala ang problema.
Ang pinakamabisang hakbang sa pag-iwas ay ang anti-spatter compound — alinman sa dip gel o spray — na inilapat sa nozzle bore bago magsimula ng welding session. Pinipigilan ng anti-spatter ang spatter mula sa pagbubuklod sa ibabaw ng nozzle, na ginagawang madaling maalis ang anumang buildup habang o pagkatapos ng welding. Huwag umasa sa anti-spatter bilang kapalit ng pana-panahong paglilinis; gamitin ito bilang isang tulong sa pagpapanatili na nagpapalawak ng pagitan sa pagitan ng mga paglilinis.
Kapag kailangan ang paglilinis, gumamit ng nozzle reamer pliers o istasyon ng paglilinis ng tanglaw upang alisin ang spatter nang mekanikal. Huwag gumamit ng screwdriver o iba pang matulis na tool na maaaring makapuntos sa bore surface — ang isang magaspang na panloob na ibabaw ay nagpapabilis sa hinaharap na spatter adhesion at maaaring baguhin ang panloob na geometry ng daloy ng gas. Para sa mga tip sa pagputol ng oxy-fuel, linisin ang mga orifice port gamit ang tip cleaner na may tamang sukat; pinalaki ng sobrang laki ng tip cleaner ang orifice, na permanenteng nakakaabala sa kalidad ng apoy o pagputol at nangangahulugan na dapat palitan ang tip.
Palitan ang isang MIG nozzle kapag ang bore ay nagpapakita ng nakikitang pagbaluktot, kapag ang insulator ay basag o nawawala, o kapag ang spatter ay tumulay sa pagitan ng nozzle at contact tip pagkatapos ng paglilinis. Para sa mga tip sa pagputol ng oxy-fuel, palitan kapag ang paglaki ng orifice ay nagdudulot ng malambot o hindi regular na apoy na hindi maitatama sa pamamagitan ng paglilinis, o kapag ang mukha ng upuan ay nasira at hindi na nakakabit nang maayos laban sa cutting attachment. Ang pagpapatakbo ng pagod na nozzle o tip ay hindi nakakatipid ng pera — ang pagkawala ng kalidad, muling paggawa, at gas na basura mula sa hindi magandang shielding o isang nasirang apoy ay nagkakahalaga ng higit sa consumable mismo.