Ang temperatura na ginagawa ng cutting torch ay isa sa mga pinakamadalas na binabanggit — at pinakamadalas na hindi maintindihan — na mga numero sa pagputol ng oxy-fuel. Ang mga tao ay nagtatanong kung gaano kainit ang isang cutting torch, nakakatanggap ng isang numero sa libu-libong degree, at ipinapalagay na ang mas mataas ay palaging mas mahusay. Ang katotohanan ay mas nuanced: ang temperatura ng apoy ay isang kadahilanan sa pagputol ng pagganap, ngunit hindi ang isa lamang, at hindi palaging ang pinakamahalaga. Ang pag-unawa sa kung ano talaga ang ibig sabihin ng mga numero ng temperatura ay nakakatulong sa iyong piliin ang tamang gas, ang tamang tip, at ang tamang setup para sa gawaing nasa kamay.
Gaano Kainit ang Cutting Torch?
Ang preheat na apoy ng cutting torch — ang singsing ng apoy na pumapalibot sa cutting tip bago paandarin ang cutting oxygen lever — umabot sa mga temperatura sa pagitan ng 4,400°F at 6,000°F (humigit-kumulang 2,400°C hanggang 3,300°C), depende sa fuel gas na ginamit at ratio ng oxygen sa gasolina sa pinaghalong. Sinasaklaw ng hanay na ito ang lahat ng karaniwang setup ng pagputol ng oxy-fuel, mula sa propane sa ibabang dulo hanggang sa oxy-acetylene sa itaas na dulo.
Ang preheat na apoy ay nagsisilbi ng isang tiyak na layunin: itaas ang base metal sa temperatura ng pag-aapoy nito, na para sa banayad na carbon steel ay humigit-kumulang 1,600°F (870°C). Sa temperatura na ito, ang bakal ay umabot sa isang maliwanag na kulay kahel at nagsisimulang magpakita ng mga spark sa ibabaw na gilid. Tanging sa puntong ito ay handa na ang metal para sa pagputol. Kapag binuksan ng operator ang cutting oxygen lever, isang high-pressure stream ng purong oxygen ay ipinakilala sa preheated na lugar - at ang aktwal na pagputol ay magsisimula.
ang mahalaga, ang cutting oxygen stream mismo ay hindi nagdaragdag ng makabuluhang temperatura ng apoy . Ang ginagawa nito ay nagpapasimula at nagpapanatili ng kemikal na reaksyon sa pagitan ng oxygen at ng bakal sa bakal. Ang reaksyong iyon - hindi ang apoy ng sulo - ang gumagawa ng aktwal na gawain ng pagputol.
Bakit Bahagi Lamang ng Kuwento ang Pagputol ng Temperatura ng Sulo
Ang pagkakaiba sa pagitan ng temperatura ng apoy at init na output ay isa na nauunawaan ng mga nakaranas ng cutting operator ngunit madalas na nakakaligtaan ang mga nagsisimula. Sinusukat ng temperatura kung gaano kainit ang apoy sa kaibuturan nito. Ang output ng init — sinusukat sa BTU bawat cubic foot ng gas na natupok — ay sumusukat kung gaano karaming thermal energy ang inililipat ng apoy sa workpiece sa paglipas ng panahon. Ang mga ito ay magkakaugnay ngunit hindi magkapareho, at ang pag-optimize para sa isa ay hindi awtomatikong nag-o-optimize para sa isa pa.
Ang Acetylene ay gumagawa ng pinakamainit na oxy-fuel na apoy ng anumang karaniwang magagamit na gas, ngunit ang kabuuang init na output nito (BTU content) ay mas mababa kaysa propylene at propane dahil ito ay nasusunog sa mas mabilis na bilis na may mas kaunting dami ng gasolina. Ang apoy ng propylene ay medyo mas malamig kaysa sa acetylene, ngunit ang panlabas na apoy na kono nito ay naghahatid ng mas maraming BTU na nilalaman - ibig sabihin, maaari itong magpainit ng mas malaking masa ng bakal nang mas mahusay para sa ilang partikular na mga aplikasyon, kahit na ang pinakamataas na temperatura ay mas mababa.
Ang proseso ng pagputol mismo ay pangunahing kemikal din sa halip na thermal. Kapag ang bakal ay umabot sa temperatura ng pag-aapoy, ang pag-cut ng oxygen stream ay nag-ooxidize sa bakal - mahalagang sinusunog ito - sa isang exothermic na reaksyon na bumubuo ng sarili nitong init. Ang preheat na apoy ng tanglaw ay nagpapanatili ng reaksyong ito habang ang tanglaw ay gumagalaw sa kahabaan ng hiwa, ngunit ang enerhiya na nagtutulak sa hiwa ay higit na nakakapagpapanatili sa sarili kapag naitatag na. Ito ang dahilan kung bakit ang isang cutting torch ay hindi basta natutunaw sa pamamagitan ng bakal tulad ng inaasahan ng isang welder: ito ay kemikal na nagpapalit ng isang makitid na landas ng bakal sa likidong iron oxide (slag), na tinatangay ng hangin mula sa kerf ng presyon ng oxygen.
Paghahambing ng Temperatura ng Panggatong na Gas
Apat na gas ang account para sa karamihan ng mga aplikasyon sa pagputol ng oxy-fuel. Ang kanilang mga katangian ng temperatura at init na output ay naiiba sa mga paraan na ginagawang mas angkop ang bawat isa sa ilang mga gawain:
| Fuel Gas | Flame Temp (na may O₂) | Pangunahing Flame BTU/ft³ | Pinakamahusay na Application |
|---|---|---|---|
| Acetylene | ~5,600°F (3,100°C) | ~507 BTU/ft³ | Mabilis na painitin, manipis hanggang katamtamang bakal, precision cutting |
| propylene | ~5,300°F (2,930°C) | ~440 BTU/ft³ (pangunahin); mataas na sekondarya | Makapal na bakal, bevel cutting, scrap cutting, cost efficiency |
| Propane | ~4,600°F (2,540°C) | ~255 BTU/ft³ (pangunahin) | Makapal na pag-init ng bakal, mabagal na paggupit, malaking bahagi ng preheating |
| MAPP / MAP-Pro | ~5,300°F (2,930°C) | Katulad ng propylene | Maliit na bahagi ng pagpainit, pagpapatigas, mataas na presyon sa ilalim ng tubig pagputol |
Tandaan na ang mga halaga ng BTU ay nag-iiba ayon sa pinagmulan at paraan ng pagsukat. Ang mga figure sa itaas ay nagpapakita ng pangunahing (inner cone) na paglabas ng init, na siyang pinakanauugnay na halaga para sa bilis ng preheat. Ang pangalawang apoy (outer cone) na nilalaman ng BTU ay isang karagdagang salik — partikular na makabuluhan para sa propylene, na naghahatid ng higit sa dalawang beses na output ng pangalawang apoy ng acetylene na BTU.

Acetylene: Pinakamainit na Apoy, Pinakamabilis na Preheat
Ang Oxy-acetylene ay gumagawa ng pinakamataas na temperatura ng apoy ng anumang karaniwang cutting gas — humigit-kumulang 5,600°F (3,100°C) na may 1:1 oxygen-to-fuel ratio. Direkta itong nagsasalin sa pinakamabilis na oras ng preheat, na mahalaga sa mga kapaligiran ng produksyon kung saan nakakaapekto ang cut-cycle time sa throughput. Para sa precision work sa thinner stock, ang concentrated inner cone ng acetylene ay naghahatid ng naka-target na init na may kaunting spread, na binabawasan ang heat-affected zones sa mga bahagi kung saan kritikal ang dimensional accuracy.
Ang acetylene ay may dalawang makabuluhang limitasyon. Una, hindi ito dapat gamitin sa mga presyon na lumalampas sa 15 PSI — sa itaas ng threshold na ito, ang gas ay nagiging hindi matatag at maaaring mabulok nang paputok nang walang pinagmumulan ng ignition. Nililimitahan ng pressure ceiling na ito ang pinakamataas na rate ng daloy na makakamit, na nililimitahan naman ang bilis ng pagputol sa napakakapal na plato. Pangalawa, ang mas mataas na flashback tendency ng acetylene kumpara sa mga alternatibong gas ay nangangahulugan na ang mga flashback arrestor ay hindi opsyonal — sila ay isang kinakailangan sa kaligtasan para sa anumang setup ng oxy-acetylene. Available din ang gas sa mga cylinder na may pinakamataas na kapasidad na humigit-kumulang 400 cubic feet, na ginagawang mas magastos ang pagpapanatili ng supply para sa mga operasyon ng pagputol ng mataas na dami.
Propane at Propylene: Mas Mababang Temperatura, Mas Mataas na BTU
Ang propane ay nasusunog sa humigit-kumulang 4,600°F (2,540°C) na may oxygen — higit na mas malamig kaysa sa acetylene — ngunit ang mataas na pangalawang apoy na nilalaman ng BTU ay ginagawa itong epektibo para sa pagpainit ng malalaking masa ng bakal at pagputol ng makapal na plato sa mas mababang bilis. Ang mas mahabang preheat time na kinakailangan ay isang tinatanggap na trade-off sa mga application kung saan ang kalidad ng cut sa mabibigat na seksyon ay mas mahalaga kaysa sa bilis ng pag-ikot. Ang propane ay malawak na magagamit, maaaring ibigay nang maramihan o sa pamamagitan ng pipeline, at mas mura kaysa sa acetylene bawat yunit ng init na inihatid.
Nasa gitnang posisyon ang propylene: ang temperatura ng apoy nito na humigit-kumulang 5,300°F (2,930°C) ay malapit sa acetylene, ngunit ang kabuuang nilalaman ng BTU nito — pinagsasama ang pangunahin at pangalawang apoy — ay humigit-kumulang dalawang beses kaysa sa acetylene bawat cubic foot ng gas. Ginagawa ng kumbinasyong ito ang propylene na mas pinili para sa pagputol ng makapal na bakal, paggupit ng bevel, pagproseso ng scrap, at pag-spray ng apoy. Ito rin ay humigit-kumulang 50% mas mura kaysa sa acetylene, 20 beses na mas matatag (na may napakababang flashback tendency), at ang isang 100-pound cylinder ng propylene ay maaaring palitan ang humigit-kumulang limang malalaking acetylene cylinder sa karaniwang paggamit ng pagputol. Para sa mga operasyong kasalukuyang gumagamit ng acetylene para sa pangkalahatang pagputol at gustong bawasan ang mga gastusin nang walang makabuluhang pagkawala ng pagganap, ang propylene ay ang pinakadirektang alternatibo.
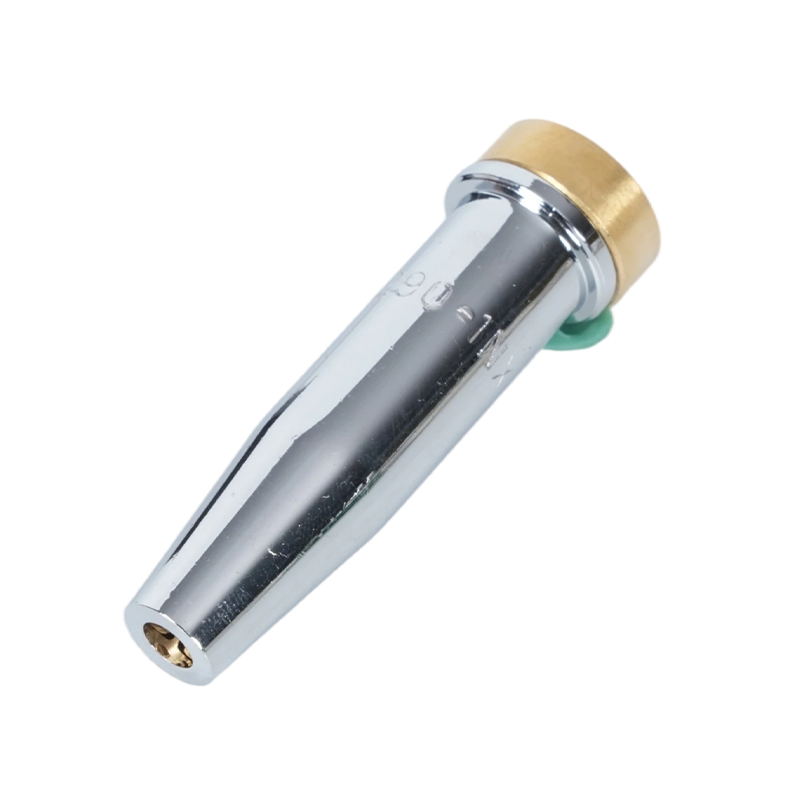
Parehong propane at propylene ay nangangailangan ng injector-style torch tip kaysa sa pantay na pressure tip na ginagamit sa acetylene. Ang paggamit ng maling uri ng tip para sa gas na ginagamit ay nagpapababa sa kalidad ng cut at maaaring lumikha ng mga panganib sa kaligtasan — ang pagpili ng tip ay dapat tumugma sa gasolina ng gasolina.
Paano Naaapektuhan ng Cutting Tip ang Paghahatid ng Init
Ang cutting tip ay ang bahagi na nagsasalin ng gas pressure at dumadaloy sa isang epektibong preheat na apoy at pagputol ng oxygen stream. Ang disenyo nito — ang bilang, laki, at anggulo ng mga preheat orifices, at ang diameter ng central cutting oxygen bore — ay tumutukoy kung paano inihahatid ang temperatura ng apoy sa workpiece sa pagsasanay, anuman ang kakayahan ng gas mismo sa teorya.
Ang isang tip na masyadong maliit para sa aplikasyon ay naghihigpit sa daloy ng oxygen at nagpapalawak ng oras ng preheat na lampas sa kung ano ang kinakailangan ng temperatura ng gas. Ang isang tip na masyadong malaki para sa manipis na materyal ay nagkakalat ng init sa isang mas malawak na lugar kaysa sa kinakailangan, na nagpapataas ng pagbaluktot at nagpapababa ng kalidad ng hiwa. Ang mga sira o nasira na tip — na may pinalaki o deformed na mga orifice mula sa paulit-ulit na pagbibisikleta ng init o hindi wastong paglilinis — ay gumagawa ng hindi regular na apoy na hindi makakapagpapanatili ng pare-parehong temperatura ng pag-aapoy sa daanan ng hiwa, na humahantong sa mga magaspang na gilid at hindi pinutol na mga spot gaano man kainit ang apoy ayon sa teorya.
Mahalaga rin ang materyal ng tip: ang mga tip na ginawa sa tumpak na mga tolerance ng orifice ay nagpapanatili ng pare-parehong mga katangian ng daloy sa kanilang buhay ng serbisyo, habang ang mga tip na may mababang kalidad ay maaaring may dimensional na pagkakaiba-iba na nagbubunga ng hindi pare-parehong mga resulta mula sa unang paggamit. Acetylene cutting torch tip na idinisenyo para sa mataas na temperatura na pagputol ng oxy-fuel ay ininhinyero gamit ang geometry ng orifice at mga detalye ng materyal na kinakailangan ng presyon at temperatura ng oxy-acetylene. Para sa propane at alternatibong fuel setup, propane cutting torch tip para sa high-BTU na alternatibong fuel setup gamitin ang istilong-injector na disenyo na kailangan ng mga alternatibong gas na mas mababa ang presyon upang makamit ang wastong paghahalo ng gasolina-oxygen sa dulo.

Pamamahala ng Temperatura para sa Ligtas at Malinis na Paghiwa
Ang pagpapatakbo ng cutting torch sa tamang hanay ng temperatura ay isang bagay na pangkaligtasan bilang isang bagay sa pagganap. Ang pag-overheat sa katawan ng sulo — sa pamamagitan ng labis na backfire (isang maikling apoy na bumabalik sa dulo) o flashback (nasusunog na apoy pabalik sa hose o regulator) — ay maaaring makapinsala sa kagamitan at lumikha ng malubhang panganib.
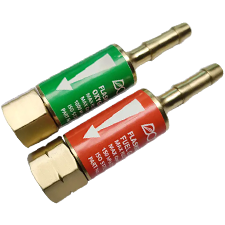
Karaniwang nagreresulta ang backfire mula sa pagpindot ng dulo sa workpiece, hindi tamang presyon ng gas, o marumi o nasira na dulo ng orifice. Ang apoy ay namamatay sa isang matalim na pop at maaaring i-relit. Ang flashback ay mas seryoso: ang apoy ay naglalakbay pabalik sa dulo papunta sa katawan ng sulo at hose, na gumagawa ng sumisitsit o humirit na tunog at posibleng umabot sa suplay ng gas. Tinutugunan ng mga modernong torch setup ang panganib na ito gamit ang mga flashback arrestor — mga device na naka-install sa pagitan ng hose at ng torch body (o regulator) na naglalaman ng check valve at thermal cutoff upang ihinto ang reverse gas flow bago ito maabot ang mga cylinder. Flashback arrestors para sa ligtas na cutting torch operation ay kinakailangang bahagi ng kaligtasan para sa anumang oxy-fuel system — hindi isang opsyonal na accessory — at dapat na regular na inspeksyunin para sa pinsala o pagkabara.
Ang pamamahala ng temperatura sa panahon ng pagputol ay nagsasangkot din ng pagpapanatili ng tamang distansya ng sulo-sa-trabaho. Masyadong malapit at spatter contaminates ang tip orifice at maaaring maging sanhi ng backfire; masyadong malayo at nawawalan ng bisa ang preheat flame, nagpapahaba ng preheat time at nakakasira ng kalidad ng cut. Ang tamang distansya ng standoff ay nag-iiba ayon sa laki ng tip at uri ng gas at tinukoy sa data ng tagagawa ng tip para sa bawat numero ng tip.
Pagpili ng Tamang Setup para sa Iyong Mga Pangangailangan sa Temperatura
Ang praktikal na tanong ay hindi "aling gas ang pinakamainit na nasusunog?" ngunit "aling kumbinasyon ng gas at tip ang naghahatid ng tamang init sa aking partikular na materyal at aplikasyon nang mahusay at ligtas?" Ang sagot ay depende sa kapal ng bakal, kinakailangang kalidad ng hiwa, dami ng produksyon, at pagkakaroon ng gas.
Para sa manipis hanggang katamtamang bakal (hanggang sa humigit-kumulang 1 pulgada) kung saan priyoridad ang kalidad at bilis ng hiwa, ang oxy-acetylene na may katugmang dulo ng acetylene ay ang karaniwang pagpipilian. Para sa makapal na plate cutting, scrap processing, o high-volume operations kung saan ang gas cost ay isang makabuluhang salik, propylene na may tamang injector tip ay naghahatid ng near-acetylene performance sa makabuluhang mas mababang gastos sa pagpapatakbo. Para sa paminsan-minsang paggamit o mga site kung saan ang supply ng acetylene ay hindi praktikal, ang propane ay nagbibigay ng isang maaasahang alternatibo na may sapat na pagganap para sa karamihan ng mga gawain sa paggupit ng istruktura.
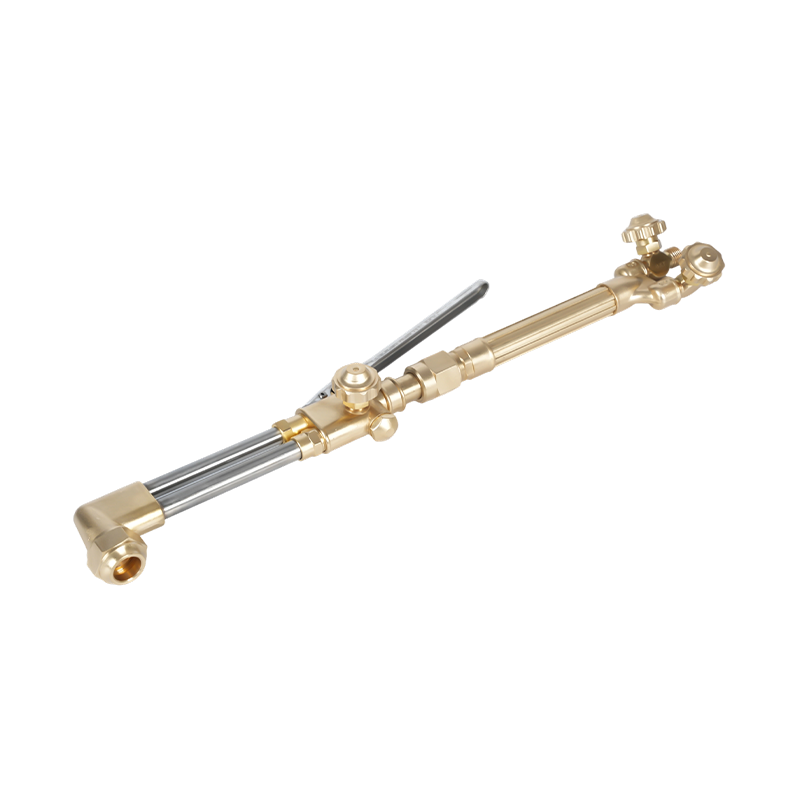
Anumang kumbinasyon ng gas at tip ang pipiliin, ang hawakan ng tanglaw, attachment ng pagputol, at mga regulator ay dapat na tugma sa gas na iyon at na-rate para sa mga pressure na kasangkot. Kumpletuhin ang cutting torch kit para sa mga setup ng pagputol ng oxy-fuel magbigay ng mga katugmang bahagi — hawakan, attachment, tip, at hose — na ginawang magkakasama sa tamang pressure at daloy ng daloy para sa isang partikular na uri ng gas. Para sa mga operator na mayroon nang torch handle at kailangang magdagdag ng cutting capability, mga cutting attachment na tugma sa mga pangunahing torch handle system payagan ang cutting function na maidagdag nang hindi pinapalitan ang buong setup — kung ang attachment ay na-rate para sa fuel gas na ginagamit.