Ang Maikling Sagot—at Bakit Hindi Ito Simple
Oo, ang hindi kinakalawang na asero ay maaaring i-welded sa banayad na bakal. Ang joint ay makakamit, structurally sound kapag naisakatuparan nang tama, at lumilitaw sa totoong fabrication work sa mga industriya—exhaust system, food processing equipment, structural supports, marine fittings, at architectural metalwork na lahat ay regular na pinagsama ang dalawang materyales na ito. Ang maikling sagot ay hindi pinag-uusapan.
Ang nagpapakumplikado sa sagot ay ang lahat ng sumusunod dito. Ang stainless steel at mild steel ay naiiba sa pagpapalawak ng thermal rate, thermal conductivity, chemical composition, at corrosion behavior. Ang bawat isa sa mga pagkakaibang iyon ay nagpapakilala ng mode ng pagkabigo na hindi nahaharap sa isang karaniwang parehong materyal na hinang. Weld ang joint gamit ang maling filler at ang heat-affected zone ay nagiging malutong. Pamahalaan ang init nang hindi tama at ang hindi kinakalawang na warps habang ang banayad na bakal ay humihila sa tapat na direksyon. Iwanan ang magkasanib na hindi selyado at galvanic corrosion na umaatake sa banayad na bakal na bahagi sa loob ng mga buwan ng pagkakalantad sa labas. Ang pagkuha ng maikling sagot ng tama ay nangangailangan ng pag-unawa sa lahat ng mga variable na ito bago ang arc ay struck.
Ang Metalurgical Challenge: Heat, Expansion, at Dilution
Ang pangunahing kahirapan ay ang hindi kinakalawang na asero at banayad na asero ay tumutugon sa init nang iba sa tatlong paraan ng pagsasama-sama.
Una, thermal expansion . Ang mga Austenitic na hindi kinakalawang na asero (ang 304 at 316 na grado na pinakakaraniwang nakikita sa katha) ay lumalawak nang humigit-kumulang 50% higit pa kaysa sa banayad na bakal sa bawat antas ng pagtaas ng temperatura. Kapag hinangin mo ang mga ito at ang magkabilang panig ay uminit nang hindi pantay, ang hindi kinakalawang na bahagi ay lumalaki nang higit kaysa sa banayad na bakal na bahagi sa panahon ng hinang at mas kumukunot sa panahon ng paglamig. Lumilikha ang differential movement na iyon ng natitirang stress sa joint—stress na, kung ang weld deposit ay hindi sapat na ductile para masipsip ito, magreresulta sa crack habang lumalamig ang assembly.
Pangalawa, thermal conductivity . Ang banayad na bakal ay nagsasagawa ng init palayo sa weld zone na halos tatlong beses na mas mabilis kaysa sa hindi kinakalawang na asero. Nangangahulugan ito na ang init ay tumutuon sa hindi kinakalawang na bahagi ng kasukasuan, na nagiging sanhi upang manatiling mas mainit habang ang banayad na bakal na bahagi ay mabilis na lumalamig. Ang resulta ay hindi pantay na pamamahagi ng init, hindi pantay na pagbaluktot, at isang tendensya para sa hindi kinakalawang na bahagi na mag-overheat kung ang welder ay hindi aktibong namamahala sa input ng init.
pangatlo, weld pool dilution . Habang natutunaw ang dalawang base metal sa weld pool, naghahalo ang kanilang chemistries. Kung hindi pipiliin ang filler metal chemistry para tanggapin ang dilution na ito—sumisipsip ng carbon mula sa mild steel at binabalanse ang chromium-nickel content mula sa stainless—ang nagreresultang weld deposit ay maaaring maglaman ng brittle martensite o sigma phase structures na nakompromiso ang parehong lakas at ductility. Ito ang dahilan kung bakit ang pagpili ng tagapuno ay ang nag-iisang pinakamahalagang teknikal na desisyon sa ganitong uri ng joint.
Pinili ng Tagapuno Metal: ER309L bilang Standard Choice
Tinutulay ng filler metal ang dalawang hindi tugmang kemikal na mga base na materyales. Dapat itong buuin upang makabuo ng weld deposit na tugma sa magkabilang panig ng joint pagkatapos maganap ang dilution—hindi lamang ang stainless side o ang mild-steel side nang independyente.
Ang ER309L ay ang industriya-standard na tagapuno para sa austenitic stainless-to-mild-steel joints. Ang 309L grade ay naglalaman ng mas mataas na chromium (23–25%) at nickel (12–14%) na nilalaman kaysa sa karaniwang mga stainless filler, partikular para sa pagsasaalang-alang para sa dilution sa carbon steel. Kapag ang banayad na bakal ay humahalo sa weld pool at binabawasan ang nilalaman ng haluang metal, ang mataas na panimulang chemistry ng 309L na deposito ay nagbabayad, na gumagawa ng panghuling komposisyon ng weld na nananatiling austenitic, ductile, at corrosion-resistant. Ang "L" na pagtatalaga ay nagpapahiwatig ng mababang nilalaman ng carbon—isang mahalagang salik na nagpapababa sa panganib ng sensitization (carbide precipitation sa mga hangganan ng butil) sa heat-affected zone ng stainless side. Para sa detalyadong gabay sa pagpili ng filler metal sa iba't ibang hindi kinakalawang na grado, ang Teknikal na gabay ng Hobart Brothers sa pagwelding ng hindi kinakalawang na asero na may inirerekomendang pagpili ng filler metal ayon sa aplikasyon nagbibigay ng mga rekomendasyong tukoy sa grado na tumutukoy sa mga kinakailangan sa pagganap ng mekanikal at kaagnasan.
Ang ER312 ay ang pangalawang pagpipilian para sa mga joints na kinasasangkutan ng hindi alam na mild-steel na komposisyon o mas mataas na carbon content. Ang 312 grade ay may mas mataas na ferrite content kaysa 309L, na nagbibigay ito ng higit na pagtutol sa mainit na pag-crack sa mga sitwasyong may mataas na dilution. Ito ay mas mahal at hindi gaanong malawak ang stock kaysa sa 309L, na ginagawa itong tamang pagpipilian kapag hindi tiyak ang chemistry ng batayang materyal kaysa sa karaniwang unang pinili.
Ano ang hindi mo dapat gamitin: mild-steel filler (ER70S-6 wire o katumbas). Ang mild-steel filler sa isang stainless-to-mild-steel joint ay gumagawa ng weld deposit na kakalawang sa joint line. Ang hindi kinakalawang na bahagi ay maayos; ang hinang mismo ay nabubulok. Ang karaniwang stainless filler (ER308L, ang parehong materyal na tagapuno para sa 304 stainless hanggang 304 stainless) ay hindi rin angkop—wala itong mataas na nilalaman ng haluang metal na kinakailangan upang mabuhay sa dilution gamit ang carbon steel at maaaring makagawa ng weld na may hindi sapat na corrosion resistance sa stainless side.
Mga Proseso ng Welding: TIG, MIG, at Oxy-Acetylene Options
Tatlong proseso ang karaniwang ginagamit para sa stainless-to-mild-steel joints, bawat isa ay may natatanging profile ng kalamangan.
TIG (GTAW) ay ang gustong proseso para sa precision work, thin-section material (mas mababa sa 3 mm), at mga application kung saan mahalaga ang weld appearance—food service equipment, architectural panels, at nakikitang structural joints. Binibigyan ng TIG ang operator ng pinakamalaking kontrol sa input ng init, laki ng puddle, at rate ng karagdagan ng tagapuno. Ang argon shielding gas (100% argon para sa hindi kinakalawang na trabaho) ay gumagawa ng malinis na weld na may kaunting spatter at walang slag. Ang trade-off ay kinakailangan ng bilis at kasanayan: Ang TIG ay humihingi ng sabay-sabay na kontrol sa amperage, anggulo ng sulo, bilis ng paglalakbay, at karagdagan ng tagapuno, na ginagawa itong hindi angkop para sa mga kapaligiran na may mataas na produksyon at mga operator na hindi pa nagkakaroon ng kasanayan sa proseso.
MIG (GMAW) na may ER309L wire ay ang pagpipilian sa produksyon para sa istruktura at mabigat na gawaing katha. Ang MIG ay mas mabilis kaysa sa TIG, mas madaling matutunan, at may kakayahang pangasiwaan ang mas makapal na mga seksyon ng materyal nang mahusay. Ang shielding gas para sa stainless-to-mild-steel MIG work ay karaniwang isang high-argon mix (98% Ar / 2% CO₂ o isang trimix ng argon, helium, at CO₂); ang mga karaniwang mild-steel shielding gas na may mataas na CO₂ content ay nag-ooxidize sa hindi kinakalawang na bahagi at nagpapababa ng corrosion resistance sa weld zone.
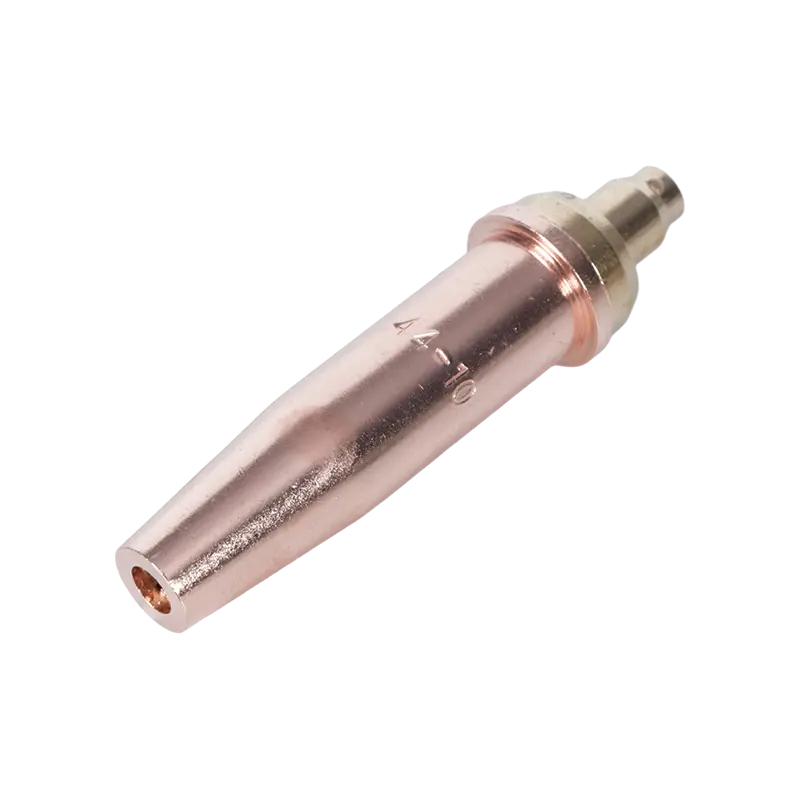
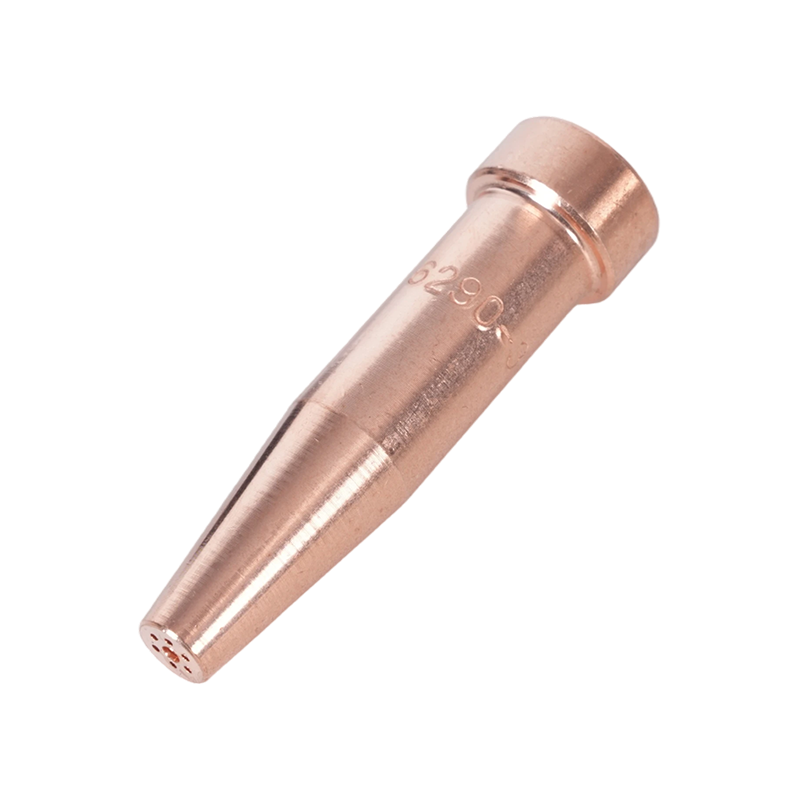
Oxy-acetylene welding ay mabubuhay para sa manipis na sheet at small-section work kung saan hindi available ang TIG equipment. Ang proseso ay nangangailangan ng maingat na pamamahala ng init dahil ang bukas na apoy ay naghahatid ng init na hindi gaanong tumpak kaysa sa isang electric arc, na ginagawang mas madali ang sobrang init sa hindi kinakalawang na bahagi. Ang neutral na apoy—oxygen-to-acetylene ratio na humigit-kumulang 1:1—ay sapilitan; inaatake ng oxidizing flame ang chromium oxide layer sa stainless at nagpapakilala ng porosity. A maliit na oxy-acetylene welding at heating torch para sa precision work nagbibigay sa operator ng mahusay na kontrol ng apoy na kailangan para sa manipis na magkaibang-metal na mga joint, habang ang portable gas welding at heating torch para sa on-site na paggamit pinapalawak ang kakayahang ito sa pag-aayos ng field at paggawa ng site kung saan hindi available ang arc equipment. Para sa mga tip sa welding mismo, heavy-duty oxy-acetylene welding torch tip humawak ng mas mabibigat na gawain sa seksyon, habang magaan na oxy-acetylene welding torch tip suit thinner gauge sheet metal applications kung saan ang heat control ay ang priyoridad.
| Proseso | Pinakamahusay Para sa | Filler | Antas ng Kasanayan | Kontrol ng init |
|---|---|---|---|---|
| TIG (GTAW) | Manipis na sheet, katumpakan, nakikita joints | ER309L baras | Advanced | Magaling |
| MIG (GMAW) | Structural, mabigat na katha, produksyon | ER309L wire | Intermediate | Mabuti |
| Oxy-Acetylene | Manipis na sheet, pag-aayos ng field, walang kapangyarihan na mga site | 309L baras | Intermediate | Katamtaman |
Heat Control at Pamamahala ng Distortion
Ang pamamahala ng init sa hinang na hindi kinakalawang hanggang sa banayad na bakal ay mas hinihingi kaysa sa parehong materyal na hinang dahil ang dalawang panig ay tumutugon sa init sa magkaibang mga rate. Ang layunin ay upang makapaghatid ng sapat na init upang makamit ang pagsasanib nang hindi pinahihintulutan ang hindi kinakalawang na bahagi na tumira sa mataas na temperatura na may sapat na tagal para sa sensitization o labis na pagbaluktot na mangyari.
Ang ilang mga diskarte ay direktang tumutugon dito. Backstep welding —pagpapatakbo ng mga maikling weld segment sa direksyon na kabaligtaran sa pangkalahatang paglalakbay—ay namamahagi ng init nang mas pantay-pantay sa kahabaan ng joint kaysa sa tuloy-tuloy na forward welding, na binabawasan ang init na konsentrasyon na nagiging sanhi ng stainless na pag-warp. Pasulput-sulpot na pag-init , partikular na may kaugnayan para sa oxy-acetylene na trabaho, ay nangangahulugan ng paglalagay ng init, paghinto upang hayaan ang hindi kinakalawang na gilid na malaglag ang ilan sa temperatura nito, pagkatapos ay ipagpatuloy. Pinipigilan nito ang hindi kinakalawang na mag-ipon ng init na lampas sa threshold ng pagbaluktot nito.
Ang clamping at fixturing ay hindi opsyonal para sa mas mahabang joints. Dahil ang hindi kinakalawang na bahagi ay lumalawak at lumalamig nang mas mabagal, ang isang hindi nakapirming kasukasuan ay hihilahin at baluktot habang umuusad ang hinang. Ang pag-tacking sa mga regular na pagitan bago patakbuhin ang mga full beads, at pag-secure ng assembly sa isang flat fixture plate o strongback, ay nagpapanatili sa joint na nakahanay sa pamamagitan ng thermal cycling. Gumamit ng stainless-specific na wire brush sa hindi kinakalawang na bahagi at nakatutok na mild-steel brush sa kabilang banda—ang cross-contamination ng mga particle ng carbon steel sa stainless surface ay lumilikha ng mga kalawang na nagiging corrosion pits sa paglipas ng panahon.
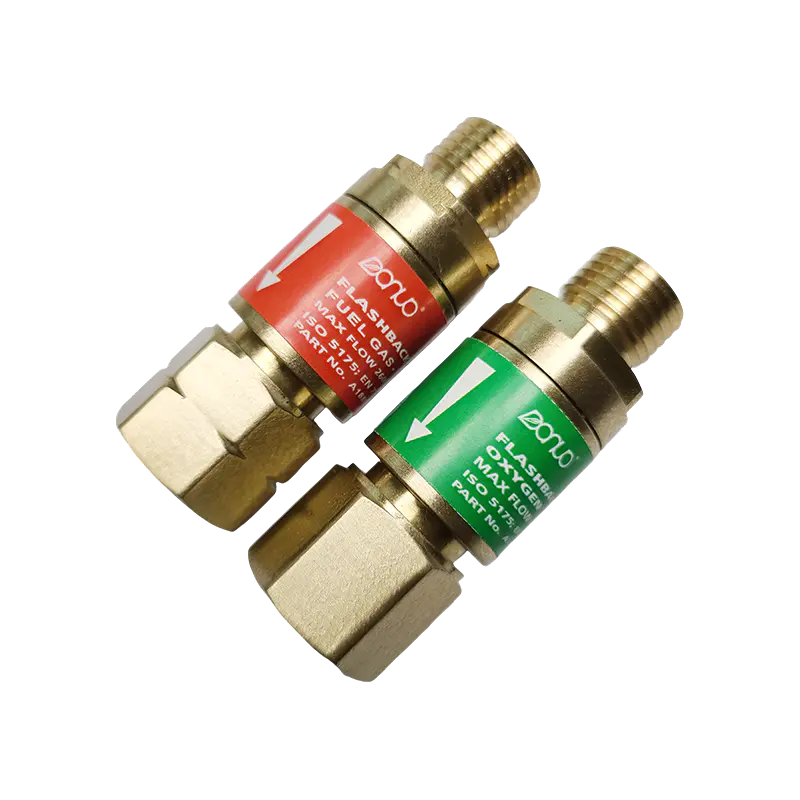
Kapag nagpapatakbo ng maraming weld pass, hayaang lumamig ang joint sa pagitan ng mga pass. Ang pag-stack ng hot pass sa hot pass sa isang stainless-to-mild-steel joint compounds heat input at mga panganib na nagtutulak sa parehong sensitization sa stainless at labis na paglaki ng butil sa mild-steel heat-affected zone. Ang acetylene flashback arrestor para sa kaligtasan ng hinang ay dapat na mailagay sa inlet ng torch sa anumang setup ng oxy-acetylene na ginagamit para sa pinalawig na mga operasyon ng welding, kung saan ang mga paulit-ulit na ikot ng pag-init ay maaaring lumikha ng mga pagbabago sa presyon na nag-trigger ng mga flashback na kaganapan.
Paggamot sa Post-Weld: Pagprotekta sa Pinagsanib na Pangmatagalang
Ang isang structurally sound stainless-to-mild-steel weld ay kalahati lamang ng trabaho. Kapag hindi ginagamot, ang joint ay mabibigo mula sa kaagnasan bago ito mabigo nang mekanikal—dahil ang dalawang metal na may elektrikal na contact na may moisture na naroroon ay lumilikha ng galvanic cell na nagpapabilis ng kalawang sa mild-steel side.
Galvanic corrosion ay nangyayari dahil ang hindi kinakalawang na asero ay mas electrochemically marangal kaysa sa mild steel. Sa pagkakaroon ng isang electrolyte (kahalumigmigan, halumigmig, tubig-alat), ang banayad na bakal ay nagsisilbing anode ng pagsasakripisyo at mas mabilis na nabubulok kaysa sa pag-iisa. Kung mas agresibo ang kapaligiran, mas mabilis ang prosesong ito. Para sa mga panloob na dry application, ang galvanic effect ay minimal. Para sa panlabas, dagat, o mataas na kahalumigmigan na kapaligiran, ang joint ay nangangailangan ng aktibong proteksyon.
Sa hindi kinakalawang na bahagi, pagiging pasibo —paggamot na may nitric o citric acid ayon sa ASTM A967—ibinabalik ang layer ng chromium oxide na nagambala ng init ng welding, ibinabalik ang hindi kinakalawang na ibabaw sa idinisenyong antas ng resistensya ng kaagnasan. Ang hakbang na ito ay karaniwang kasanayan sa food service, pharmaceutical, at marine stainless fabrication at hindi dapat laktawan kung saan man ang stainless na ibabaw ay malantad sa mga corrosive agent.
Sa gilid ng banayad na bakal, sealing at patong ay ang mga pangunahing depensa. Ang pintura, epoxy primer, o zinc-rich primer na inilapat sa mild-steel side ay nakakaabala sa moisture pathway na nagtutulak ng galvanic corrosion. Para sa immersion o marine application, ang zinc sacrificial anode na nakadikit sa mild-steel side ay nagbibigay ng electrochemical protection sa pamamagitan ng corroding preferentially sa halip ng steel. Ang pag-sealing ng weld toe na may naaangkop na sealant ay pumipigil sa pagpasok ng moisture sa mismong joint line—kadalasan ang pinaka-mahina na punto kung saan maaaring magsimula ang crevice corrosion kahit na ang mga nakapalibot na ibabaw ay nababalutan.
Isinasagawa gamit ang tamang filler metal, kinokontrol na input ng init, at tamang post-weld treatment, ang isang stainless-to-mild-steel joint ay tutugma sa buhay ng serbisyo ng nakapalibot na istraktura. Ang paglaktaw sa alinman sa mga hakbang na ito ay nagpapaikli sa buhay na iyon nang masusukat—kaya naman ang maikling sagot ("oo, maaari mo") ay kapaki-pakinabang lamang kapag ito ay may buong proseso sa likod nito.