Ano ang Nagtatakda ng Mga Tip sa Oxy-Acetylene Bukod sa Iba Pang Mga Tip sa Gasolina
Hindi lahat ng cutting torch tip ay maaaring palitan, at ang pagkakaiba ay nagsisimula sa fuel gas. Ang mga tip sa oxygen-acetylene ay inengineered sa paligid ng mga natatanging katangian ng pagkasunog ng acetylene: mas mainit itong nasusunog kaysa sa anumang pangkomersyong available na fuel gas, na umaabot sa temperatura ng apoy na humigit-kumulang 3,500°C (6,332°F) sa panloob na kono. Ang heat output na iyon ay nagpapahintulot sa acetylene na magpainit ng metal sa ignition point para sa pagputol ng oxygen nang mas mabilis kaysa sa propane, natural gas, o propylene—kaya naman ang oxy-acetylene ay nananatiling nangingibabaw na pagpipilian para sa structural steel cutting at precision metal fabrication sa kabila ng kompetisyon mula sa mga alternatibong fuel system.
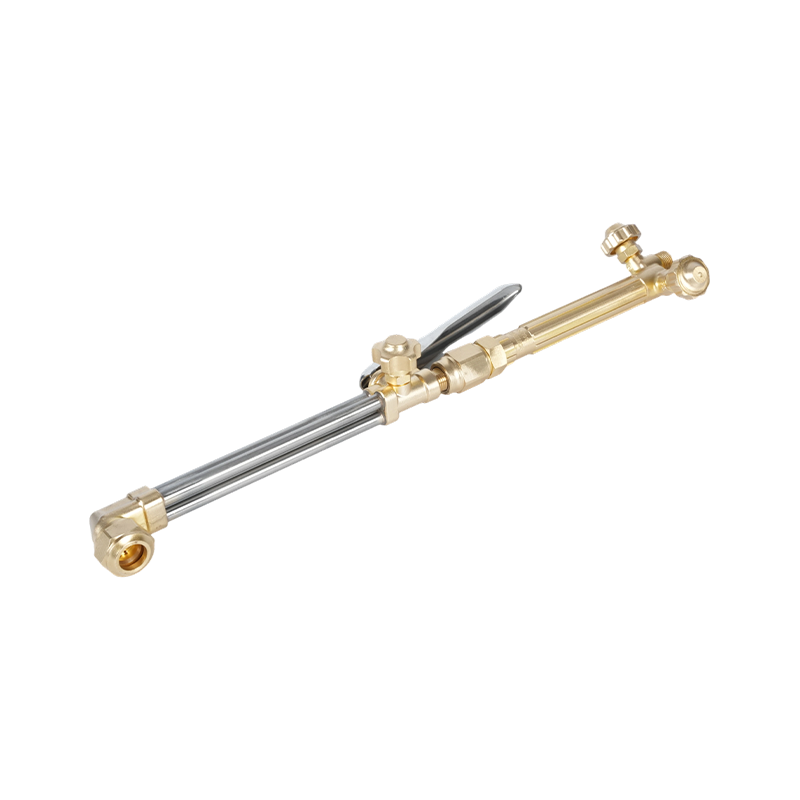
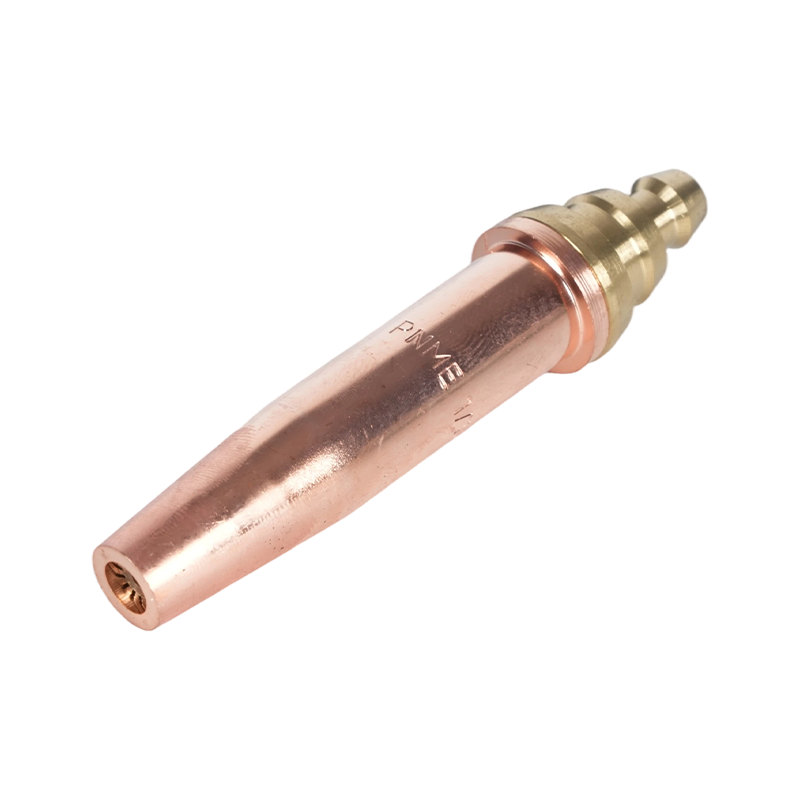
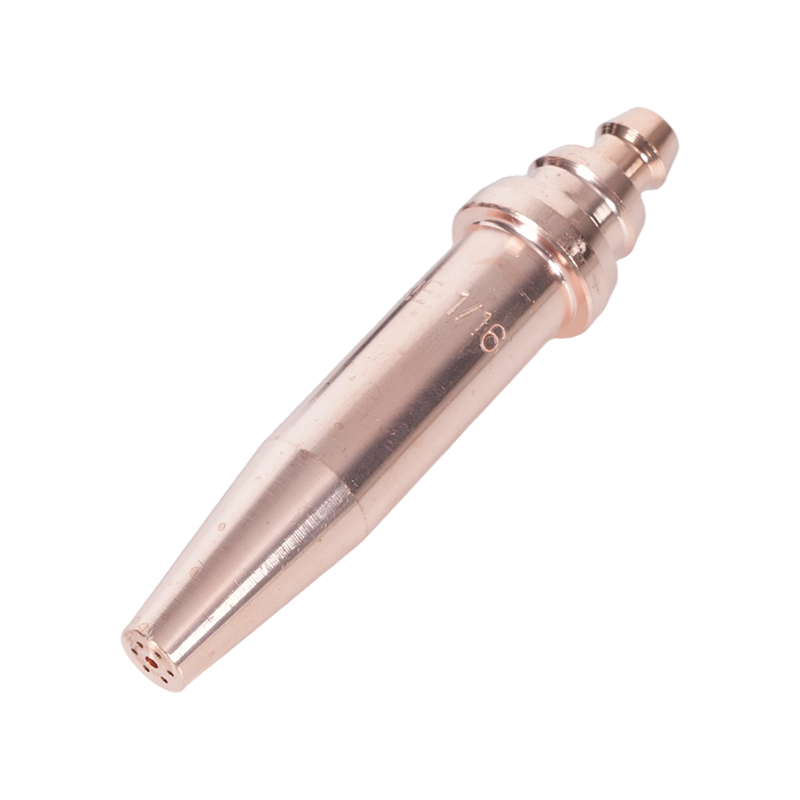
Sinasalamin ito ng disenyo ng tip: ang mga tip ng acetylene ay karaniwang gumagamit ng isang single-orifice cutting jet na napapalibutan ng maraming preheat port, lahat ay pinagsama sa isang tansong katawan. Ang mga preheat port at cutting oxygen channel ay partikular na naka-calibrate para sa burn rate at pressure curve ng acetylene. Ang paggamit ng acetylene tip na may mas mabagal na pagsunog ng gasolina tulad ng propane ay gumagawa ng hindi balanseng apoy, carbon buildup, at hindi nahuhulaang pagganap ng pagputol. Sa kabaligtaran, ang propane tip sa isang acetylene setup ay hindi makapagbibigay ng preheat intensity na kaya ng gasolina. Ang pagtutugma ng tip sa gasolina ay hindi opsyonal. Para sa isang nasuri buong hanay ng acetylene cutting torch tip sumasaklaw sa standard, heavy-duty, at specialized na mga profile, ang seleksyon ay dapat palaging galing sa serye ng manufacturer ng iyong torch handle upang matiyak ang gas-tight seat at rated pressure compatibility.
Isang karagdagang kadahilanan na natatangi sa acetylene: ang 1/7 na panuntunan. Ang mga silindro ng acetylene ay hindi dapat iguguhit sa bilis na lampas sa ikapitong bahagi ng kabuuang nilalaman ng silindro kada oras. Ang mga high-flow na tip sa malalaking trabaho sa pagputol ay maaaring itulak ang mga rate ng withdrawal na lampas sa threshold na ito, na nagiging sanhi ng acetone (ang stabilizer) na pumasok sa gas stream—isang malubhang panganib sa kaligtasan at kagamitan. Samakatuwid, ang pagpili ng laki ng tip ay isa ring desisyon sa pamamahala ng silindro sa trabahong may mataas na output.
One-Piece vs Two-Piece Tip Design: Alin ang Kailangan Mo
Maglakad sa anumang pang-industriya na tagapagtustos ng welding at makakahanap ka ng dalawang natatanging tip construction sa istante. Ang pag-unawa sa kung ano ang naghihiwalay sa kanila ay tumutukoy kung alin ang kabilang sa iyong tanglaw.
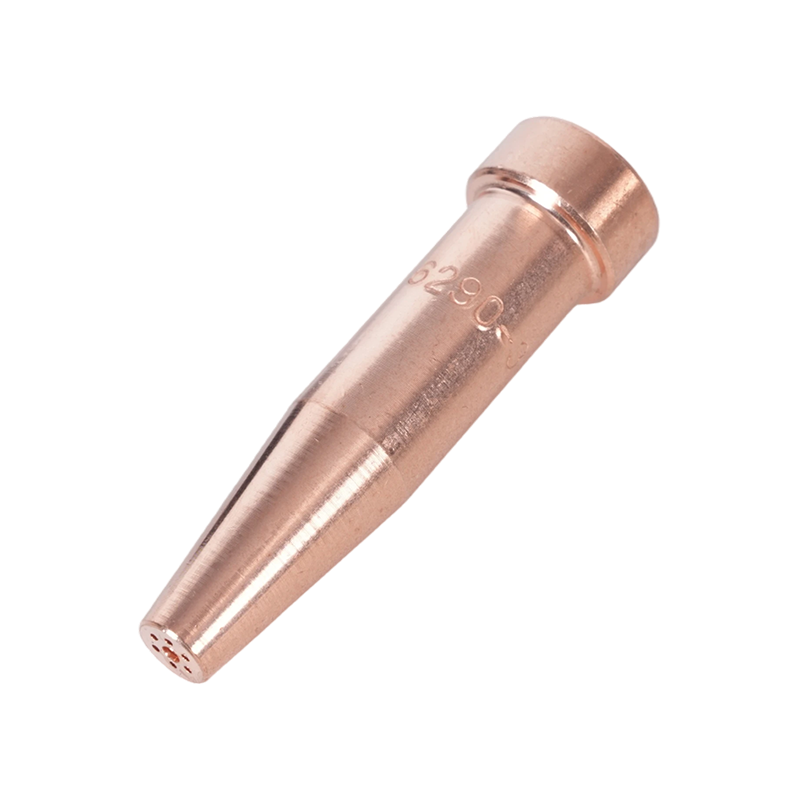
A isang pirasong tip ay machined mula sa isang solong tanso billet. Ang pagputol ng oxygen channel ay tumatakbo sa gitna; ang mga preheat port ay pumapalibot dito, lahat ay inihagis sa parehong katawan. Ang konstruksiyon na ito ay nagbibigay sa dulo ng mahigpit na dimensional tolerances-ang gas passage ay tumpak at pare-pareho mula sa sandali ng paggawa. Ang mga one-piece na tip ay ang pamantayan para sa oxy-acetylene na trabaho dahil ang mataas na temperatura ng apoy ng acetylene at medyo mataas na presyon ay mahusay na tumutugma sa thermal conductivity ng solid copper. Ang tip ay mahusay na nagpapalabas ng init, lumalaban sa backfire, at pinapanatili ang pagkakalibrate nito sa maraming oras ng pagtatrabaho kapag maayos na napanatili.
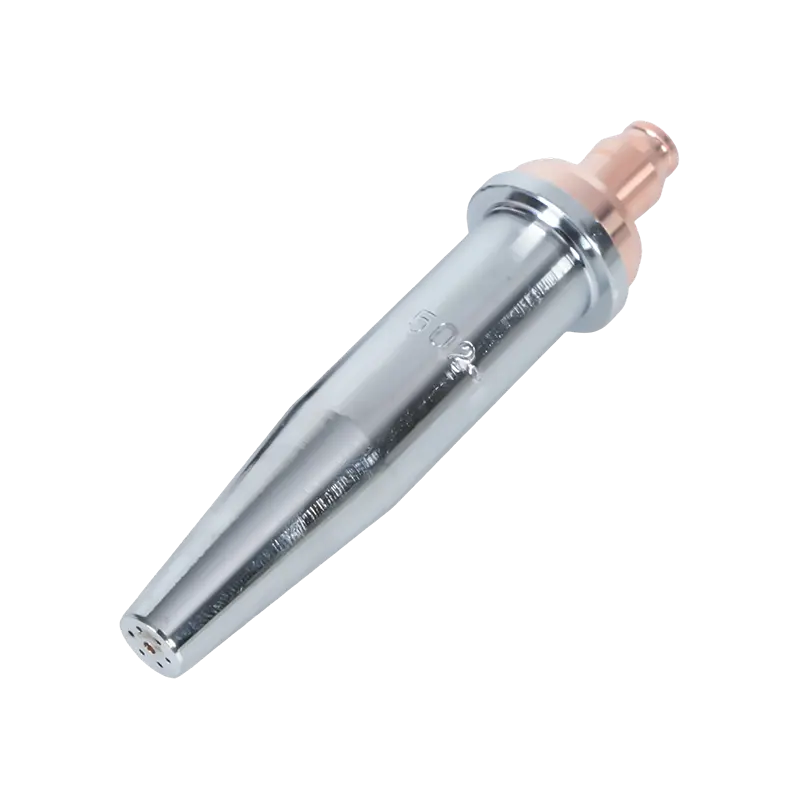
A dalawang pirasong tip Binubuo ng isang panlabas na shell ng tanso at isang hiwalay na panloob na miyembro, na lumilikha ng isang serye ng preheat flame grooves sa pagitan ng dalawang bahagi. Ang disenyong ito ay partikular na binuo para sa mas mabagal na pagsunog ng mga gasolina—propane, natural gas, propylene, at MAPP—na nangangailangan ng mas mahabang daanan ng apoy at mas mahabang oras ng paghahalo bago lumabas ang gas sa dulong mukha. Ang grooved na disenyo ay nagpapataas ng contact surface sa pagitan ng gas at pre-mixed oxygen, na nagbabayad para sa mas mababang temperatura ng apoy ng mga fuel na ito sa pamamagitan ng pagpapalawak ng combustion zone. Ang dalawang pirasong tip sa acetylene ay gumagawa ng labis na backfiring dahil nasusunog ang gasolina bago kailangan ang paghahalo; ang mga one-piece na tip sa propane ay nagpapagutom sa apoy ng paghahalo ng geometry na kinakailangan nito.
Ang praktikal na panuntunan: kung nasunog ang iyong setup ng acetylene, gumamit ng mga one-piece na tip. Kung nagpapatakbo ka ng propane, natural gas, o propylene sa pamamagitan ng isang oxy-fuel system, gumamit ng dalawang pirasong tip na idinisenyo para sa gasolinang iyon. Huwag ipagpalagay na ang mga tip ay cross-compatible sa mga uri ng gasolina, kahit na ang thread at upuan ay mukhang magkasya sa katawan ng sulo.
Laki at Orifice ng Tip: Tugma sa Kapal ng Metal
Ang laki ng tip para sa pagputol ng oxy-acetylene ay pinamamahalaan ng isang pangunahing variable: ang kapal ng metal na pinuputol. Ang laki ng numero—mula sa 000 sa pinakamaliit hanggang 8 sa pinakamalaki sa karamihan ng mga sistema ng tagagawa—ay tumutugma sa diameter ng cutting oxygen orifice sa gitna ng tip. Ito ang butas na naghahatid ng high-pressure na oxygen jet na aktwal na nagsasagawa ng hiwa; ang mga preheat port na nakapalibot dito ay dinadala lamang ang bakal sa temperatura ng pag-aapoy. Palaging pinipili ang laki ng tip batay sa pagputol ng diameter ng orifice ng oxygen, hindi ang laki ng butas ng preheat.
| Sukat ng Tip | Kapal ng Metal | Pagputol ng O₂ (PSI) | Acetylene (PSI) | Bilis ng Paglalakbay (IPM) |
|---|---|---|---|---|
| 000 | Hanggang 1/8" | 20–25 | 3–5 | 28–32 |
| 00 | 1/4" | 20–25 | 3–5 | 27–30 |
| 0 | 3/8"–1/2" | 20–35 | 3–5 | 20–28 |
| 1 | 3/4" | 30–35 | 3–5 | 17–21 |
| 2 | 1"–1-1/2" | 35–45 | 3–7 | 13–19 |
| 3 | 2"–2-1/2" | 40–50 | 4–10 | 10–15 |
| 4 | 3" | 40–50 | 5–10 | 9–12 |
| 5 | 4"–12" | 45–80 | 5–15 | Nag-iiba |
Ang mga operator ng kritikal na punto ay madalas na napapansin: Ang laki ng tip ay hindi na-standardize sa mga tagagawa . Ang isang sukat na 2 tip mula sa isang tatak ay maaaring magkaroon ng ibang diameter ng orifice kaysa sa isang sukat na 2 mula sa isa pa. Palaging i-cross-reference ang tip chart ng iyong tagagawa ng sulo sa halip na ipagpalagay na katumbas ng numero sa pagitan ng mga tatak. Para sa mabibigat na istrukturang aplikasyon na humihiling ng pare-parehong mataas na output na pagbawas, ang heavy-duty hand acetylene torch tip para sa mga hinihinging hiwa ay dinisenyo gamit ang orifice geometry at tanso na grado upang mapanatili ang mataas na presyon ng daloy ng oxygen nang walang napaaga na pagguho ng cutting channel.
Isang error sa pag-size ang dapat iwasan: pagpili ng napakalaking tip para "mas init." Ang isang tip na masyadong malaki para sa materyal na pinuputol ay naghahatid ng mas maraming preheat kaysa sa kinakailangan, nag-oxidize sa mga gilid ng kerf, nagpapataas ng pagkonsumo ng gasolina, at nagpapataas ng panganib ng backfire kapag ang pinababang bilis ng gas ay bumaba sa ibaba ng bilis ng pagpapalaganap ng apoy. Ang tamang-sizing ng tip sa materyal ay mas mahusay at gumagawa ng isang mas malinis, mas makitid na kerf.
Pag-cut, Gouging, at Pag-init: Ipinaliwanag ang Tatlong Uri ng Tip
Ang uri ng tip—hiwalay sa laki ng tip—ay tumutukoy kung ano talaga ang ginagawa ng sulo sa metal. Gumagamit ang mga Oxy-acetylene system ng tatlong functionally unique na mga configuration ng tip, at ang pagkalito sa mga ito ay nagbubunga ng hindi magandang resulta at mga potensyal na panganib sa kaligtasan.
Mga tip sa pagputol ay ang karaniwang configuration: isang center cutting oxygen jet na napapalibutan ng apat hanggang anim na preheat port na nakaayos nang simetriko sa paligid nito. Dinadala ng preheat na apoy ang ibabaw ng bakal sa temperatura ng pag-aapoy nito (humigit-kumulang 870°C / 1,600°F para sa banayad na bakal), kung saan ang pagbukas ng cutting oxygen lever ay nagdidirekta ng high-pressure stream na nag-o-oxidize at naglalabas ng tinunaw na metal pababa sa pamamagitan ng kerf. Ang mga tip na ito ay dinisenyo para sa malinis, through-cuts sa mild steel at low-alloy steels. Hindi angkop ang mga ito para sa hindi kinakalawang na asero, aluminyo, o cast iron gamit ang karaniwang proseso ng pagputol ng oxy-fuel—ang mga materyales na iyon ay nangangailangan ng mga alternatibong proseso.
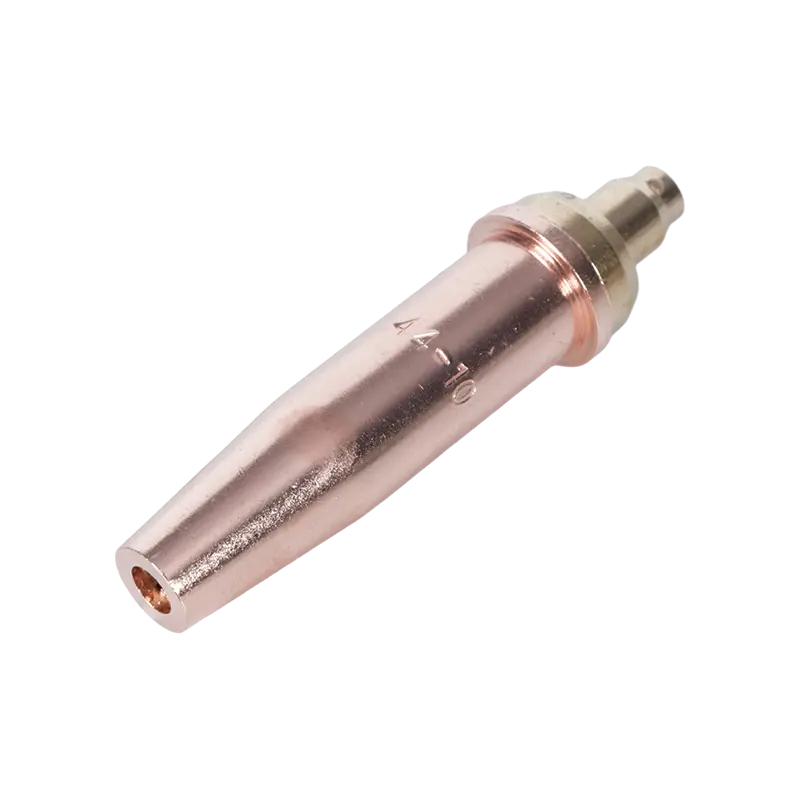
Mga tip sa pag-gouging gumamit ng kakaibang geometry ng orifice. Sa halip na isang makitid na pabilog na cutting jet, ang gouging tip ay gumagawa ng isang malawak, hugis fan o pinahabang daloy ng oxygen na idinisenyo upang alisin ang materyal mula sa ibabaw sa halip na putulin ito. Lumilikha ito ng U-shaped groove sa base metal—kapaki-pakinabang para sa pag-alis ng mga depekto sa weld, paghahanda ng mga joints para sa muling pagwelding, at pag-scafing sa mga gilid ng plato. Ang oxy-acetylene gouging tip para sa gawaing pag-alis ng materyal ay binuo gamit ang pinahabang geometry ng port na kinakailangan upang mapanatili ang isang matatag, nakokontrol na gouge sa bilis ng paglalakbay ng operator. Ang paggamit ng cutting tip para sa gouging ay nagdudulot ng magaspang, hindi pare-parehong uka at mabilis na nakakasira sa dulo ng mukha.
Mga tip sa pag-init ganap na alisin ang pagputol ng channel ng oxygen. Naghahatid ang mga ito ng malaking-volume na preheat na apoy lamang—walang cutting jet—na ginagawa itong tamang tool para sa pagtanggal ng stress, pagbaluktot, pag-straightening, brazing, at pag-preheating ng makapal na weldment bago ang arc welding. Ang mga tip sa pagpainit ng oxy-acetylene at propane torch ay available sa maraming port configuration upang tumugma sa heat spread na kinakailangan para sa iba't ibang mga application ng pag-init—mula sa makitid na concentrated heating para sa mga operasyon ng bending hanggang sa malawak na lugar na heating para sa stress relief sa malalaking fabrications.
Mga Setting ng Presyon ayon sa Laki ng Tip
Ang tamang pagtatakda ng mga presyon ng gas ay kasinghalaga ng pagpili ng tamang tip—ang isang maliit na sukat na setting ng presyon ay nagbubunga ng mahina, oxidizing cut; ang isang napakalaking setting ay nag-aaksaya ng gas, nagpapalawak ng kerf, at maaaring magdulot ng turbulence sa cutting stream na nagiging rough sa cut face.
Ang pangkalahatang balangkas: mga kaliskis ng presyon ng oxygen na may sukat ng tip at kapal ng materyal, habang ang presyon ng acetylene ay nananatili sa loob ng isang makitid na hanay anuman ang laki ng tip. Ang presyon ng acetylene ay hindi dapat lumampas sa 15 PSI sa regulator—sa itaas ng threshold na iyon, ang gas ay nagiging hindi matatag at ang panganib ng pagsabog ay tumataas nang malaki. Karamihan sa production cutting work ay nagpapatakbo ng acetylene sa pagitan ng 3 at 10 PSI depende sa laki ng tip, na may mas malalaking sukat ng tip patungo sa itaas na dulo.
Gumagana ang oxygen sa mas malawak na saklaw. Ang manipis na materyal na mga tip (000–0) ay karaniwang tumatakbo sa 20–35 PSI cutting oxygen; ang mga tip sa mid-range (1–2) ay karaniwang gumagamit ng 30–45 PSI; Ang malalaking diameter na mga tip para sa paggawa ng plato (3–5) ay maaaring mangailangan ng 40–60 PSI o higit pa. I-preheat ang oxygen—kung saan ang disenyo ng tanglaw ay naghihiwalay sa preheat at cutting na mga supply ng oxygen—ay nakatakdang mas mababa kaysa sa pagputol ng oxygen, karaniwang 3–17 PSI depende sa laki ng tip. Para sa authoritative pressure reference na pinaghiwa-hiwalay ayon sa laki ng tip, diameter ng orifice, at bilis ng pagputol, ang Harris cutting torch tip chart na sumasaklaw sa pagpili ng laki ng tip, mga setting ng presyon, at cut quality reference nagbibigay ng data sa antas ng tagagawa na naaangkop sa karamihan ng karaniwang serye ng tip.
Palaging itakda ang mga pressure na nakabukas ang mga torch valve at umaagos ang gas—hindi kapag nakasara ang mga valve. Ang mga pagbabasa ng static na presyon ay walang kahulugan para sa pagtatakda ng mga pressure sa pagtatrabaho; ang presyon ng paghahatid ng regulator ay bumaba sa ilalim ng daloy, at ang gumaganang presyon ang siyang tumutukoy sa kalidad ng apoy sa dulo.
Tip sa Pagpapanatili, Paglilinis, at Kailan Papalitan
Ang kontaminado o nasirang tip ay ang pinakakaraniwang sanhi ng hindi magandang kalidad ng hiwa na hindi wastong iniuugnay ng mga operator sa presyon o teknik ng gas. Ang pagpapanatili ng tip ay simple ngunit nangangailangan ng mga tamang tool at pare-parehong kasanayan.
Pagtitipon ng carbon sa mga preheat port ay ang pinakamadalas na isyu. Ang spatter mula sa proseso ng pagputol, na sinamahan ng bahagyang fuel-rich na mga setting ng apoy, ay nagdedeposito ng carbon sa loob ng mga port at sa dulong mukha. Nililimitahan nito ang daloy ng gas, pinadistort ang pattern ng pag-init ng apoy, at nagiging sanhi ng pag-angat o pagkapatay ng apoy nang hindi mahuhulaan. Linisin ang mga preheat port na may tip cleaner na may sukat sa port diameter—hindi gamit ang drill bit, na nag-aalis ng tanso at nagpapalaki sa orifice. Ang pagputol ng channel ng oxygen ay dapat na malinis na may makinis na kawad na umaangkop nang hindi pinipilit; anumang pagpapalaki ng cutting orifice ay nagbabago sa mga katangian ng daloy kung saan na-calibrate ang tip.
Tip sa kondisyon ng mukha pantay pantay. Ang seating surface ng tip—kung saan ito nakakatugon sa torch head—ay dapat na malinis at walang sira para sa gas-tight seal. Ang isang tip na tumutulo sa upuan ay nagdudulot ng hindi regular na pag-uugali ng apoy at isang panganib sa sunog. Kung ang dulo ng mukha ay nagpapakita ng erosion, pitting, o burn-back na pinsala mula sa isang flashback na kaganapan, ang tip ay dapat palitan sa halip na i-reground. Binabago ng regrinding ang geometry ng preheat port at hindi inirerekomenda para sa precision cutting work.
Ang flashback—kung saan pabalik-balik ang apoy sa katawan ng sulo—ay ang pinakaseryosong kaganapang pangkaligtasan na nauugnay sa tip. Gumagawa ito ng sumisitsit o humirit na tunog, nakikitang apoy sa ulo ng sulo, at mabilis na sobrang init ng hawakan. Kung may nangyaring flashback, isara kaagad ang parehong torch valve, pagkatapos ay ang cylinder valves. Siyasatin ang dulo, katawan ng tanglaw, at mga hose bago muling magsindi. Isang maayos na nilagyan oxy-acetylene flashback arrestor para sa proteksyon ng sulo na naka-install sa mga torch inlet ay naglalaman at pumapatay ng flashback bago ito umabot sa mga hose o cylinder—isang mahalagang bahagi ng kaligtasan sa anumang setup ng oxy-acetylene na tumatakbo malapit sa mga limitasyon ng disenyo nito.