Magsindi ng tamang oxy-acetylene torch at ang dulo ng inner cone ay nasa pagitan ng 5,600°F at 6,300°F (3,100–3,480°C). Ginagawa nitong acetylene, kapag sinusunog ng purong oxygen, ang pinakamainit sa mga karaniwang fuel gas na ginagamit sa handheld welding at cutting equipment. Ang mga numerong iyon ay hindi lamang trivia. Sinasabi nila sa iyo kung aling mga metal ang maaaring hinangin ng sulo, kung gaano kabilis ito makakaputol ng plato, at kung bakit kabilang ang proteksyon ng flashback sa linya ng gas.
Kung Saan Talaga ang Pinakamainit na Temperatura
Ang apoy mula sa isang oxy-acetylene torch ay hindi isang pare-parehong bola ng init. Ito ay may matalim na panloob na kono, kung saan ang acetylene at oxygen ay unang naghahalo at gumanti, at isang mas malaking panlabas na sobre na mas malamig. Ang temperatura sa dulo ng inner cone ay ang figure na binanggit ng mga tao kapag sinabi nilang ang acetylene torch ay umaabot sa humigit-kumulang 5,600°F. Ang concentrated zone na iyon ay kung saan mo ipoposisyon ang trabaho kapag gusto mo ng maximum na input ng init.
Ang tatlong karaniwang setting ng apoy ay gumagawa ng bahagyang magkakaibang temperatura:
- Neutral na apoy (halos katumbas ng oxygen at acetylene): humigit-kumulang 5,600°F (3,100°C). Pinakamahusay para sa karamihan ng welding at brazing dahil hindi ito nagdaragdag ng carbon o labis na oxygen sa weld pool.
- Carburizing apoy (labis na acetylene): humigit-kumulang 5,000–5,400°F. Nag-iiwan ng carbon-rich zone, kapaki-pakinabang para sa hardfacing ngunit hindi para sa malinis na steel welds.
- Oxidizing apoy (sobrang oxygen): maaaring umabot sa itaas na bahagi ng hanay, hanggang sa humigit-kumulang 6,300°F. Ito ay mas mainit ngunit nagdaragdag ng oxygen; ito ay ginagamit pangunahin para sa gawaing tanso at tanso at ilang mga operasyon sa pagputol.
Ang purong acetylene na nasusunog sa hangin, nang walang oxygen cylinder, ay umaabot lamang sa humigit-kumulang 4,000°F (2,200°C). Ang supply ng oxygen ang nagtutulak sa apoy na lumampas sa 5,000°F, kaya naman ang isang buong oxy-acetylene rig ay ang pamantayan para sa seryosong pagputol at hinang.
Paano Naihahambing ang Acetylene sa Iba Pang Mga Gas na Panggatong
Ang acetylene ay hindi lamang ang gasolina na maaari mong ilagay sa isang tanglaw, ngunit ito ay gumagawa ng pinakamataas na temperatura ng apoy sa isang neutral na setting. Kung tumitimbang ka ng acetylene laban sa isang mas murang gasolina gaya ng propane o propylene, ipinapaliwanag ng agwat ng temperatura ang karamihan sa pagkakaiba ng pagganap.
| Panggatong na gas | Temperatura ng apoy ng oxy-fuel (tinatayang) | Karaniwang gamit |
|---|---|---|
| Acetylene | 5,600–6,300°F (3,100–3,480°C) | Pagputol, hinang, pagpapatigas, pag-init |
| Propane | ~4,100°F (2,250°C) | Pagputol, pag-init, pagpapatigas |
| propylene | ~5,200°F (2,870°C) | Pagputol, pag-init |
| MAPP gas | ~5,300°F (2,930°C) | Brazing, paghihinang, light cutting |
| Air-acetylene | ~4,000°F (2,200°C) | Banayad na pagpapatigas, paghihinang, gawaing HVAC |
Ang propane ay nasa humigit-kumulang 1,500°F sa ibaba ng acetylene kapag pareho silang sinusunog ng oxygen. Maaari mo pa ring i-cut ang plate steel gamit ang propane, ngunit mas matagal ang preheat, bumababa ang bilis ng pagputol, at kailangan mo ng mga tip na partikular sa propane. Gumagawa din ang Acetylene ng mas concentrated heat zone, kaya naman ang mga fitters ay patuloy na bumabalik dito kapag mahalaga ang kalidad at bilis ng weld.
Ano ang Kahulugan ng Mga Temperatura na Ito para sa Metal
Ang temperatura ng apoy ay nagtatakda ng kisame; kung ano ang aktwal na nangyayari ay depende sa kung gaano karami ng init na iyon ang umabot sa workpiece. Narito ang tinatayang mga punto ng pagkatunaw kumpara sa kung ano ang maaaring ihatid ng sulo:
| materyal | Natutunaw na punto (tinatayang) | Resulta ng oxy-acetylene |
|---|---|---|
| aluminyo | ~1,220°F (660°C) | Madaling natutunaw; tanglaw na ginagamit para sa pagpapatigas at manipis na trabaho |
| Tanso / tanso | ~1,700–1,900°F | Natutunaw; karaniwang brazed na may isang oxidizing apoy |
| tanso | ~1,980°F (1,084°C) | Natutunaw; tanglaw na ginagamit para sa pagpapatigas at pagpainit |
| Cast iron | ~2,200°F (1,200°C) | Natutunaw; maaaring welded gamit ang cast-iron rods |
| Carbon steel | ~2,500–2,800°F (1,370–1,540°C) | Madaling magwelding at maghiwa |
| Tungsten | ~6,170°F (3,410°C) | Hindi matunaw gamit ang isang hand torch |
Sinasagot din ng talahanayan ang isang tanong na madalas lumalabas: kung ang apoy ay umabot sa 6,300°F at ang tungsten ay natutunaw sa humigit-kumulang 6,170°F, bakit hindi matunaw ng isang tanglaw ang tungsten? Dahil hindi kailanman nakikita ng workpiece ang pinakamataas na temperatura ng apoy. Ang mainit na panloob na kono ay maliit, at ang init ay patuloy na nawawala sa nakapalibot na hangin, sa katawan ng tanglaw, at pagpapadaloy sa pamamagitan ng metal mismo. Ipasa ang 6,000°F na apoy sa ibabaw ng isang bloke ng tungsten at ang ibabaw ay umiinit nang husto, ngunit hindi ito makakaipon ng sapat na enerhiya upang maabot ang punto ng pagkatunaw nito bago mawala ang init.
Para sa pagputol ng bakal, hindi mo kailangang matunaw ang buong plato. Pinapainit ng tanglaw ang bakal sa humigit-kumulang 1,600–1,800°F hanggang sa ito ay kumikinang ng maliwanag na pula, pagkatapos ay ang oxygen lever ay nagsabog ng purong oxygen papunta sa lugar. Ang bakal ay nasusunog, sa kahulugan ng mabilis na oksihenasyon, at ang tunaw na oksido ay pumutok sa labas ng kerf. Iyon ang dahilan kung bakit ang cutting torch ay may hiwalay na oxygen blast, at kung bakit mahalaga ang cutting tip design gaya ng temperatura ng apoy.
Mga Salik sa Tunay na Daigdig na Nagbabago sa Init na Ibinibigay Mo
Ang dalawang magkaparehong sulo ay maaaring kumilos nang napakaiba batay sa mga consumable at mga setting ng gas. Kung ang cutting tip ay mali ang sukat, ang upuan ay nicked, o ang pressure ay patay, ang apoy ay maaaring magmukhang normal habang ang workpiece ay hindi nakakakuha ng sapat na init.
- Laki at kundisyon ng tip. Ang laki ng tip para sa makapal na plato ay may mas malalaking port at naghahatid ng mas maraming init. Ang isang pagod o maruming tip ay nakakasira sa apoy at nagpapabagal sa hiwa.
- Mga presyon ng gas. Masyadong mababa at ang apoy ay nagpa-pop o tumatakbo pabalik; masyadong mataas at umaangat ito sa dulo. Ang parehong mga kondisyon ay binabawasan ang init na aktwal na inilipat sa metal.
- Distansya sa trabaho. Ang pinakamainit na zone ay nasa humigit-kumulang 1/8 hanggang 1/4 pulgada lampas sa inner cone tip. Ang paghawak sa sulo nang mas malayo ay nakakagulat na mabilis na bumababa ang temperatura.
- Masa ng workpiece. Ang isang mabigat na paghahagis ay humihila ng init palayo nang mas mabilis kaysa sa manipis na sheet. Magbabayad ka ng mas malaking tip o mas mahabang preheat.
- Kadalisayan ng oxygen. Ang oxygen ay dapat na hindi bababa sa 99.5%. Pinutol ng kontaminadong gas ang temperatura ng apoy at nag-iiwan ng magaspang na gilid.
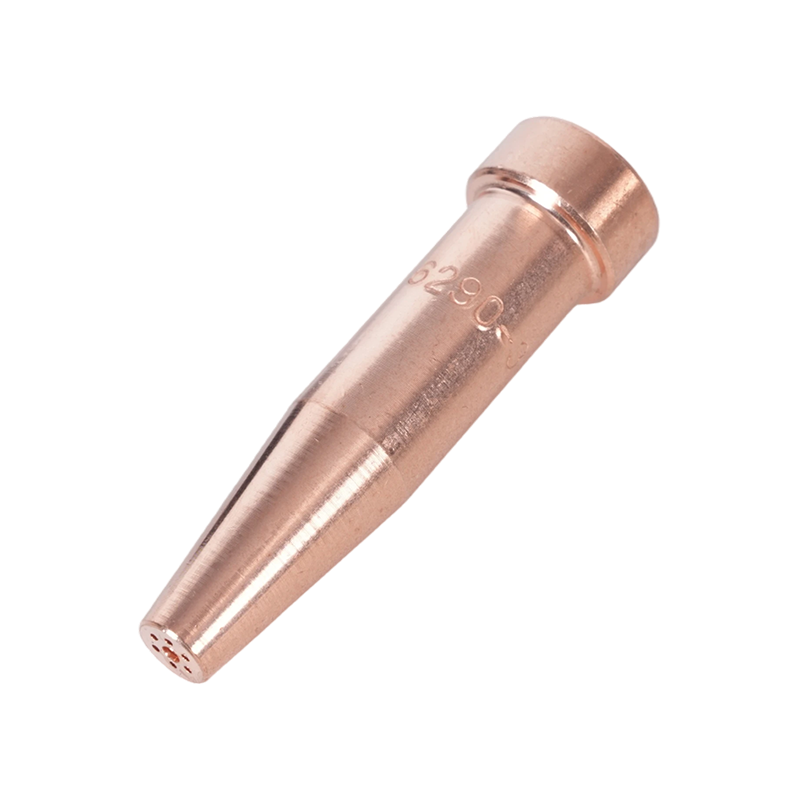
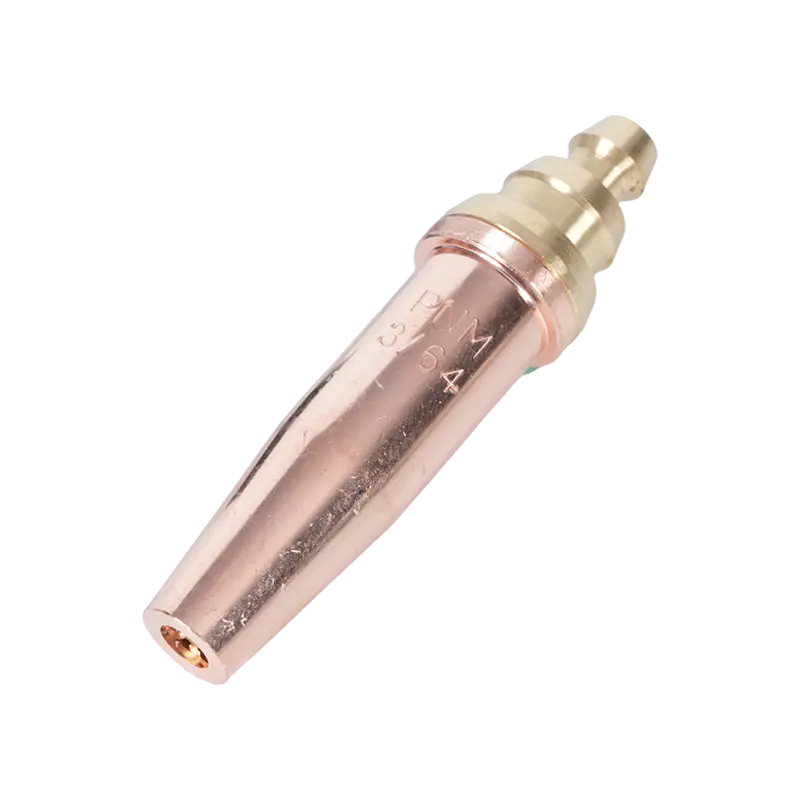
Ang mga variable na ito ang dahilan kung bakit pinapanatili ng mga tindahan ang isang hanay ng mga laki ng tip sa drawer. Para sa isang mabigat na hiwa sa malinis na bakal, ang isang wastong sukat na American-standard na acetylene tip gaya ng 6290 series ay nagbibigay ng preheat at cutting jet na dumadaloy sa mga pangangailangan ng trabaho.
 6290 Series Acetylene Cutting Tip Nozzle para sa American-Style Torches Sinasaklaw ng acetylene tip na ito ang mga cutting thickness mula 1mm hanggang 300mm at umaangkop sa A735 at A623 torches, na ginagawa itong isang versatile na pagpipilian para sa mga tindahan na nangangailangan ng isang nozzle para sa iba't ibang steelwork. Tingnan ang Produkto →
Pagpili ng Sulo na Pinapanatiling Pare-pareho ang Alab
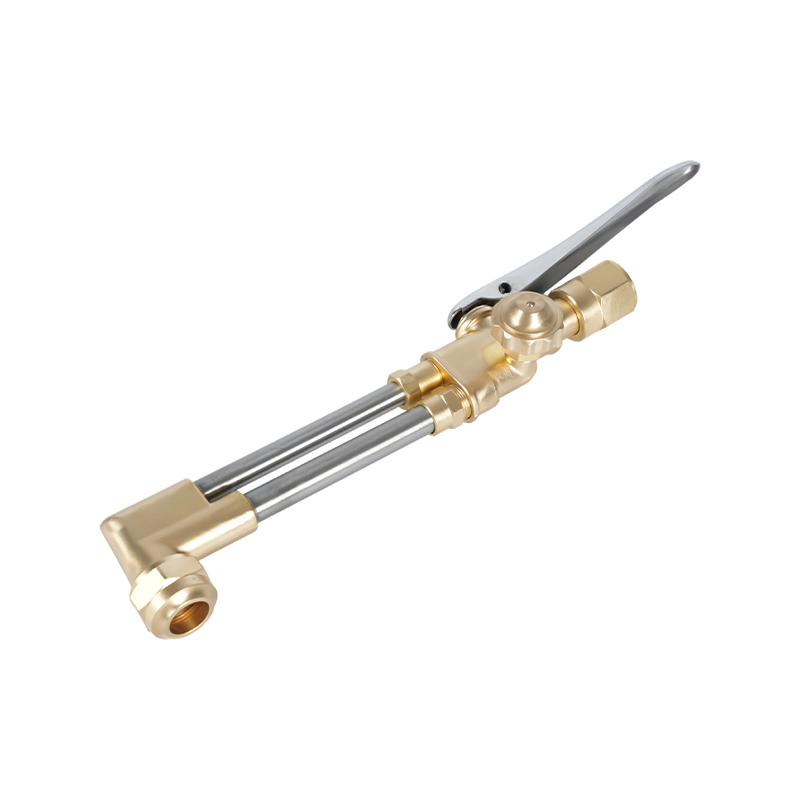
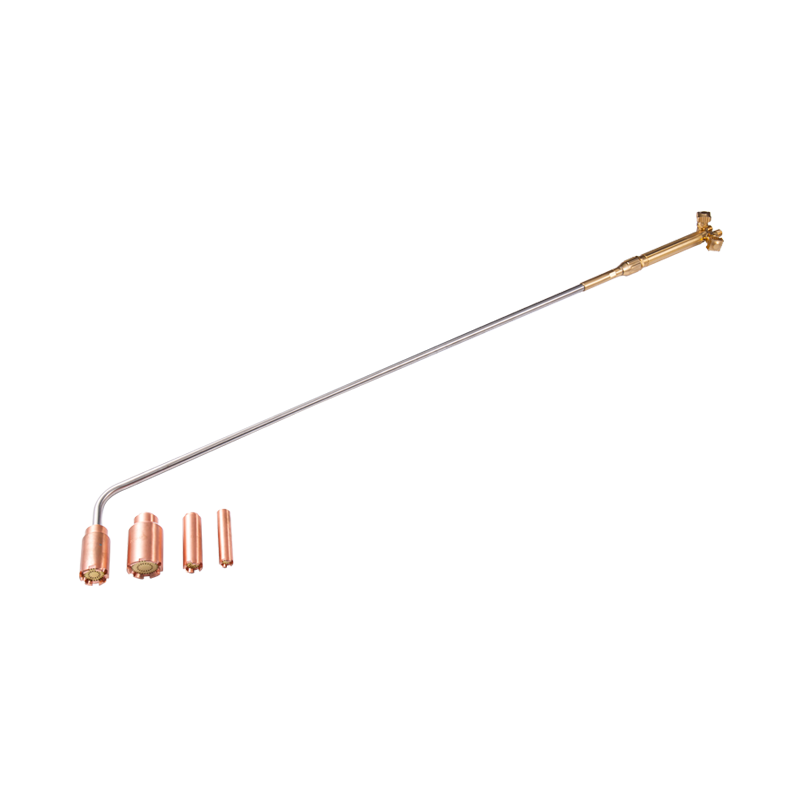
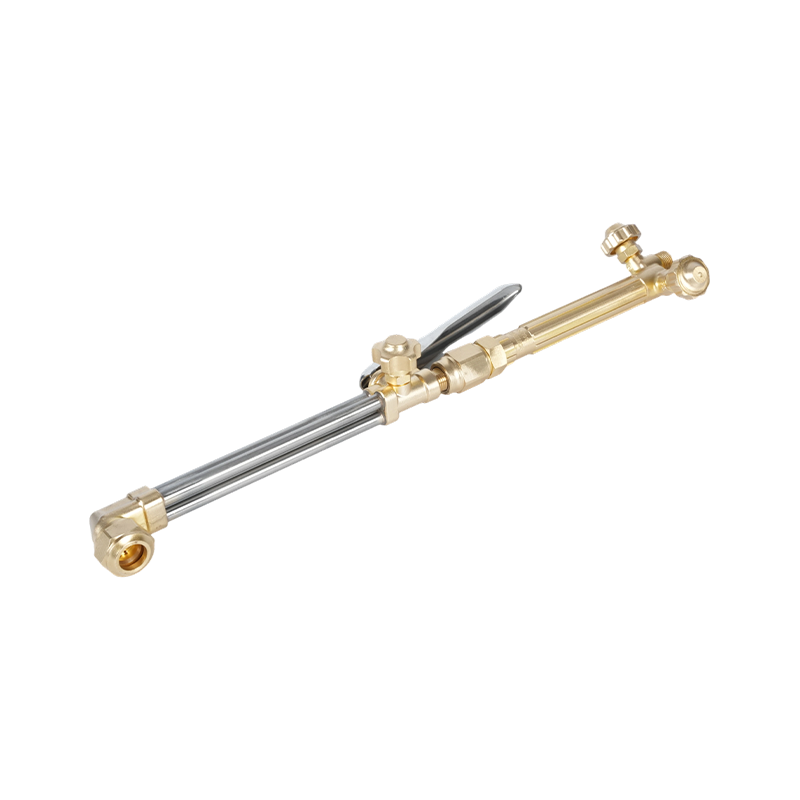
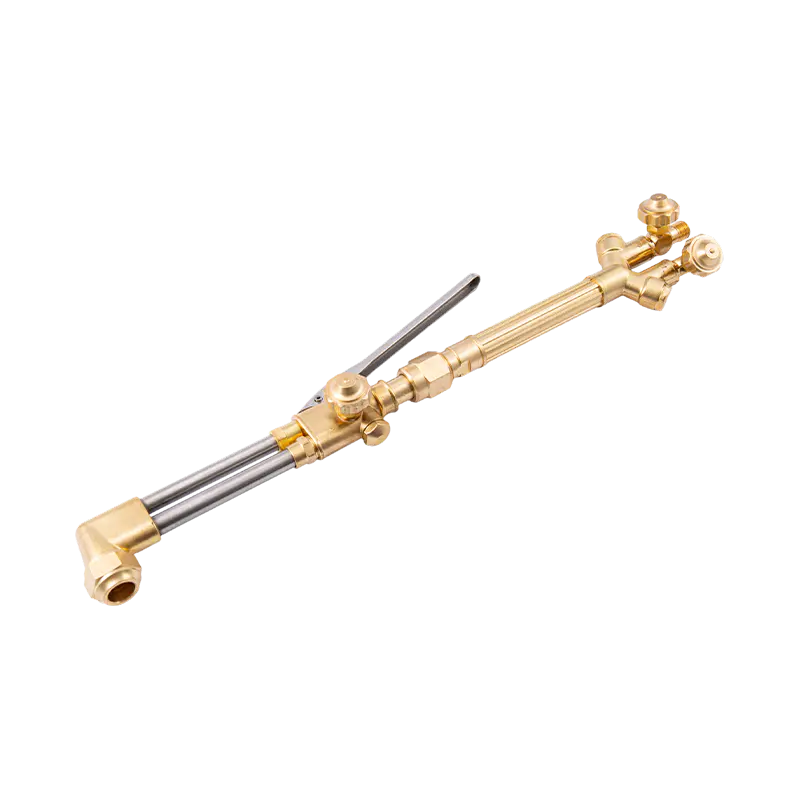
Ang katawan ng tanglaw at hawakan ay may pananagutan sa paghahalo ng mga gas sa tamang ratio at pagpigil sa apoy na matatag. Ang isang mahusay na itinayong hand torch ay tinatakpan nang maayos ang mga balbula, hinahawakan nang mahigpit ang dulo, at patuloy na naghahatid ng parehong mga katangian ng apoy sa loob ng maraming taon. Para sa handheld cutting, repair, at maintenance work, ang heavy-duty na oxy-acetylene hand torch sa B400 class ay nagbibigay sa iyo ng komportableng haba ng handle at ang gas flow na kailangan ng karamihan sa mga tindahan.
 B400 Heavy-Duty Handheld Oxy-Acetylene Cutting Torch Ang isang forged brass head at dual-tube na disenyo ay sumusuporta sa pagputol ng hanggang 300mm na makapal na bakal, na may mga mapapalitang acetylene at propane nozzle para sa flexible na heavy-duty na paggamit. Tingnan ang Produkto →
Anumang tanglaw ang pipiliin mo, panatilihing tumugma ang mga consumable sa trabaho. Maaaring tanggapin ng cutting attachment at hand torch ang parehong tip family, ngunit magkaiba ang internal gas passage nito, kaya gamitin ang tip chart ng manufacturer. Ang parehong prinsipyo para sa pagpili at pangangalaga ng tip ay sakop nang mas detalyado sa pagpili at pagpapanatili ng cutting torch tip .
Kaligtasan sa init at Flashback
Ang mga temperatura sa hanay na 6,000°F ay hindi lamang pumuputol ng bakal. Nag-aapoy sila ng anumang bagay na nasusunog sa malapit, at ginagawa nilang isang tunay na panganib ang flashback. Ang flashback ay nangyayari kapag ang apoy ay nawala pabalik sa dulo at patuloy na nagniningas sa loob ng torch body o hose, na maaaring makasira ng kagamitan at makapinsala sa operator sa ilang segundo. Ang pinakadirektang proteksyon ay isang flashback arrestor na naka-install sa pagitan ng torch at ng regulator. Para sa oxy-acetylene work, isang de-kalidad na modelo tulad ng B288 series ang humihinto sa reverse flow at pinapatay ang apoy bago ito umakyat sa linya.
 B288 Series Oxy-Acetylene Flashback Arrestor Naka-install sa pagitan ng sulo at regulator, pinipigilan ng arrestor na ito ang paglalakbay ng apoy at baligtarin ang daloy ng gas, na nagbibigay ng mahalagang kaligtasan para sa mga operasyon ng pagputol ng oxy-acetylene at welding. Tingnan ang Produkto →
Tratuhin ang bawat silindro bilang pinagmumulan ng mataas na presyon: buksan ang balbula ng acetylene nang humigit-kumulang tatlong-kapat ng isang pagliko, linisin ang mga hose bago mag-ilaw, at huwag gumamit ng langis o grasa malapit sa mga oxygen fitting. Kung paulit-ulit na umuurong ang sulo, isara ang lahat at siyasatin ang dulo, upuan, at mga hose bago muling i-light. Sundin ang karaniwang pag-iingat sa kaligtasan ng cutting torch nang sunud-sunod, at panatilihing naaabot ang isang fire extinguisher.
Ang isang acetylene torch ay umiinit nang sapat, humigit-kumulang 5,600–6,300°F kapag isinama sa oxygen, upang magwelding ng mga pinakakaraniwang metal, magputol ng bakal na plato, at mahawakan ang brazing at heating work na hindi madaling matutumbasan ng mga electric tool. Ang tunay na kasanayan ay ginagawang kapaki-pakinabang na init ang temperatura ng apoy na iyon sa workpiece: ang tamang tip, tamang setting ng gas, at isang tanglaw at linyang pangkaligtasan na mapagkakatiwalaan mo, na sinusuportahan ng isang tagagawa na gumagawa welding at cutting equipment in-house.