Ano ang Oxy-Fuel Cutting at Bakit Nauuna ang Kaligtasan
Ang Oxy-fuel cutting ay isang thermal process na pinagsasama ang isang fuel gas na may purong oxygen upang makabuo ng mataas na temperatura na apoy na may kakayahang mag-cut sa pamamagitan ng mga ferrous na metal ng ilang pulgada ang kapal. Hindi tulad ng mga mekanikal na pamamaraan ng pagputol, ang oxy-fuel ay hindi nangangailangan ng kuryente, gumagana sa bukid o sa isang palapag ng tindahan, at nananatiling isa sa mga pinaka-epektibong paraan sa pagputol ng mabibigat na steel plate, mga istrukturang seksyon, at tubo — kaya naman ito ay naging pundasyon ng katha, konstruksiyon, demolisyon, at mga operasyon sa pagsagip sa loob ng mahigit isang siglo.
Ang parehong mga katangian na gumagawa ng oxy-fuel cutting na napakalakas ay ginagawa din itong tunay na mapanganib kapag hindi wastong paghawak. Ang proseso ay naglalagay ng mga pressure na nasusunog na gas, purong oxygen, isang bukas na apoy, nilusaw na metal na slag, at infrared radiation na lahat ay malapit sa operator. Ang pag-unawa sa tatsulok ng pagkasunog - gasolina, oxygen, at pag-aapoy - at pagkontrol sa lahat ng tatlo ay ang pundasyon ng ligtas na pagsasanay sa oxy-fuel. Ang pagkasunog ay nangangailangan ng lahat ng tatlong elemento nang sabay-sabay; ang pag-alis ng alinman sa mga ito ay humihinto sa reaksyon. Ang bawat panuntunan sa kaligtasan sa pagputol ng oxy-fuel ay umiiral upang pamahalaan ang isa o higit pang mga gilid ng tatsulok na iyon.
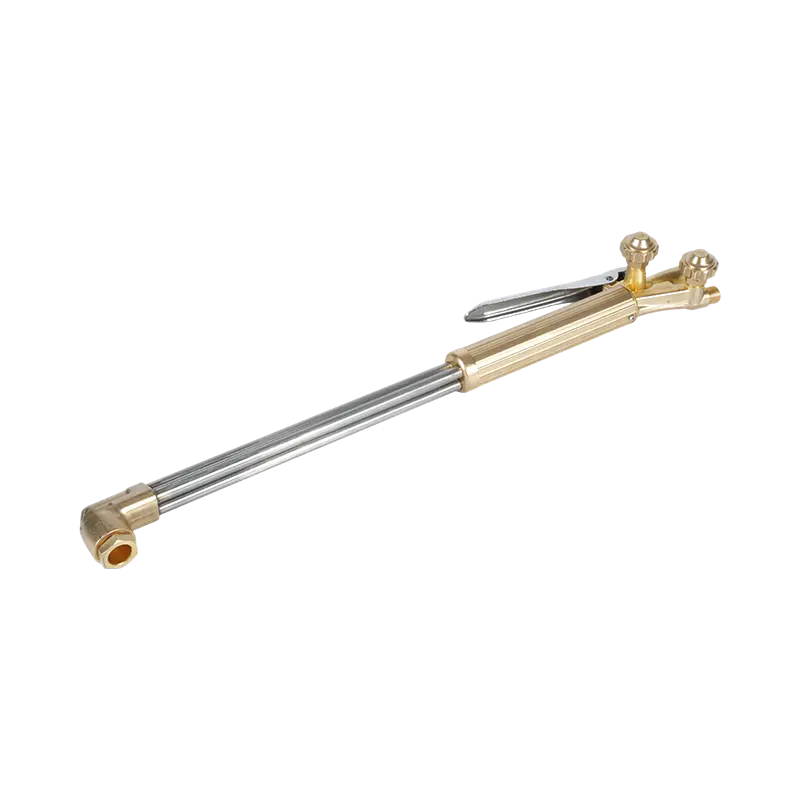
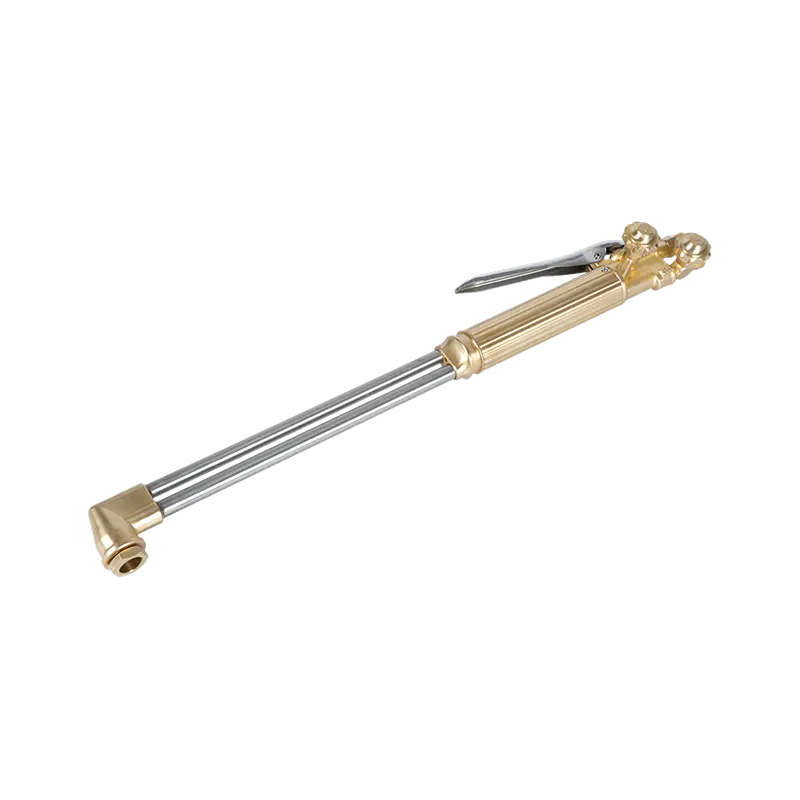
Sinasaklaw ng gabay na ito ang mga pangunahing fuel gas na ginagamit sa pagputol ng mga sulo , ang kanilang mga katangian ng apoy at mga profile ng panganib, at ang mga mahahalagang pamamaraan sa kaligtasan na nalalapat anuman ang ginagamit na gasolina.
Pag-unawa sa Oxygen: Ang Oxidizing Agent, Hindi ang Fuel
Isang kritikal at madalas na hindi maintindihang punto: ang oxygen ay hindi ang panggatong sa pagputol ng oxy-fuel — ito ang ahente ng oxidizing. Ang oxygen ay kemikal na pinagsama sa fuel gas upang maglabas ng init sa panahon ng combustion, at ang isang hiwalay na high-pressure na oxygen jet mula sa cutting torch's central orifice ang talagang nagiging sanhi ng pagsunog ng metal at paglabas mula sa kerf.
Ang purong oxygen na ginagamit sa mga cutting application ay ibinibigay sa 99.5% na kadalisayan o mas mataas, na higit sa 21% na nasa atmospheric air. Sa mga konsentrasyong ito, ang mga materyales na karaniwang hindi nasusunog — kabilang ang grasa, langis, goma, at ilang partikular na metal — ay maaaring mag-apoy nang paputok. Ito ang nag-iisang pinakamahalagang prinsipyo sa kaligtasan na namamahala sa paghawak ng oxygen cylinder at regulator: ang langis at grasa ay hindi dapat makipag-ugnayan sa anumang kagamitan sa oxygen, balbula, o kabit. Kahit na ang isang bakas na dami ng petrolyo na pampadulas sa isang balbula ng regulator ng oxygen ay maaaring magdulot ng marahas na sunog o pagsabog kapag binuksan ang silindro.
Ang mga silindro ng oxygen ay dapat na nakaimbak nang patayo, naka-secure laban sa pagtapik, at panatilihing hindi bababa sa 20 talampakan (6 metro) ang layo mula sa mga silindro ng gasolina ng gasolina o paghiwalayin ng isang hadlang na lumalaban sa sunog na hindi bababa sa 5 talampakan ang taas. Buksan nang buo ang mga balbula ng silindro ng oxygen kapag ginagamit; ang bahagyang nakabukas na oxygen valve ay lumilikha ng pressure differential sa upuan na nagpapabilis sa pagkasira at nagpapataas ng panganib ng pagtagas.
Gas for Cutting Torch: Ang Apat na Pangunahing Opsyon sa Fuel
Apat na gas ang bumubuo sa karamihan ng mga pagpipiliang panggatong para sa mga sulo ng pagputol ng oxy-fuel: acetylene, propane, propylene, at MAPP gas. Ang bawat isa ay may natatanging komposisyon ng kemikal, temperatura ng apoy, pamamahagi ng output ng BTU, kinakailangan sa ratio ng oxygen-to-fuel, at nauugnay na profile ng kaligtasan. Ang pagpili ng tamang fuel gas para sa aplikasyon — at paggamit ng kagamitan na na-rate para sa partikular na gas na iyon — ay isang kinakailangan para sa parehong pagganap at kaligtasan.
Acetylene (C₂H₂): Pinakamainit na Apoy, Pinakamataas na Panganib
Ang Acetylene ay ang pinaka-tinatanggap na ginagamit na fuel gas para sa pagputol ng oxy-fuel at ang tanging fuel gas na angkop para sa oxy-fuel welding. Gumagawa ito ng pinakamainit na apoy ng anumang karaniwang pagputol ng gasolina sa humigit-kumulang 5,720°F (3,160°C) , na ang karamihan sa init nito — humigit-kumulang 507 BTU — ay puro sa inner flame cone. Ang inner cone concentration na ito ang nagbibigay sa acetylene ng mabilis nitong piercing speed at minimal na heat-affected zone sa mga cut edge, na ginagawa itong mas pinili para sa precision cutting, thin-to-medium plate work, at anumang aplikasyon kung saan mahalaga ang kalidad ng weld na malapit sa cut.
Gayunpaman, ang acetylene ay nagdadala ng higit pang mga hadlang sa kaligtasan kaysa sa anumang iba pang fuel gas. Ito ay hindi matatag sa kemikal sa mga presyon sa itaas 15 PSI (1 bar) ; sa mas mataas na presyon, ang acetylene ay maaaring mabulok nang paputok nang walang anumang oxygen na naroroon. Para sa kadahilanang ito, ang mga silindro ng acetylene ay hindi guwang - ang mga ito ay puno ng isang buhaghag na masa na puspos ng likidong acetone, na natutunaw ang acetylene at pinapanatili itong matatag. Kung ang isang silindro ay inilatag sa gilid nito o masyadong mabilis na binawi, ang likidong acetone ay pumapasok sa hose at sulo, na nagiging sanhi ng apoy na tumulo ng nasusunog na solvent mula sa dulo.
Ang ligtas na rate ng pag-alis mula sa isang acetylene cylinder ay hindi dapat lumampas isang-ikapito ng kabuuang dami ng silindro bawat oras. Ang paglampas sa rate na ito ay nakakakuha ng acetone mula sa porous na masa kasama ng gas. Ang acetylene ay mataas din ang posibilidad na mag-flashback — isang kondisyon kung saan ang apoy ay naglalakbay pabalik sa sulo at hose patungo sa silindro. Ang mga flashback arrestor ay dapat palaging naka-install sa parehong mga linya ng gasolina at oxygen kapag nagtatrabaho sa acetylene. Ang acetylene ay mas magaan kaysa sa hangin; sa kaganapan ng isang tumagas, ito ay tumataas at maaaring maipon sa mga espasyo sa bubong. Ang kakaibang amoy na tulad ng bawang ay makikita sa mga konsentrasyon na mas mababa sa 2%, bago ito umabot sa mas mababang limitasyon sa pagsabog nito na 2.5%.
Propane (C₃H₈): Matipid, High-BTU, Slower Pierce
Ang propane ay ang pinakasikat na alternatibong gasolina para sa pagputol ng oxy-fuel, pangunahing pinahahalagahan para sa makabuluhang mas mababang gastos, malawak na kakayahang magamit, at mas simpleng imbakan kumpara sa acetylene. Gumagawa ito ng temperatura ng apoy na humigit-kumulang 5,122°F (2,828°C) — humigit-kumulang 600°F mas malamig kaysa sa acetylene — ngunit may mas mataas na kabuuang halaga ng calorific na humigit-kumulang 2,600 BTU bawat cubic foot. Kritikal, ang propane ay naghahatid ng karamihan sa init nito sa panlabas na apoy na kono sa halip na ang panloob na kono. Binabaliktad nito ang combustion geometry mula sa acetylene: ang propane ay mahusay sa pag-preheating ng malaking masa at ito ay lubos na mahusay para sa pagpainit at pagyuko ng mga application, ngunit nangangailangan ng mas mahabang oras ng paunang pag-init para sa pagputol at nagreresulta sa mas mabagal na bilis ng butas sa simula ng isang hiwa.
Ang propane ay nangangailangan ng fuel-to-oxygen ratio na humigit-kumulang 1:4 (isang bahagi ng propane sa apat na bahagi ng oxygen), kumpara sa 1:1 para sa acetylene. Ang mas mataas na pangangailangan ng oxygen na ito ay nangangahulugan na ang mga propane cutting setup ay kumonsumo ng oxygen nang mas mabilis, na dapat isama ng mga operator sa pagpaplano ng cylinder para sa mga high-volume cutting na trabaho. Dahil mas mabigat ang propane kaysa sa hangin, lumulubog ito sa antas ng sahig kung sakaling may tumagas — na lumilikha ng panganib ng akumulasyon ng gas sa mga mababang lugar, mga drainage sa sahig, at mga basement. Ang mga lugar ng imbakan ay dapat na maaliwalas sa antas ng sahig at panatilihing malayo sa mga pinagmumulan ng ignisyon. Ang propane equipment — mga regulator, hose, at torch tip — ay dapat na partikular na na-rate para sa propane; Ang mga hose at tip ng acetylene ay hindi mapapalitan.
propylene (C₃H₆): Ang Gitnang Ground
Sinasakop ng propylene ang posisyon ng pagganap sa pagitan ng acetylene at propane. Ang temperatura ng apoy nito ay mula sa humigit-kumulang 4,800°F hanggang 5,300°F , at naghahatid ito ng kabuuang calorific value na humigit-kumulang 2,400 BTU bawat cubic foot. Tulad ng propane, ang propylene ay naghahatid ng karamihan sa init nito sa panlabas na kono — ngunit may mas mataas na halaga ng BTU sa panloob na kono kaysa propane, na nagbibigay ito ng mas maikling oras ng pagbubutas at isang cut profile na mas malapit na kahawig ng acetylene kaysa propane. Ang propylene ay nangangailangan ng 3.5 bahagi ng oxygen bawat bahagi ng gasolina para sa kumpletong pagkasunog, bahagyang mas mahusay kaysa sa propane na 4:1 ratio.
Ang mga tip sa paggupit ng propylene ay idinisenyo na may 1/16" na recess sa dulo na nakaharap upang isaalang-alang ang mas mabagal na pagkasunog nito kumpara sa acetylene (13.5 talampakan bawat segundo kumpara sa 29 talampakan bawat segundo para sa acetylene). Ang paggamit ng acetylene tip na may propylene ay magreresulta sa isang hindi matatag, hindi mahusay na apoy. Ang propylene ay karaniwang itinuturing na mas malinis na pagsunog, at mas kaunting paglabas ng gas kaysa acetyglene. sa mga structural cutting jobs.
MAPP Gas (Methylacetylene-Propadiene): Mga Specialty Application
MAPP gas — technically MPS (methylacetylene-propadiene stabilized) kasunod ng paghinto ng orihinal na Dow Chemical formulation — ay gumagawa ng flame temperature na katulad ng propylene at kabuuang calorific value na humigit-kumulang 2,400 BTU bawat cubic foot, na ang karamihan sa init ay nakakonsentra sa pangalawang cone. Nangangailangan ito ng 2.5 bahagi ng oxygen bawat bahagi ng gasolina. Ang pangunahing bentahe ng MAPP sa iba pang mga alternatibong gasolina ay ang pagganap nito sa high-pressure submerged cutting application , tulad ng underwater demolition, kung saan ang katatagan nito sa ilalim ng pressure ay nagbibigay dito ng makabuluhang gilid. Para sa karaniwang pagputol sa ibabaw, ang MAPP ay hindi nag-aalok ng makabuluhang benepisyo sa pagganap kaysa propylene o propane at karaniwang mas mahal. Ang paggamit nito ngayon ay higit na limitado sa maliit na bahaging pagpainit, pagpapatigas, at espesyalidad na gawain sa ilalim ng tubig.
Paghahambing ng Fuel Gas sa isang Sulyap
| Gas | Temp ng apoy (°F) | Kabuuang BTU/CF | Peak Heat Zone | O₂: Ratio ng gasolina | Pinakamahusay na Paggamit |
|---|---|---|---|---|---|
| Acetylene | ~5,720 | 1,470 | Panloob na kono | 1:1 | Precision cutting, welding, repair |
| Propane | ~5,122 | 2,600 | Panlabas na kono | 4:1 | Pagpainit, baluktot, pagputol ng scrap |
| Propylene | 4,800–5,300 | 2,400 | Panlabas na kono | 3.5:1 | Pangkalahatang pagputol, mas malinis na tapusin |
| MAPP / MPS | ~5,300 | 2,400 | Panlabas na kono | 2.5:1 | Pagputol sa ilalim ng tubig, pagpapatigas |
Kaligtasan ng Silindro at Regulator: Ang Pundasyon ng Kaligtasan ng Oxy-Fuel
Karamihan sa mga insidente ng oxy-fuel ay nagmula hindi sa dulo ng sulo ngunit sa antas ng silindro at regulator, kung saan ang hindi wastong paghawak ng may presyon na gas ay lumilikha ng mga kondisyon para sa mga pagtagas, sunog, at mga sakuna na pagkabigo. Ang mga sumusunod na kasanayan ay hindi mapag-usapan anuman ang ginagamit na gasolina.
Palaging basahin ang mga label ng silindro. Ang mga cylinder ay hindi pangkalahatang color-coded — ang mga supplier ay maaaring magpinta ng mga cylinder ng anumang kulay. Huwag kailanman ipagpalagay ang mga nilalaman ng isang silindro batay sa kulay lamang. Ang bawat silindro ay may dalang numero ng pagkakakilanlan ng United Nations: UN 1072 para sa oxygen, UN 1001 para sa acetylene, UN 1978 para sa propane, at UN 1077 para sa propylene. Kung ang isang silindro ay walang nababasang label, huwag itong gamitin.
Mag-imbak ng mga silindro nang hiwalay. Ang mga silindro ng gasolina at oxygen ay dapat na nakaimbak ng hindi bababa sa 20 talampakan ang pagitan o pinaghihiwalay ng isang pader na lumalaban sa sunog. Ang parehong ay dapat na naka-imbak patayo at secure sa isang nakapirming istraktura upang maiwasan ang tipping. Ang mga silindro ng acetylene ay dapat palaging manatiling patayo — kung ang isang silindro ay nasa gilid nito, itayo ito nang patayo at payagan itong magpahinga nang hindi bababa sa isang oras bago gamitin upang payagan ang acetone na muling mabusog ang buhaghag na masa bago mag-alis ng gas.
Siyasatin ang mga regulator bago ang bawat paggamit. Suriin ang mga balbula ng regulator, upuan, at mga sinulid para sa langis, grasa, debris, at pisikal na pinsala. Anumang kontaminadong sangkap ay dapat na serbisiyo ng propesyonal bago gamitin. Kapag binubuksan ang oxygen cylinder valve, tumayo sa gilid — hindi sa harap ng regulator — at buksan nang buo ang valve. Para sa acetylene, buksan ang cylinder valve nang hindi hihigit sa tatlong-kapat ng isang pagliko, na nagpapahintulot sa balbula na sarado nang mabilis sa isang emergency. Maaaring buksan nang buo ang mga kahaliling balbula ng gasolina.
Magsagawa ng pressure leak test bago ang bawat session. Gamit ang mga regulator na nakakabit, itakda ang oxygen sa 10 PSI at isara ang cylinder valve. Subaybayan ang parehong mga gauge para sa dalawa hanggang tatlong minuto; anumang pagbaba ng presyon ay nagpapahiwatig ng pagtagas na dapat na matatagpuan at ayusin bago sindihan ang sulo. Gumamit ng solusyon sa tubig na may sabon — hindi kailanman bukas na apoy — upang mahanap ang mga pagtagas sa mga kabit at koneksyon. Ulitin ang pagsubok para sa bahagi ng gasolina ng gasolina.
Mga Pamamaraan sa Kaligtasan ng Hose, Torch, at Tip
Ang mga hose ng oxy-fuel ay color-coded at thread-coded ayon sa disenyo upang maiwasan ang mga mapanganib na cross-connection. Ang mga hose ng acetylene (at iba pang fuel gas) ay pula at gumagamit ng mga sinulid sa kaliwang kamay , na makikilala sa pamamagitan ng isang uka na ginawa sa buong fitting nut. Ang mga hose ng oxygen ay berde at gumagamit ng mga sinulid sa kanang kamay na walang uka. Nangangahulugan ang engineering safeguard na ito na ang mga tamang koneksyon ay hindi maaaring gawin nang baligtad — ngunit kung gagamitin lang ng operator ang tama at hindi binagong mga hose para sa bawat gas. Huwag kailanman palitan ang mga hose ng acetylene para sa propane o iba pang mga kahaliling panggatong; Ang propane ay may kemikal na nagpapababa sa panloob na liner ng mga hose na may rating na acetylene, na nagiging sanhi upang ito ay matuklap at posibleng humarang sa dulo ng sulo o regulator.
Bago magsindi ng anumang sulo, linisin ang parehong mga hose nang nakapag-iisa. Itakda ang regulator sa humigit-kumulang 5 PSI, buksan sandali ang torch valve upang payagan ang gas na dumaloy at maalis ang anumang hangin o mga contaminant, pagkatapos ay isara ang balbula. Tinatanggal ng purging ang panganib ng isang mixed-gas na bulsa sa hose na maaaring magdulot ng backfire sa pag-aapoy.
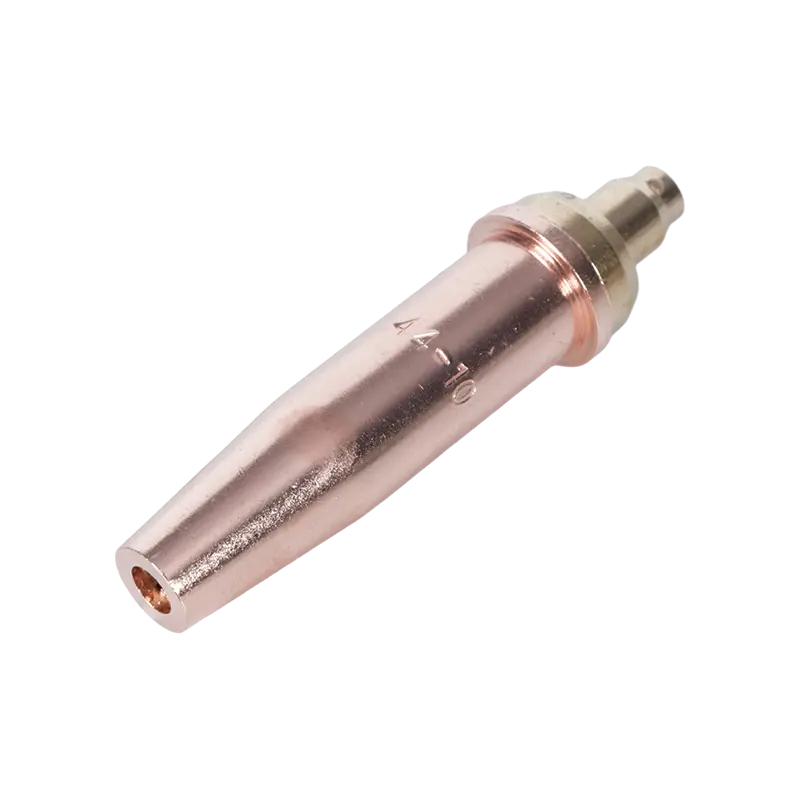
Suriin ang mga tip sa sulo bago ang bawat paggamit. Ang mga tip ng acetylene ay may patag o bahagyang malukong mukha. Ang mga alternatibong tip sa gasolina ay unti-unting nire-recess — propylene 1/16", MAPP 1/32", propane at natural gas 3/32". Ang paggamit ng maling tip para sa isang fuel gas ay nagbabago sa flame geometry, kahusayan, at katatagan. Linisin ang marumi o barado na mga tip gamit ang mga nakalaang tip cleaner; huwag gumamit ng wire o drill bits na maaaring magpalaki sa orifice.
Palaging gumamit ng friction spark lighter upang mag-apoy sa sulo — hindi kailanman isang posporo, butane lighter, o bukas na apoy. Buksan muna ang fuel valve (humigit-kumulang isang-kapat na pagliko), mag-apoy kaagad, pagkatapos ay dahan-dahang ipasok ang oxygen upang umangkop sa isang neutral na apoy. Ang isang neutral na apoy - kung saan ang panloob na kono ay mahusay na tinukoy na walang balahibo at walang labis na oxygen na ulap - ay ang karaniwang pagputol ng apoy. Ang apoy ng carburizing (labis na gasolina) ay nagpapahiwatig ng hindi sapat na oxygen; ang isang oxidizing flame (labis na oxygen) ay gumagawa ng isang mas maliit, matulis na panloob na kono at dapat na iwasan sa karamihan ng mga metal habang ito ay nagpapapasok ng mga oxide sa hiwa.
Backfire, Flashback, at Emergency Response
Dalawang natatanging mga malfunction ng sulo ang nangangailangan ng agarang pagkilala at pagtugon. A backfire ay isang panandaliang pag-urong ng apoy pabalik sa dulo ng sulo, kadalasang sinasabayan ng malakas na pop. Ito ay kadalasang sanhi ng pagpindot sa dulo sa workpiece, pagpapatakbo sa maling pressure, o isang maruming tip. Sa karamihan ng mga kaso ang apoy ay namamatay sa sarili at maaaring i-relit pagkatapos na lumamig ang dulo at masuri. Ang backfire ay isang senyales ng babala, hindi isang maliit na istorbo — ito ay nagpapahiwatig ng isang kondisyon na, kung hindi naitama, ay maaaring lumaki.
A flashback ay higit na malubha: ang apoy ay sumunog pabalik sa katawan ng tanglaw at papunta sa hose, patungo sa silindro. Ang flashback ay makikilala sa pamamagitan ng isang malakas na pag-iingit o pagsirit ng tunog mula sa sulo, patuloy na apoy sa katawan ng sulo na walang nakikitang apoy sa dulo, o hindi pangkaraniwang mainit na mga hawakan ng sulo. Kung sakaling magkaroon ng flashback: isara kaagad ang oxygen torch valve, pagkatapos ay isara ang fuel valve. Huwag basta-basta munang patayin ang gasolina — ang pag-alis ng gasolina habang patuloy na dumadaloy ang oxygen ay maaaring magpabalik ng apoy. Pagkatapos isara ang magkabilang torch valve, isara ang magkabilang cylinder valve. Hayaang lumamig nang lubusan ang lahat ng kagamitan bago suriin kung may sira. Huwag muling gumamit ng anumang kagamitan na nakaranas ng flashback hangga't hindi ito na-inspeksyon ng propesyonal at na-certify.
Ang mga flashback arrestor — na naka-install sa katawan ng sulo o mga saksakan ng regulator sa parehong mga linya ng gasolina at oxygen — ay naglalaman ng mga check valve at thermal cutoff na idinisenyo upang ihinto ang isang flashback bago ito umabot sa mga hose at cylinder. Ang mga ito ay ipinag-uutos sa maraming hurisdiksyon para sa mga sistema ng acetylene at lubos na inirerekomenda para sa lahat ng mga setup ng oxy-fuel anuman ang uri ng gasolina.
Mga Kinakailangan sa Personal Protective Equipment at Workspace
Ang pagputol ng oxy-fuel ay gumagawa ng sparks, molten slag, ultraviolet at infrared radiation, metal fumes, at combustion byproducts. Dapat tugunan ng personal na kagamitan sa proteksyon ang lahat ng mga panganib na ito nang sabay-sabay.
Ang proteksyon sa mata at mukha ay hindi mapag-usapan. Isang full-face welding shield na may mga filter lens na na-rate sa naaangkop na shade para sa pagputol - karaniwang shade 3 hanggang 6 para sa oxy-fuel na trabaho depende sa intensity - na isinusuot sa mga salaming pangkaligtasan ay nagbibigay ng parehong kinakailangang optical protection at splash protection mula sa slag. Ang proseso ay gumagawa ng infrared radiation sa dami na sapat upang magdulot ng pinsala sa corneal mula sa paulit-ulit na hindi protektadong pagkakalantad.
Para sa proteksyon ng katawan, mas pinipili ang mahigpit na pinagtagpi na natural fibers kaysa sa synthetics. Ang lana ay natural na lumalaban sa apoy; ang denim ay nagbibigay ng makatwirang proteksyon. Mga synthetic na tela — polyester, nylon, acrylic — natutunaw sa halip na char at kapansin-pansing lumalala ang mga pinsala sa paso. Ang isang leather o flame-resistant welding jacket, leather gloves, at leather boots na walang nakalantad na mga sintas ay nagbibigay ng layered na proteksyon na angkop para sa pagputol. Iwasan ang nakatali na mga cuff ng kamiseta, nakabukas na mga kwelyo ng kamiseta, at naka-cuff na mga binti ng pantalon — nagsisilbi itong mga punto ng koleksyon para sa mga bumabagsak na spark at slag.
Ang workspace ay dapat na well-ventilated sa lahat ng oras. Ang pagputol ng oxy-fuel ng pinahiran, galvanized, o pininturahan na bakal ay bumubuo ng metal fume na kinabibilangan ng mga zinc oxide, lead compound, at iba pang nakakalason na byproduct depende sa base material at coating. Lokal na bentilasyon ng tambutso o, sa pinakamababa, isang respirator na may marka para sa metal fume ay kinakailangan kapag pinuputol ang mga materyal na pinahiran. Ang lugar ng trabaho ay dapat na malinisan ng mga nasusunog na materyales sa isang radius na hindi bababa sa 35 talampakan (10 metro) sa lahat ng direksyon bago magsimula ang anumang pagputol, at ang isang fire watch ay dapat manatili sa lugar nang hindi bababa sa 30 minuto pagkatapos ng pagputol, dahil ang slag ay maaaring mag-apoy ng mga nasusunog na hindi kaagad nakikita mula sa posisyon ng pagputol.